Article
TRS dans l’industrie automobile : comment calculer et améliorer l’efficacité des équipements


Dans l’industrie automobile, des variations minimes de disponibilité, de vitesse ou de qualité peuvent avoir une incidence substantielle sur la capacité d’une ligne de production. Des pannes, même courtes, des séries de micro-arrêts, des baisses de cadence ou une augmentation du nombre de pièces rejetées peuvent sembler des événements isolés. Toutefois, lorsqu’elles se répètent d’une équipe à l’autre, elles représentent une perte de productivité considérable.
Le TRS (Taux de Rendement Synthétique) est l’un des principaux indicateurs utilisés pour rendre ces pertes visibles. La combinaison des variables « Disponibilité », « Performance » et « Qualité » permet d’évaluer effectivement la proportion du temps de production qui est convertie en produit conforme, à la vitesse prévue et sans interruption.
Plus qu’une valeur exprimée en pourcentage, le TRS est un outil de diagnostic. Utilisé de manière cohérente, il permet d’identifier où se concentrent les pertes, de définir des priorités d’amélioration et de suivre l’effet des actions mises en œuvre.
Dans un secteur où les équipements sont souvent interdépendants, où les cycles sont courts, les volumes élevés et les exigences de qualité rigoureuses, cette analyse est particulièrement pertinente, notamment dans le contexte de la transformation de l’industrie automobile.
Qu’est-ce que le TRS et pourquoi est-il un indicateur important dans l’industrie automobile ?
Le Taux de Rendement Synthétique mesure l’efficacité globale d’une machine, d’un équipement, d’une ligne ou d’un processus de production, à travers trois dimensions fondamentales : le temps pendant lequel il a été disponible pour produire, la vitesse à laquelle il a produit et la part de sa production conforme aux exigences de qualité.
En d’autres termes, le TRS aide à répondre à une question essentielle : quelle part du temps de production disponible a réellement été transformée en production conforme et au rythme attendu ?
C’est précisément cette vision qui rend l’indicateur du TRS particulièrement pertinent pour la productivité industrielle. Un équipement peut sembler fonctionner pendant la majeure partie du poste et présenter malgré tout des pertes significatives dues à de petits arrêts, à une vitesse inférieure à celle prévue ou à des défauts.
La seule observation du temps de fonctionnement de la machine ne permet pas d’identifier ces différences.
Savez-vous où se cachent les pertes de vos lignes de production ?
Que mesure le TRS ?
Le calcul du TRS peut être compris comme la réduction progressive du temps initialement disponible pour la production. À partir du temps total, certaines périodes peuvent être exclues du temps d’ouverture, selon les règles définies par l’organisation, comme les pauses ou les arrêts planifiés. Toutefois, dans une logique d’amélioration continue, plus la période considérée comme temps d’ouverture est large, plus la visibilité est grande sur les pertes et, par conséquent, sur les opportunités d’amélioration, y compris celles associées aux arrêts planifiés.
Pendant le temps d’ouverture apparaissent ensuite différents types de pertes.
Les pertes de disponibilité de l’équipement réduisent le temps pendant lequel l’équipement peut effectivement produire. Les pertes de rendement réduisent la production possible sur cette période. Enfin, les pertes de qualité correspondent au temps consacré à la production d’unités non conformes.
Le résultat final est le temps effectif, c’est-à-dire la part du temps consacrée à la production de valeur ajoutée.
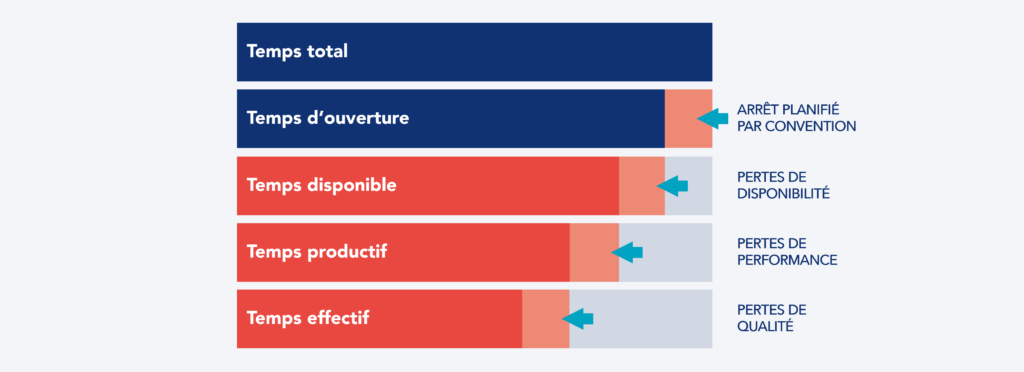
Figure 1 – Décomposition du temps dans le calcul du TRS : du temps total au temps effectif
Cette décomposition est importante, car deux équipements peuvent présenter exactement le même TRS, mais pour des raisons totalement différentes. Dans un cas, la cause principale peut être l’indisponibilité due aux pannes. Dans l’autre, le problème peut tenir surtout à des pertes de vitesse ou à des défauts.
Quelles sont les trois composantes du TRS ?
Le TRS résulte de la combinaison de trois composantes, chacune associée à un type de perte :
- Disponibilité : mesure la part du temps d’ouverture effectivement disponible pour la production.
- Performance : mesure si l’équipement a produit au rythme ou au temps de cycle attendu pendant la période où il était disponible.
- Qualité : mesure la proportion de la production correspondant à des pièces conformes.
Le résultat global dépend de ces trois facteurs.
Formule de calcul du TRS : Disponibilité × Performance × Qualité
La formule de calcul du TRS est la suivante :
TRS = Disponibilité × Performance × Qualité
Les trois valeurs doivent être exprimées sous forme de facteurs décimaux avant la multiplication. Bien que la formule soit simple, la qualité de l’indicateur dépend d’une définition rigoureuse des temps, des pertes et des critères de recueil des données.
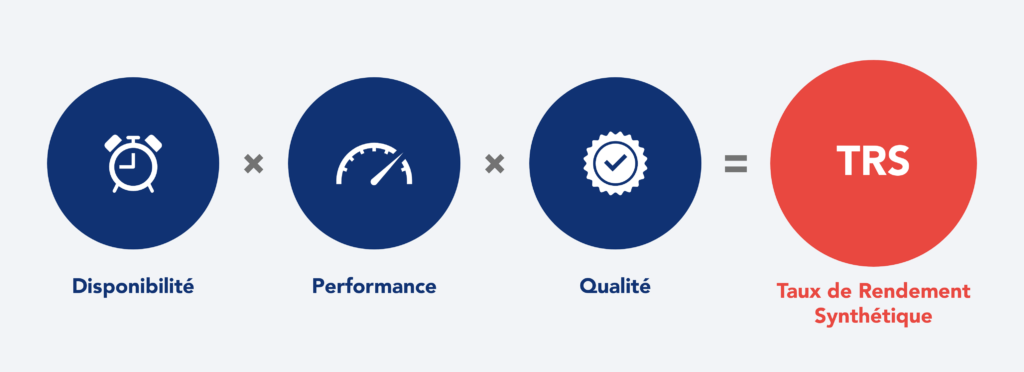
Figure 2 – Formule de calcul du TRS
Comment calculer la disponibilité
La disponibilité compare le temps disponible au temps d’ouverture :
Disponibilité = Temps disponible ÷ Temps d’ouverture
Le temps d’ouverture représente le temps de production planifié pour l’équipement, selon les règles définies par l’organisation.
Du temps d’ouverture sont déduites les pertes de disponibilité, telles que :
- Pannes ;
- Réparations ;
- Setups et changements de produit ou de référence ;
- Réglages ;
- Certaines opérations de maintenance et interventions techniques ;
- Démarrages et arrêts qui empêchent la production.
Le résultat correspond au temps pendant lequel l’équipement a été effectivement disponible pour produire.
Comment calculer la performance
Être disponible ne signifie pas nécessairement produire au rythme attendu.
Le rendement, souvent appelé performance, évalue cette seconde dimension.
Une manière de le calculer est la suivante :
Performance = Temps productif ÷ Temps disponible
Le temps productif peut être déterminé à partir de la quantité produite et du temps de cycle idéal :
Temps productif = Nombre total de pièces × Temps de cycle
Ainsi :
Performance = (Nombre total de pièces × Temps de cycle) ÷ Temps disponible
Les pertes de performance comprennent des situations telles que :
- Micro-arrêts ;
- Petites interruptions ;
- Baisses de vitesse ;
- Fonctionnement en deçà de la cadence définie ;
- Cycles supérieurs au temps de cycle de référence ;
- Temps d’attente courts qui ne sont pas enregistrés comme des arrêts de disponibilité.
Cette distinction est particulièrement importante dans les processus à fort volume de l’industrie automobile. De petites pertes répétées des centaines de fois au cours d’un poste peuvent entraîner une réduction notable de la capacité, même en l’absence de panne significative.
Comment calculer la qualité
La qualité mesure la proportion de la production qui aboutit à des pièces conformes.
Elle peut être exprimée par le rapport entre le temps utile et le temps productif :
Qualité = Temps utile ÷ Temps productif
En considérant le nombre de pièces conformes :
Qualité = (Nombre de pièces conformes × Temps de cycle) ÷ Temps productif
Lorsque le même temps de cycle est appliqué à toutes les unités, cette expression correspond, en pratique, au rapport entre les pièces conformes et le total des pièces produites.
Les pertes de qualité comprennent, entre autres :
- Rebuts ;
- Rejets ;
- Défauts ;
- Retouches ;
- Pièces produites dans des conditions de démarrage instables ou après des changements de référence.
Une machine peut donc présenter des niveaux élevés de disponibilité et de performance et afficher malgré tout un TRS faible si une part significative de la production ne satisfait pas aux exigences de qualité.
Comment calculer le TRS final
Une fois les trois facteurs calculés, il suffit de les multiplier :
TRS = Disponibilité × Performance × Qualité
Cette multiplication met en évidence l’effet cumulé des pertes. Par exemple, trois indicateurs élevés pris individuellement ne produisent pas nécessairement un TRS tout aussi élevé. Une disponibilité de 90 %, une performance de 90 % et une qualité de 90 % donnent un TRS d’environ 73 %.
L’objectif ne doit donc pas être d’analyser chaque indicateur isolément, mais de comprendre comment les différentes pertes se cumulent tout au long du processus.
Exemple de calcul du TRS pas à pas
Prenons l’exemple d’un équipement fonctionnant selon un horaire de huit heures.
Le temps total correspond à 480 minutes. Si 30 minutes consacrées aux repas ou aux pauses sont exclues selon la convention définie, le temps d’ouverture est de 450 minutes.
Différentes pertes sont enregistrées sur cette période.
Calcul de la disponibilité
Au cours du poste sont survenus, par exemple :
- Une panne de 15 minutes ;
- Un setup de 60 minutes ;
- Une seconde panne de 20 minutes ;
- Une période de 10 minutes associée à la fin du poste.
Au total, ces événements représentent 105 minutes.
Temps disponible = 450 – 105 = 345 minutes
La disponibilité est la suivante :
Disponibilité = 345 ÷ 450 = 76,7 %
Calcul de la performance
Pendant les 345 minutes disponibles, 1 000 pièces ont été produites.
En considérant un temps de cycle de référence de 20 secondes par pièce :
Temps productif = 1 000 × 20 secondes = 20 000 secondes
La performance est alors :
Performance = 20 000 ÷ (345 × 60) = 96,6 %
Bien que l’équipement ait été disponible pendant 345 minutes, de légères baisses de performance ont empêché que toute cette période soit utilisée à la vitesse de référence.
Calcul de la qualité
Sur les 1 000 pièces produites, 55 présentent des défauts. Il y a donc 945 pièces conformes.
Le temps correspondant à la production conforme est :
945 × 20 secondes = 18 900 secondes
La qualité est la suivante :
Qualité = 18 900 ÷ 20 000 = 94,5 %
Calcul du TRS
Les trois composantes étant calculées :
- Disponibilité = 76,7 %
- Performance = 96,6 %
- Qualité = 94,5 %
D’où :
TRS = 0,767 × 0,966 × 0,945 ≈ 70 %
Il existe également une manière équivalente d’arriver directement au même résultat :
TRS = (Nombre de pièces conformes × Temps de cycle) ÷ Temps d’ouverture
Dans cet exemple :
TRS = (945 × 20) ÷ (450 × 60) = 70 %
L’intérêt de la décomposition en disponibilité, performance et qualité est de permettre d’identifier d’où proviennent les pertes et, par conséquent, où concentrer les actions d’amélioration.
Les six grandes pertes du TRS
Une manière courante de structurer l’analyse du TRS consiste à passer par les six grandes pertes, regroupées selon les trois composantes de l’indicateur :
- Disponibilité
- Arrêts non planifiés, comme les défaillances et les pannes des équipements ;
- Arrêts planifiés, comme les setups, les changements de référence et les réglages.
- Performance
- Petits arrêts et micro-arrêts, qui interrompent le processus de façon répétée ;
- Cycles lents, lorsque l’équipement fonctionne en deçà de la vitesse ou du temps de cycle de référence.
- Qualité
- Rejets en cours de production, associés à des défauts, des rebuts ou des retouches ;
- Rejets au démarrage, liés à la stabilisation du processus après un démarrage, un changement ou un réglage.
Cette classification permet de passer d’un indicateur agrégé à une vision opérationnelle des pertes. Au lieu de conclure simplement que le TRS est de 70 %, par exemple, l’équipe parvient à comprendre où le potentiel restant a été perdu : pannes, setups, micro-arrêts, baisses de vitesse, défauts ou pertes au démarrage. C’est cette décomposition qui rend le TRS réellement utile à l’amélioration continue, car elle aide à identifier les pertes à traiter en priorité.
Réduisez les pertes et augmentez la capacité de production dans l’industrie automobile
Comment suivre le TRS et identifier les causes des pertes
Un système de suivi du TRS doit faire plus que présenter un pourcentage sur un tableau de bord. Son objectif principal doit être de fournir une information suffisamment détaillée pour déclencher des actions.
Recueil des données de TRS
Un recueil de données efficace exige des règles claires.
Les équipes doivent savoir, par exemple, quand un arrêt commence et se termine, comment classer les différents types de perte, quel est le temps de cycle de référence et quelles règles servent à déterminer le temps d’ouverture.
Sans cette standardisation, deux postes ou deux usines peuvent calculer le même indicateur de manière différente.
La première exigence d’un système de TRS robuste est donc la cohérence de l’information.
Suivi des arrêts et des temps d’indisponibilité
Le suivi des arrêts doit permettre d’analyser aussi bien les temps d’arrêt non planifiés que les différentes causes d’indisponibilité.
Il ne suffit pas de connaître le nombre total de minutes d’arrêt. Il convient de distinguer les pannes, les setups, les attentes, les réglages, les manques de matières et les autres événements pertinents pour le processus.
Il est également utile d’analyser simultanément la durée et la fréquence.
Une perte rare mais longue et une perte courte qui survient des dizaines de fois par équipe peuvent représenter des temps totaux comparables, mais elles appellent des solutions différentes.
TRS en temps réel
Le suivi du TRS en temps réel peut accélérer l’identification des écarts et permettre aux équipes de réagir plus rapidement.
Toutefois, numériser la collecte des données, voire recourir à l’IA dans l’industrie automobile pour analyser les schémas d’arrêt, n’élimine pas la nécessité de standards.
Un système automatique peut enregistrer avec une grande précision le moment où une machine s’arrête, mais il reste nécessaire d’en déterminer correctement la cause et de garantir que cette classification soit utile à la gestion.
La valeur du suivi en temps réel ne tient pas seulement à l’obtention de données plus rapides, mais au fait de rendre les problèmes visibles au moment où il est encore possible d’agir.
De la valeur du TRS à l’analyse des causes
Le TRS doit être utilisé comme point de départ de la résolution de problèmes, et non comme une fin en soi.
Une fois une perte significative identifiée, l’équipe doit en rechercher la cause racine et définir des contre-mesures.
Cette analyse peut être intégrée aux routines de gestion quotidienne, en utilisant les données du poste pour identifier les écarts, hiérarchiser les problèmes et suivre les actions d’amélioration. Les problèmes les plus simples peuvent être résolus dans le cadre de ces routines quotidiennes, tandis que les plus complexes, aux causes multiples ou impliquant plusieurs secteurs, doivent être analysés lors de chantiers multidisciplinaires.
Comment améliorer le TRS dans l’industrie automobile
Améliorer le TRS consiste à agir sur les pertes qui limitent l’utilisation effective de la capacité existante.
La priorité doit être définie sur la base de faits : quelles sont les pertes les plus significatives, où surviennent-elles et lesquelles ont le plus d’incidence sur le flux de production.
Réduire les pannes et les arrêts non planifiés
Lorsque les pannes représentent une part significative des pertes de disponibilité, il convient d’agir à la fois sur la prévention et sur la résolution des causes récurrentes.
Les pratiques de maintenance autonome et planifiée peuvent contribuer à accroître la stabilité de l’équipement, tandis que la résolution structurée de problèmes aide à éliminer les défaillances récurrentes.
L’objectif n’est pas seulement de réparer plus vite, mais aussi de réduire la probabilité de récurrence.
Réduire les temps de setup et de changement de série
Dans les environnements à forte variété de références, le temps de changement de série peut consommer une part significative du temps disponible.
Des méthodologies comme le SMED (Single-Minute Exchange of Die) permettent d’analyser en détail chaque activité du setup, de séparer les tâches internes et externes, de simplifier les opérations et de réduire le temps nécessaire au changement.
La réduction des temps de changement de série accroît la flexibilité et libère davantage de capacité pour la production.
Éliminer les micro-arrêts et les pertes de vitesse
Les micro-arrêts tendent à être moins visibles que les pannes, mais ils peuvent représenter une perte cumulée significative.
Il est important d’identifier des schémas récurrents : à quels postes de travail ils surviennent, sur quels produits, à quelle fréquence et pour quelles causes.
La standardisation du travail, l’amélioration des équipements et l’élimination des causes récurrentes peuvent contribuer à rapprocher le cycle réel du temps de cycle attendu.
Réduire les défauts et les retouches
La qualité doit être intégrée au processus, et non simplement contrôlée à la fin.
Des standards clairs, des mécanismes de prévention des erreurs, une détection précoce des anomalies et une résolution structurée des causes des défauts contribuent à réduire les pertes de qualité.
Du point de vue du TRS, chaque unité rejetée représente du temps productif qui n’a pas été converti en produit conforme.
Traiter les goulots d’étranglement et augmenter la capacité de production
Tous les équipements n’ont pas le même impact sur la performance globale de l’usine.
Améliorer le TRS d’une machine disposant d’une capacité excédentaire peut n’avoir que peu d’effet sur le volume total produit. En revanche, éliminer les pertes sur les goulots d’étranglement de la production peut se traduire directement par une capacité de production accrue.
Pour cette raison, l’analyse du TRS doit s’inscrire dans le flux global de production, au sein d’une stratégie plus large d’optimisation de la production discrète.
La question ne doit pas être seulement « où le TRS est-il faible ? », mais aussi « quelles pertes limitent la capacité du processus et le service au client ? »
Bonnes pratiques de TRS : comment mettre en œuvre et améliorer l’indicateur
La mise en œuvre du TRS, pour être efficace, exige plus que la simple installation d’un système de mesure.
Il convient de commencer par des définitions communes du temps d’ouverture, des arrêts, des micro-arrêts, de la production conforme et des temps de cycle. La typologie des pertes doit être suffisamment détaillée pour servir à l’analyse, mais suffisamment simple pour être utilisée de manière cohérente par les équipes.
Il est également recommandé de concentrer d’abord l’analyse sur les processus et les équipements critiques. Les données doivent ensuite s’intégrer aux routines de gestion. L’analyse quotidienne des principales pertes permet de transformer le TRS en mécanisme d’amélioration continue : identifier l’écart, comprendre la cause, définir une action, vérifier le résultat et mettre à jour les standards lorsque c’est nécessaire.
Un autre principe important consiste à éviter de faire du TRS un objectif isolé. Augmenter artificiellement l’indicateur en modifiant les conventions de calcul ne génère pas davantage de productivité. L’objectif est d’utiliser l’indicateur pour améliorer la performance du système de production.
Déployez le TRS de manière cohérente et transformez-le en amélioration continue
Le TRS dans l’industrie automobile : de la mesure à l’amélioration continue
La véritable valeur du TRS ne réside pas dans le pourcentage obtenu au terme du calcul. Elle réside dans la capacité à rendre visibles les pertes qui empêchent un équipement ou une ligne de convertir le temps disponible en production conforme.
En décomposant le résultat en Disponibilité, Performance et Qualité, les équipes parviennent à distinguer des problèmes très différents qui, autrement, resteraient dissimulés derrière un seul indicateur de productivité.
Dans l’industrie automobile, cette visibilité permet d’agir de manière structurée sur les pannes, les setups, les micro-arrêts, les pertes de vitesse, les défauts et les autres sources de gaspillage.
Au Kaizen Institute, cette approche combine une collecte de données cohérente avec la gestion quotidienne, la résolution structurée de problèmes et l’amélioration continue. Ainsi, le TRS cesse d’être un simple indicateur de reporting pour se traduire en actions concrètes sur les principales pertes du processus, avec une incidence directe sur la performance des opérations.
Le principe est simple : mesurer pour comprendre les pertes, comprendre pour définir les priorités et améliorer pour convertir une plus grande part du temps disponible en valeur ajoutée. C’est également dans cette logique que s’inscrit l’approche du Kaizen Institute en matière de conseil pour l’industrie automobile : utiliser la mesure comme point de départ d’une amélioration continue qui se traduise par des résultats concrets dans le quotidien des opérations.
Avez-vous encore des questions sur le TRS ?
Quelle valeur de TRS doit servir de référence pour une usine ?
Il n’existe pas de valeur universelle applicable à tous les processus. Plus que de comparer le TRS à une référence générique, il importe de garantir la cohérence du calcul dans le temps et d’utiliser l’évolution de l’indicateur pour identifier les pertes et suivre les améliorations.
Est-il pertinent de comparer le TRS entre différentes lignes ou usines ?
Oui, mais uniquement lorsque les règles de calcul sont équivalentes. Des différences dans la définition du temps d’ouverture, dans la classification des arrêts ou dans le temps de cycle de référence peuvent rendre la comparaison peu fiable. Avant de comparer des résultats, il est essentiel de standardiser les critères de mesure.
Quelles technologies peuvent être utilisées pour mesurer le TRS ?
Le TRS peut être calculé à partir de relevés manuels, de systèmes MES (Manufacturing Execution System), de données issues de PLC (Programmable Logic Controllers) et de capteurs connectés aux équipements, ainsi que de plateformes de suivi dédiées. Plus le niveau d’automatisation est élevé, plus la rapidité et la granularité des données tendent à augmenter. Toutefois, la technologie n’apporte de la valeur que lorsque des critères clairs existent pour classer les arrêts, définir les temps de cycle et interpréter correctement les causes des pertes.
Automobile
Découvrez comment transformer ce secteur