
Étude de cas
Transformation opérationnelle dans un grand réseau de restauration rapide
Objectifs : simplifier les opérations dans les restaurants, réduire le nombre d’heures de travail hebdomadaires par établissement et améliorer la rapidité du service ainsi que la précision des commandes sans nuire à l’expérience client


-18 %
Heures de travail hebdomadaires par restaurant
+ 100
Heures de travail réduites par établissement
+30 %
Amélioration de la précision des commandes
Le marché mondial des restaurants à service rapide (Quick Service Restaurant – QSR) évolue dans un environnement caractérisé par des volumes élevés et une forte pression, où la rapidité, la constance et la maîtrise des coûts sont essentielles à la performance. Les restaurants doivent gérer les fluctuations de la demande tout au long de la journée tout en maintenant des standards de service constants, que ce soit au service au volant, à emporter ou via les canaux de commande en ligne.
Les grands réseaux de franchise sont confrontés à des défis supplémentaires. Afin de garantir la cohérence opérationnelle sur des centaines d’établissements, qu’ils soient détenus par l’entreprise ou franchisés, il faut disposer de standards clairs, d’une exécution rigoureuse et d’un modèle opérationnel à grande échelle. Parallèlement, la hausse des coûts de main-d’œuvre et la complexité croissante des menus exercent une pression accrue sur la productivité.
Dans ce contexte, améliorer la performance ne se limite plus à des ajustements progressifs. Il faut simplifier les opérations et adopter une approche axée sur les données pour le déploiement de la main-d’œuvre et la conception des flux de travail.
Le secteur des restaurants à service rapide : complexité à grande échelle
L’entreprise gère l’un des plus grands réseaux de restaurants à service rapide (QSR) d’Australie, organisé principalement selon un modèle de franchise et composé à la fois d’établissements détenus par l’entreprise et de franchises. Avec des centaines de restaurants répartis dans plusieurs régions et des milliers d’employés en contact direct avec les clients, l’organisation gère un environnement de production à haut volume et répétitif à grande échelle.
Son modèle opérationnel repose sur des processus de cuisine standardisés et une structure de menu bien définie, et s’appuie fortement sur les canaux de service au volant et de vente à emporter. L’intégration des commandes en ligne et de la livraison ne cesse de se développer, ce qui accroît encore la complexité opérationnelle et la variabilité de la demande au quotidien.
Les priorités stratégiques de l’organisation portent sur la cadence de service, la précision des commandes, l’optimisation de la productivité de la main-d’œuvre et l’équilibre entre la simplification des menus et l’innovation. À mesure que l’entreprise continue de se développer, il devient de plus en plus difficile d’assurer la cohérence opérationnelle au sein d’un réseau vaste et diversifié.
Au moment de cette transformation, l’entreprise faisait face à des pressions structurelles sur l’efficacité de la main-d’œuvre. La variabilité de la taille des équipes, le déploiement irrégulier entre les équipes, les fluctuations de la demande en période de pointe et les problèmes de disponibilité des produits avaient un impact sur la qualité du service et la précision des commandes. Bien que la marque soit restée solide, le modèle opérationnel devait être repensé pour soutenir la croissance sans augmenter la pression sur les coûts.
Les gaspillages au cœur du système opérationnel
Alors que l’organisation se préparait à sa prochaine phase de croissance, un audit opérationnel approfondi a mis en évidence des inefficacités structurelles dans le déploiement de la main-d’œuvre, la conception des flux de travail et les standards de mise en œuvre.
1. Gaspillages structurels dans l’ensemble de l’opération
Une phase de diagnostic approfondie a révélé que les activités sans valeur ajoutée étaient présentes dans l’ensemble de l’opération, couvrant les environnements Back of House (BOH), Middle of House (MOH) et Front of House (FOH) – respectivement la cuisine et production, la zone de transition et la zone client.
- Back of House (BOH) désigne les activités de production en cuisine, notamment la cuisson, la préparation et le montage initial ;
- Middle of House (MOH) couvre la zone de transition entre la production et l’interface client, y compris le réchauffage, le montage final et la préparation du service.
- Front of House (FOH) inclut les activités en contact avec le client, telles que la prise de commande, la préparation des boissons et la coordination du service.
Dans les cuisines (BOH), le taux de gaspillage est resté structurellement élevé, atteignant 80 % pendant les heures de faible affluence et représentant encore 70 % pendant les heures de pointe. La mauvaise disposition du matériel, les manipulations redondantes, le non-respect systématique des procédures et les déplacements excessifs ont réduit la productivité, quel que soit le volume de travail.
Le MOH présentait une dynamique différente. Alors que le temps hors pointe atteignait 70 %, les périodes de pointe affichaient une amélioration à 65 % de temps à valeur ajoutée. Toutefois, cette performance était davantage liée au volume qu’à la conception structurelle. La congestion, le manque d’efficacité de la configuration du chauffe-plat, les déplacements répétitifs pour atteindre les produits et le surtraitement ont créé une instabilité sous pression.
Les performances du service en salle se sont dégradées pendant les heures de pointe. Les gaspillages augmentaient de 62 % pendant les heures de faible affluence à 80 % aux heures de pointe. Les déplacements excessifs lors de la distribution des commandes aux voitures en stationnement, l’absence de procédure définie pour la préparation des boissons, la visibilité limitée sur les arrivées des livraisons et les délais d’attente pour la mise à disposition des produits ont eu un impact négatif sur la rapidité du service.
Les procédures d’ouverture et de fermeture ont encore accentué les inefficacités. Les activités d’ouverture du MOH ont montré que 80 % du travail n’apportait aucune valeur ajoutée, en raison d’un mauvais enchaînement des tâches et d’un manque de clarté quant à la répartition des responsabilités. Lors de la fermeture, le BOH affichait toujours 56 % de gaspillage, tandis que le MOH cumulait 30 % de temps sans valeur ajoutée et 30 % de temps d’inactivité, ce qui met en évidence un déséquilibre dans la répartition des tâches plutôt qu’un manque de main-d’œuvre.
Le problème n’était pas la quantité de main-d’œuvre, mais la conception structurelle des flux de travail, inadaptée aux exigences opérationnelles.
2. Forte variabilité de la productivité
L’analyse de la productivité de la main-d’œuvre a révélé une variabilité hebdomadaire significative, avec d’importants écarts entre les jours à faible et fort chiffre d’affaires. Bien que les établissements aient souvent été capables d’atteindre une productivité supérieure aux prévisions, la performance manquait de stabilité et de standardisation.
Cette variabilité a mis en évidence deux problèmes structurels : un alignement insuffisant entre le déploiement de la main-d’œuvre et les schémas de la demande, et l’absence d’un modèle standardisé pour traduire les ventes prévisionnelles en niveaux d’effectifs stables. En conséquence, les restaurants oscillaient entre une capacité inactive et une surcharge opérationnelle au cours d’une même semaine.
3. Défaillances de la précision des commandes
L’analyse de Pareto a révélé que les erreurs liées aux articles manquants et aux articles incorrects constituaient les deux principaux facteurs à l’origine des réclamations concernant les commandes, représentant ensemble le plus grand nombre de défaillances en matière de précision.
Les quatre problèmes principaux (article manquant, article incorrect, plusieurs articles manquants et accompagnement manquant) représentaient la majorité des réclamations, indiquant que les inexactitudes étaient concentrées dans un petit nombre de modes de défaillance récurrents.
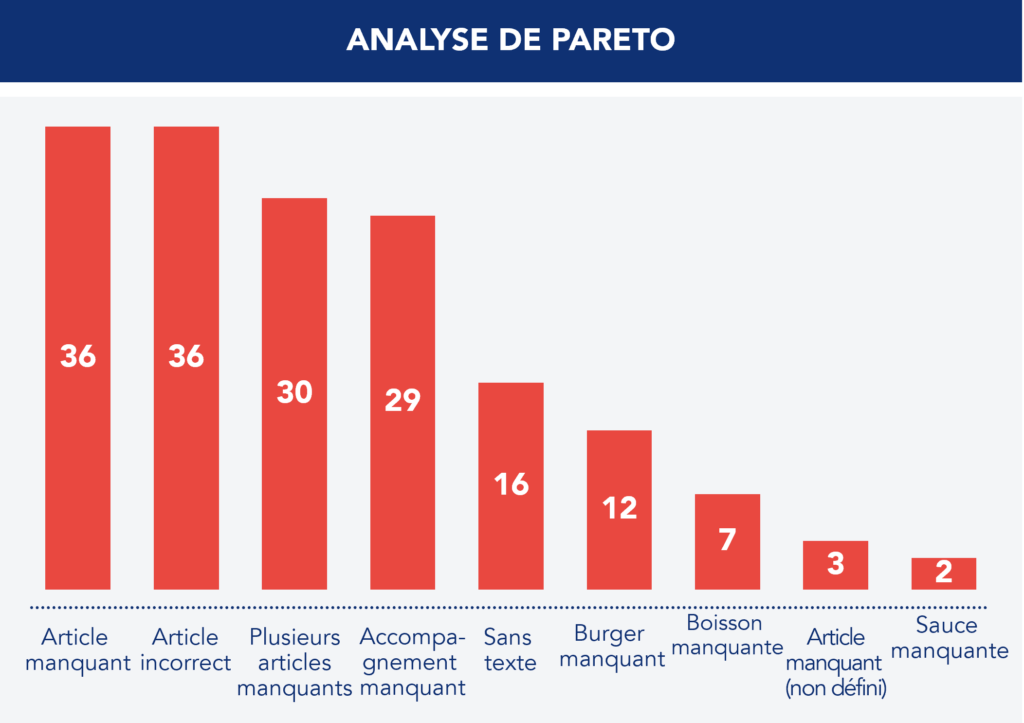
Figure 1 – Analyse Pareto des réclamations liées à la précision des commandes
Une analyse Ishikawa (diagramme en arêtes de poisson) a en outre révélé les causes racines, notamment :
- Layout et flux des articles inefficaces ;
- Plusieurs UGS stockés à des emplacements différents ;
- Absence d’un processus standardisé de conditionnement à flux unique ;
- Écrans d’emballage non positionnés à hauteur des yeux ;
- Formats d’emballage incohérents ;
- Ruptures de produits perturbant le flux ;
- Présence réduite de l’équipe dirigeante et accompagnement limité pendant les périodes de pointe ;
- Niveaux élevés de polyvalence simultanée sous pression.
La précision des commandes n’était pas seulement un problème de formation – c’était un problème de conception du système.
Maîtrisez l’analyse des causes racines grâce au diagramme d’Ishikawa
4. Contraintes de layout et de flux
Le layout actuel présentait de multiples obstacles structurels à l’efficacité des flux :
- Plusieurs emplacements de stockage pour la même catégorie de produits ;
- Parcours non optimisé entre la cuisine et le client ;
- Répartition des rôles peu claire entre la salle et la cuisine ;
- Les emplacements de stockage ne sont pas positionnés près du point d’utilisation.
Le layout n’était pas aligné avec un modèle de supermarché ni avec une logique de flux unitaire, ce qui entraînait du temps d’inactivité pendant les périodes creuses et de la congestion pendant les périodes de pointe.
5. Déploiement et définition des rôles incohérents
Les gestionnaires devaient effectuer de multiples saisies manuelles tout en assurant simultanément le support des opérations. Avec 80 % du temps d’ouverture consacré aux tâches administratives, les gestionnaires disposaient d’une capacité limitée pour se concentrer sur le contrôle opérationnel.
Aux heures de pointe, les gestionnaires étaient souvent absorbés par les tâches opérationnelles, tandis que les membres de l’équipe restaient sous-utilisés dans d’autres zones. La communication entre le BOH, le MOH et le FOH était incohérente, et il n’existait pas de modèle standardisé de déploiement des ressources lié à la demande prévisionnelle.
L’absence d’une définition claire des responsabilités pendant les périodes d’ouverture, de service et de fermeture entraînait des efforts en double, du surtraitement et des retards dans l’exécution des tâches.
6. Absence de gouvernance et de suivi standardisés
Bien que des données de performance existaient, il n’y avait pas de système intégré reliant :
- Précision des prévisions ;
- Déploiement de la main-d’œuvre ;
- Précision des commandes ;
- Réduction des gaspillages ;
- KPIs opérationnels.
Sans gouvernance structurée, la variabilité des performances persistait dans les établissements détenus en propre et franchisés, rendant difficile le maintien de la cohérence à grande échelle.
Transformer les principes Lean en changement structurel
À l’issue de la phase de diagnostic, la transformation est passée d’une analyse à une reconception structurelle. Plutôt que de s’attaquer à des inefficacités isolées, l’organisation a adopté une approche axée sur le kaizen, visant à éliminer le gaspillage à la source et à mettre en place un modèle opérationnel à grande échelle.
L’intervention s’est articulée autour d’une reconception complète de la logique de travail, de la configuration des postes de travail, de l’enchaînement des tâches, de la logistique interne et de la gouvernance. Chaque initiative s’est appuyée sur les principes Lean et a été validée par des essais avant d’être déployée à l’échelle du réseau.
Redéfinir la main-d’œuvre par l’ingénierie, et non par l’estimation
L’un des changements les plus importants a été le passage d’une planification basée sur l’historique à un modèle de main-d’œuvre piloté par les données. Grâce à la simulation de la charge de travail et aux standards de temps et de méthodes, l’équipe a traduit les véritables leviers d’activité (ventes, transactions et fréquence des articles) en besoins en main-d’œuvre structurés.
Un outil de planification standardisé a été développé pour aligner les effectifs sur les seuils prévisionnels, éliminant les pratiques de planification réactives. Des responsabilités claires ont été définies pour les périodes d’ouverture, de service et de fermeture, séparant les heures de formation du déploiement opérationnel et réduisant l’ambiguïté dans la couverture des postes.
Cette reconception a repositionné la main-d’œuvre non plus comme un coût à gérer, mais comme un processus à concevoir.
Stabiliser la mise en œuvre grâce à un déploiement structuré
Les chantiers kaizen ont révélé que la variabilité n’était pas uniquement due au volume, mais aussi à un manque de clarté dans la définition des rôles et à un multitâche excessif. Un standard de déploiement des ressources formel a été introduit pour définir les responsabilités principales et secondaires dans le BOH, le MOH et le FOH.
En alignant directement le déploiement sur les seuils de prévision et la logique de takt time, l’opération est passée d’un mode de fonctionnement réactif à une mise en œuvre structurée. Cela a permis de réduire les doublons, d’améliorer les transferts entre les postes et de stabiliser les performances en période de pointe.

Figure 2 – Session de chantier pour la définition du standard de déploiement des ressources
Reconcevoir les postes de travail et le travail standard
Les niveaux élevés de déplacements et de surtraitement ont été traités grâce à la reconception des postes de travail. En appliquant les principes de flux Lean, les ingrédients et les outils ont été repositionnés plus près du point d’utilisation, les déplacements superflus ont été éliminés et le positionnement des écrans a été optimisé pour réduire la charge cognitive.
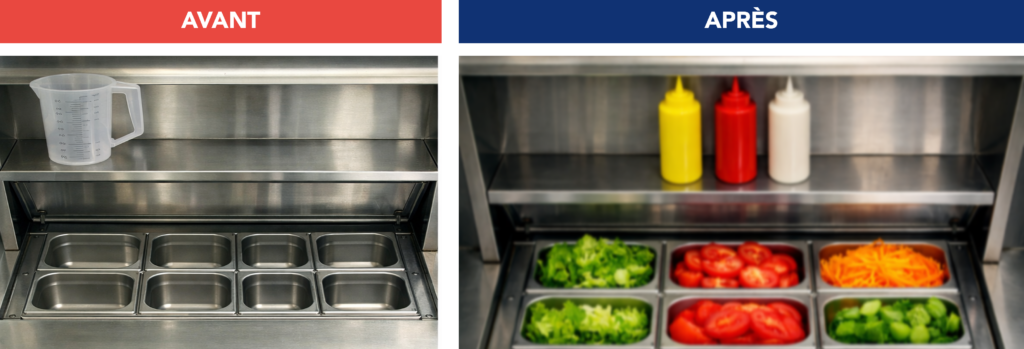
Figure 3 – Reconfiguration du layout pour minimiser les déplacements et améliorer l’accès au point d’utilisation
Le travail standard a ensuite été défini pour chaque poste, garantissant que les layouts améliorés se traduisaient par une mise en œuvre reproductible plutôt que par des ajustements occasionnels. Cela a réduit la variabilité et amélioré l’ergonomie sans augmenter les effectifs.
Réingénierie des routines d’ouverture et de fermeture
Les procédures d’ouverture et de fermeture ont été repensées à l’aide d’une logique de séquencement structurée. Une répartition claire des responsabilités et des plages horaires bien définies ont remplacé l’attribution informelle des tâches. En appliquant les principes du kaizen aux activités de routine, souvent négligées dans les opérations QSR, l’organisation a éliminé les doublons et réduit les temps morts pendant les périodes de fermeture.
Les essais ont confirmé que les inefficacités dans ces routines étaient d’ordre structurel plutôt que liées aux capacités, libérant des réductions immédiates de main-d’œuvre sans compromettre les standards.
Créer la stabilité du flux grâce au mizusumashi et au kanban
Auparavant, les ruptures de stock fréquentes perturbaient le rythme de travail en cuisine et obligeaient le personnel à mener plusieurs tâches de front sous la pression. Pour remédier à cela, un système de réapprovisionnement de type mizusumashi (ou araignée d’eau) a été mis en place, s’appuyant sur des seuils kanban pour les références à forte rotation.
Ce cycle logistique interne structuré a permis de stabiliser le réapprovisionnement, de réduire les réapprovisionnements en urgence et de permettre aux équipes opérationnelles de se concentrer sur des activités à valeur ajoutée pendant les périodes de pointe.
Ancrer les 5S et la gestion visuelle
Les zones de stockage et d’entreposage ont été réaménagées selon les principes des 5S, ce qui a permis de supprimer les multiples emplacements de stockage et de mettre en place le principe du « premier entré, premier sorti » (FIFO). Des repères visuels ont été mis en place pour indiquer clairement les quantités maximales et améliorer la visibilité des stocks.
Ces changements ont réduit le temps de recherche, minimisé les doubles manipulations et amélioré la précision des stocks sans augmenter la complexité.
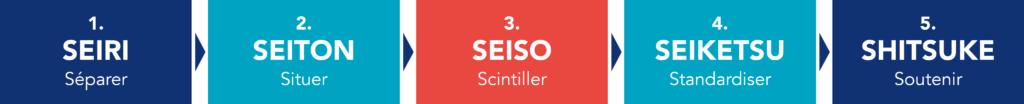
Figure 4 – Les étapes de la méthodologie 5S : séparer, situer, scintiller, standardiser, soutenir
Traiter la précision des commandes par la reconception du système
La précision des commandes a été traitée comme un problème de conception systémique plutôt que comme un manque de formation. Grâce à des Événements KAIZEN™ structurés, l’équipe a repensé la séquence de conditionnement, la logique de placement des produits, le flux de préparation des boissons et l’interface de livraison pour éliminer les causes racines des erreurs.
Pour consolider ces changements, des améliorations en matière de gestion visuelle et un flux unidirectionnel standardisé ont été mis en place afin de réduire la surcharge cognitive pendant les heures de pointe. La simplification du système a permis d’améliorer la précision sans ajouter de points de contrôle supplémentaires.

Figure 5 – Flux de conditionnement standardisé mis en œuvre
Refonte du layout : des améliorations progressives à une conception à partir de zéro
Le layout physique a été réévalué en adoptant une approche de conception à partir de zéro. Les flux ont été raccourcis, le stockage a été repositionné plus près du point d’utilisation, et le parcours de la cuisson à la remise a été simplifié afin de réduire les étapes de manipulation.
La priorité accordée au service au volant a été intégrée à la nouvelle logique afin d’aligner l’espace physique sur les facteurs générateurs de recettes. Cette reconception n’était pas purement esthétique : elle a été pensée pour se traduire directement par une réduction mesurable des heures de travail.
Gouvernance et déploiement pérenne
Afin de garantir que les améliorations puissent être déployées à grande échelle et ne soient pas limitées à des sites pilotes, un cadre de gouvernance structuré a été introduit. Une salle obeya surveillait l’évolution des KPIs, l’atteinte des bénéfices et l’avancement du déploiement. Parallèlement, un tableau de bord des processus garantissait le respect des nouveaux standards.

Figure 6 – Salle obeya avec tableaux de gestion visuelle
Le déploiement a suivi un modèle structuré de formation des formateurs, permettant aux responsables de zone de former, valider et transférer systématiquement les responsabilités au fil des vagues successives. Cette approche a garanti l’intégration des principes kaizen dans les routines quotidiennes de gestion, plutôt que de rester des initiatives de projet isolées.
Si ces défis vous semblent familiers, repensons ensemble vos opérations
Transformer la reconception structurelle en performance mesurable
La reconception du modèle opérationnel a permis de générer des gains financiers mesurables, d’optimiser la structure de la main-d’œuvre et d’améliorer la stabilité opérationnelle à l’échelle du réseau. Cet impact a été constaté tant sur le plan quantitatif que sur le plan qualitatif, ce qui a confirmé le déploiement de la transformation.
Résultats quantitatifs
- >18 % de réduction des heures de travail hebdomadaires par restaurant
- Plus de 100 heures de travail réduites par établissement et par semaine
- 240 000 AUD de bénéfice annuel par restaurant
- +30 % d’amélioration de la précision des commandes
Résultats qualitatifs
- Exécution stabilisée dans le BOH, le MOH et le FOH
- Variabilité opérationnelle réduite aux heures de pointe
- Meilleure définition des rôles et allègement de la charge liée au multitâche
- Mise en place d’un modèle de gouvernance et de déploiement à l’échelle du réseau
Quand la discipline rencontre la responsabilité, la performance suit
Cette transformation ne visait pas à réduire les heures de main-d’œuvre. Il s’agissait de repenser le fonctionnement de l’opération.
En passant d’une planification réactive à un déploiement de main-d’œuvre ingénié, de flux de travail fragmentés à une logique de flux structurée, et d’améliorations isolées à une approche kaizen systémique, l’organisation a fondamentalement reconfiguré son modèle opérationnel.
Les résultats démontrent que la pression sur la performance dans les environnements à fort volume ne peut être résolue en ajoutant de la main-d’œuvre ou en augmentant la supervision. Elle se résout par la clarté – clarté des rôles, des flux, des standards et de la gouvernance.
Tout aussi important fut le changement culturel qui s’est opéré tout au long de ce parcours. Cette transformation a nécessité une collaboration à tous les niveaux de l’organisation : équipes opérationnelles, chefs d’équipe, responsables de secteur et équipes dirigeantes. Les silos ont été abolis, la responsabilité est devenue partagée et les défis opérationnels ont été relevés collectivement plutôt que de manière isolée.
La mentalité kaizen a transcendé les outils pour s’ancrer dans le comportement quotidien. Les équipes ont commencé à percevoir le gaspillage sous un autre angle, à remettre en question des habitudes bien ancrées et à s’approprier des standards d’exécution. Ce qui avait commencé comme une simple refonte opérationnelle s’est transformé en un effort collectif fondé sur la rigueur, la transparence et la confiance mutuelle.
Grâce à une méthodologie structurée et à une coordination interfonctionnelle, le réseau a permis de libérer des capacités inexploitées, de stabiliser l’exécution opérationnelle pendant les heures de pointe et de créer une plateforme scalable pour soutenir la croissance future.
Nous respectons les accords de confidentialité de nos clients. Bien que les noms aient été modifiés ou omis, les résultats présentés sont réels.
Opérations
Découvrez comment améliorer ce secteur d’activité
Industrie Alimentaire
Découvrez comment transformer ce secteur