Étude de cas
Modèle en flux tiré dans les industries d’assemblage
Objectifs : augmenter la productivité, réduire les stocks et garantir un approvisionnement fiable aux lignes de production grâce à un modèle en flux tiré


– 52 %
Taux interne de défauts (PPM)
+ 36 %
Productivité
– 40 %
Couverture de stock (jours)
Dans le contexte industriel actuel, marqué par la volatilité de la demande et la complexité opérationnelle croissante, la capacité de réponse rapide, fiable et efficiente est devenue un facteur critique de compétitivité. Cette étude de cas décrit le parcours de transformation d’une entreprise centenaire, présente à l’échelle mondiale, qui faisait face à des défis significatifs en matière de planification, d’approvisionnement et d’organisation de ses opérations de production.
Face à des stocks élevés, à des défaillances dans la mise en œuvre du plan de production et à un taux de défauts interne supérieur aux prévisions, la mise en œuvre d’une approche plus agile est devenue impérative. Grâce à l’introduction des méthodologies KAIZEN™ et d’un modèle en flux tiré, l’entreprise a réussi à réduire les gaspillages, à améliorer son efficacité et à atteindre des gains opérationnels et financiers significatifs.
L’entreprise et son parcours d’innovation et d’expansion mondiale
Fondée au XIXe siècle, cette entreprise a entamé son activité avec une forte composante d’innovation et de responsabilité sociale. Au fil des décennies, elle s’est distinguée par sa capacité d’internationalisation, étant présente sur les cinq continents depuis le début du XXe siècle.
Au cours des trois dernières décennies, elle a connu une profonde transformation, élargissant son portefeuille au-delà des produits industriels traditionnels pour se concentrer sur les logiciels, la numérisation, la protection des données et les technologies émergentes. L’entreprise s’engage à intégrer des solutions telles que la conduite autonome, les maisons intelligentes et la communication machine-à-machine, démontrant ainsi une orientation clairement tournée vers l’avenir.
Le défi : augmenter l’efficacité et réduire les défaillances opérationnelles
Malgré sa présence mondiale et sa réputation consolidée, l’entreprise faisait face à diverses contraintes au niveau opérationnel qui compromettaient l’efficacité et le respect du plan de production :
Désalignement entre planification et exécution
Le processus de planification ne reflétait pas avec précision la réalité opérationnelle de l’entreprise, se traduisant par :
- Stock de produits finis pour 15 jours, mais avec un niveau de service de seulement 93 % (stock inadapté) ;
- Stock de matières premières et de composants de 30 jours ;
- Stock intermédiaire (WIP – travaux en cours) entre 1 et 5 jours en production et sur les lignes d’assemblage ;
- Faible efficience de ligne avec 50 % de non-respect du plan de production dû à un manque de pièces.
Inefficacités logistiques et opérationnelles
Au-delà des problèmes de planification, l’opération présentait plusieurs inefficacités structurelles, à savoir :
- Planification des produits finis basée sur de simples prévisions de commandes (modèle en flux poussé), avec des erreurs de prévision comprises entre -18 % et +16 % ;
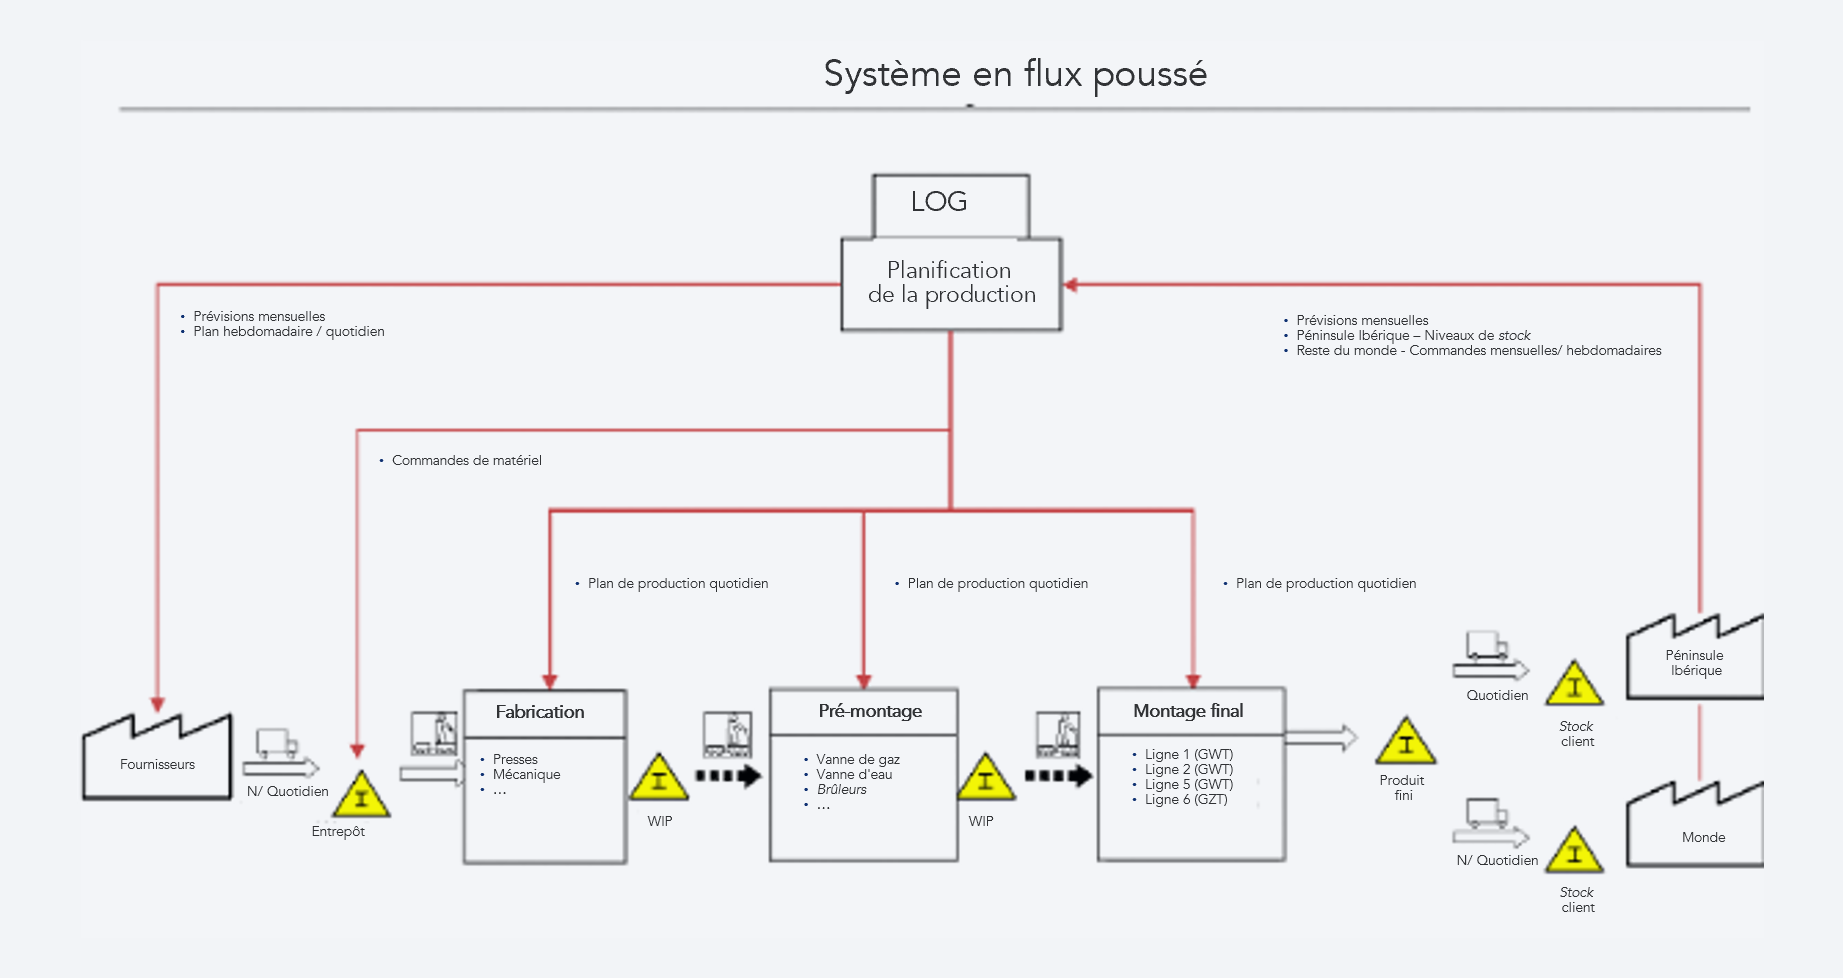
Figure 1 – Exemple de modèle en flux poussé (push)
- Utilisation de chariots élévateurs pour l’approvisionnement des lignes avec des critères définis par les superviseurs ;
- Opérateurs isolés les uns des autres, approvisionnement en contenants de grandes dimensions, travail standard des opérateurs non optimisé, équilibrage des lignes peu efficace ;
- Layout fonctionnel avec des lignes de pré-assemblage séparées des lignes d’assemblage final.
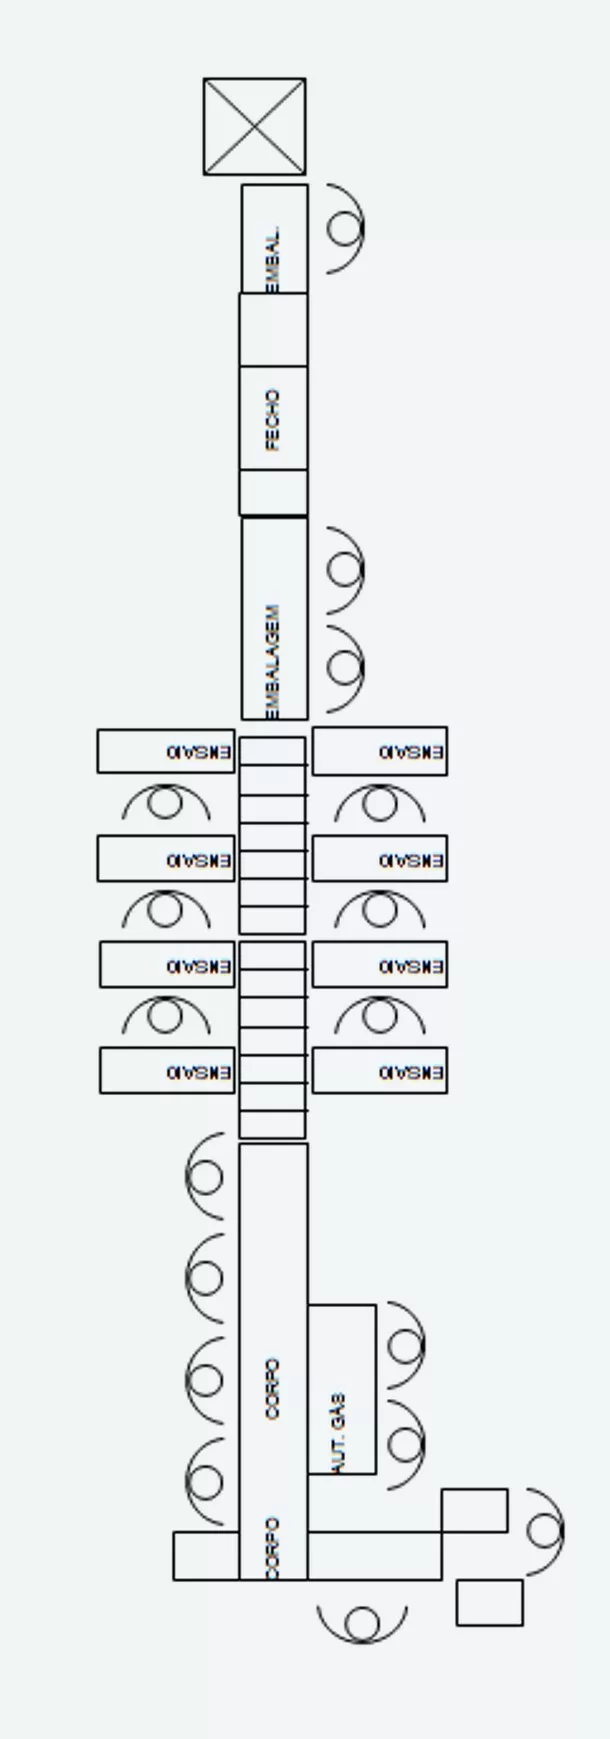
Figure 2 – Exemple de layout fonctionnel
La coexistence de défaillances dans la planification, de déséquilibres sur les lignes et d’inefficacités logistiques limitait les performances de l’opération. Il est devenu évident que seule une transformation structurelle, fondée sur des méthodes robustes et orientées vers la demande réelle, permettrait de surmonter ces défis.
Prêt à rendre vos opérations plus agiles et efficientes ?
L’approche de transformation opérationnelle
Face aux défis identifiés, une transformation globale a été mise en œuvre sur la base des méthodologies Lean et du modèle en flux tiré :
Planification en flux tiré basée sur le réapprovisionnement
Un algorithme quotidien de planification en flux tiré a été mis en place, basé sur la consommation réelle et le niveau de réapprovisionnement, générant des ordres de production ajustés en fonction des écarts.
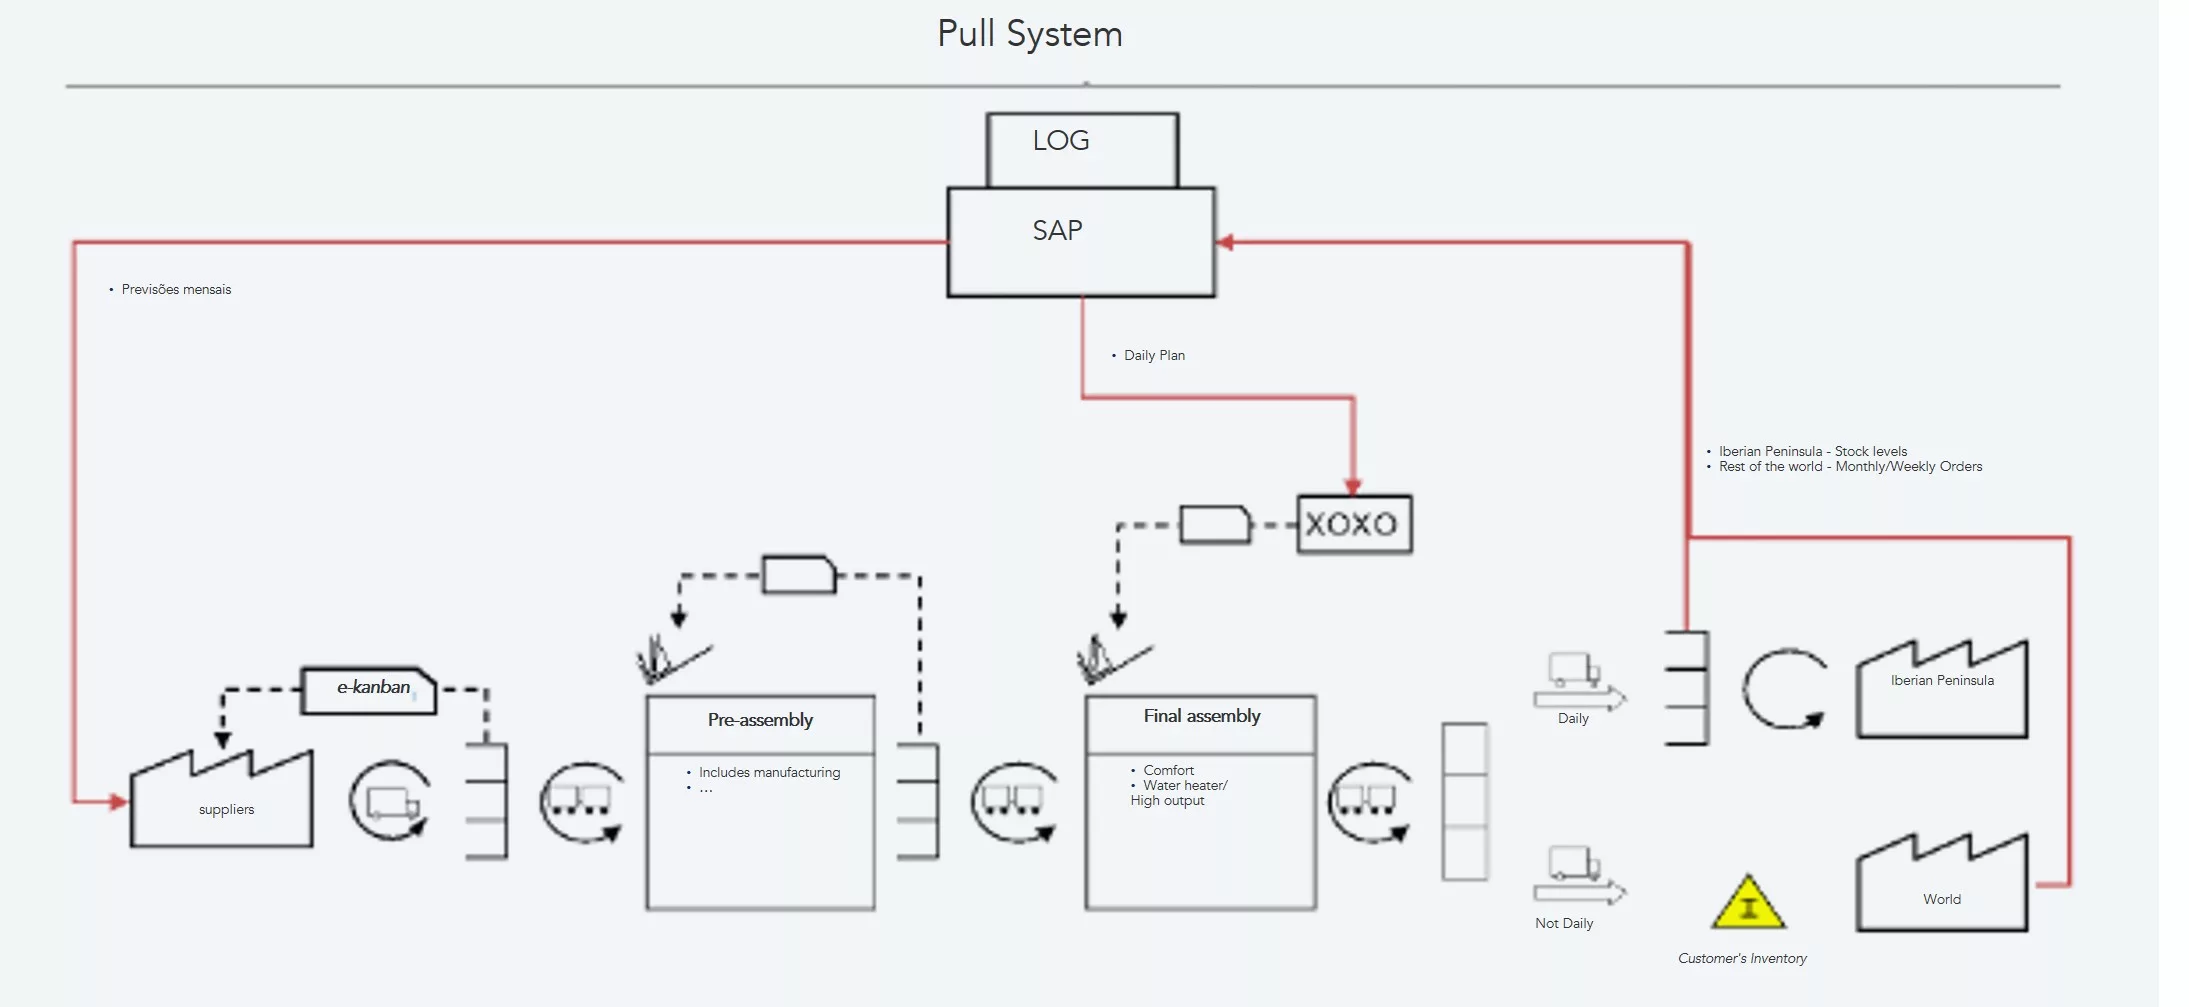
Figure 3 – Exemple de modèle en flux tiré
Kanban et lissage de la production
Les commandes sont désormais gérées via des cartes kanban, intégrées dans un système de planification quotidienne piloté par une boîte logistique. Ce processus comprend la mise en attente d’une journée de production, conformément aux règles de lissage.
Refonte et équilibrage des lignes
L’une des lignes d’assemblage a été transformée en deux lignes plus simples, avec moins de références spécifiques attribuées à chacune. Ce changement a permis d’éliminer les temps de setup, d’améliorer l’équilibrage des opérations entre les opérateurs et de mettre en place des contenants de petites dimensions en bord de ligne.
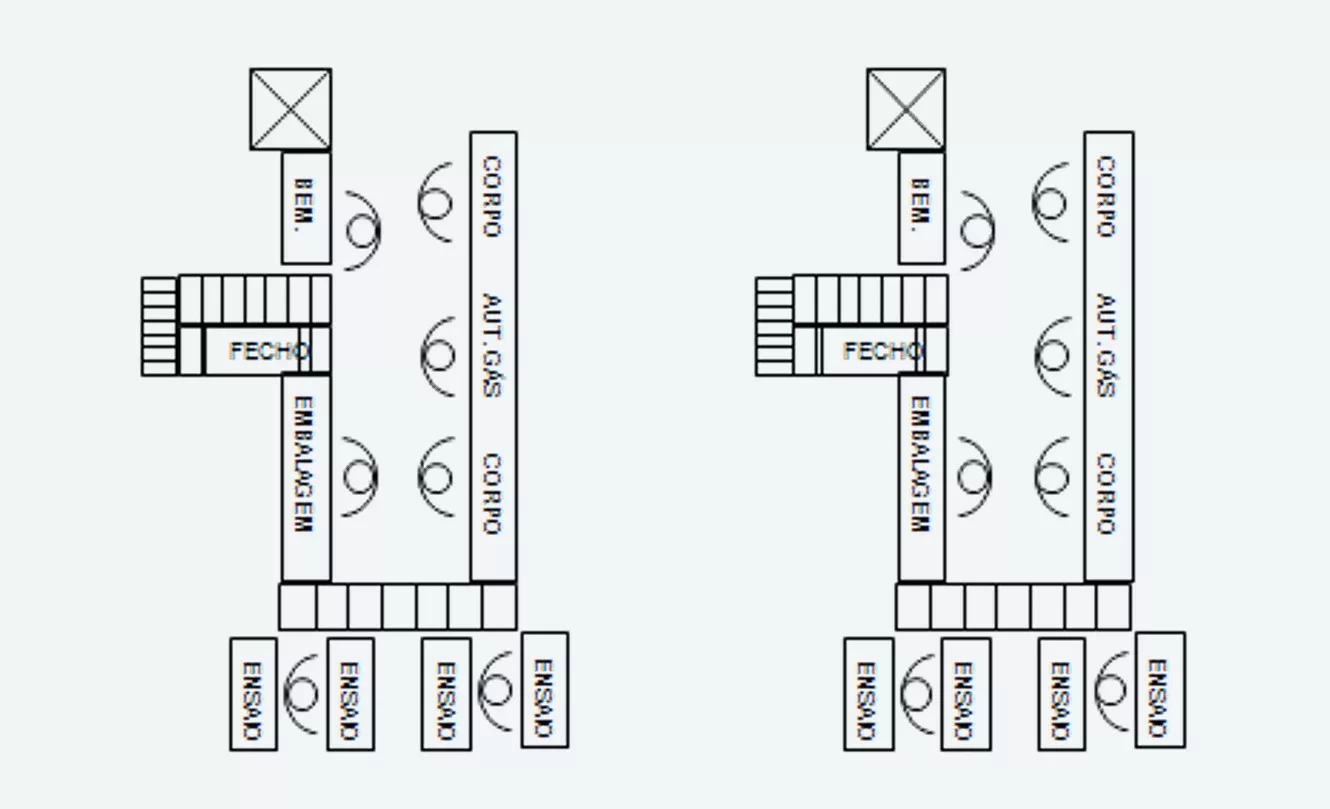
Figure 4 – Exemple de cellules de production en flux
Introduction du mizusumashi
Trois lignes de mizusumashi ont été créées pour l’approvisionnement en composants, en sous-ensembles et en produits finis.
Ces outils ont été fondamentaux pour permettre la transition d’un modèle en flux poussé (push) traditionnel vers un système en flux tiré, plus efficient et aligné sur la demande réelle, ce qui a directement contribué aux résultats obtenus.
Résultats obtenus grâce à l’amélioration opérationnelle
La réorganisation logistique a généré des impacts significatifs sur les principaux indicateurs de l’entreprise :
- Économies annuelles de 3 millions d’euros ;
- Réduction de 52 % du taux interne de défauts (PPM) ;
- Augmentation de 36 % de la productivité (pièces/opérateur) ;
- Réduction de 40 % du stock total (jours de couverture) ;
- Période de retour sur investissement de seulement 5 mois.
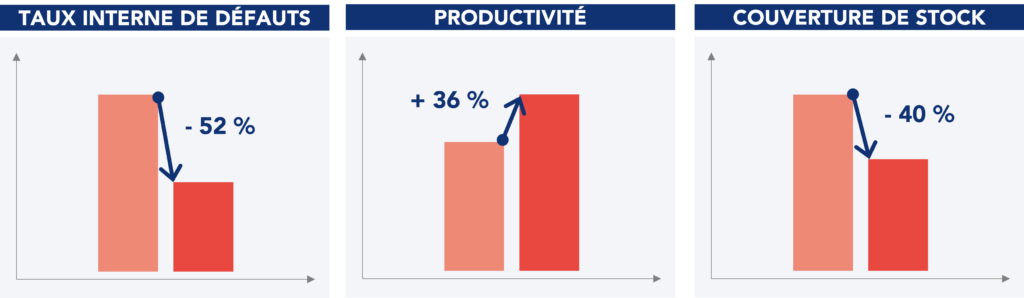
Figure 5 – Principaux résultats obtenus
La transformation opérationnelle menée au sein de cette entreprise illustre clairement l’impact de l’adoption des principes Lean et KAIZEN™. Le passage d’un modèle poussé à un modèle tiré a permis à l’organisation d’obtenir des résultats significatifs en seulement cinq mois. La combinaison de la planification visuelle, de la réorganisation logistique et de la conception efficace des lignes de production a permis de créer un environnement plus flexible, plus équilibré et mieux adapté aux besoins du marché.
Cette étude de cas montre qu’avec des méthodologies adaptées, il est possible de transformer les défis opérationnels en opportunités de croissance.
Nous respectons les accords de confidentialité de nos clients. Bien que les noms aient été modifiés ou omis, les résultats présentés sont réels.
Fabrication Discrète
Découvrez comment transformer ce secteur
Opérations
Découvrez comment améliorer ce secteur d’activité