
Caso de Estudo
Excelência operacional na impressão e embalagem: o caso Lean da Moquin Press
Objetivos: implementar um sistema operacional Lean para eliminar desperdícios, estabilizar processos e maximizar a eficiência do equipamento sem investimento de capital adicional


A indústria da impressão e da embalagem opera num contexto cada vez mais exigente e competitivo. A crescente procura por encomendas de menor volume, maior diversidade, prazos de entrega mais curtos e níveis superiores de personalização exerce uma pressão contínua sobre a eficiência operacional e as margens do negócio. Neste enquadramento, a capacidade de maximizar o desempenho dos equipamentos existentes, sem necessidade de investimento adicional em capital, tornou-se um fator crítico de diferenciação competitiva. As organizações que conseguem eliminar desperdícios, normalizar processos e operar de forma consistente próximo da capacidade nominal dos seus equipamentos estão a redefinir os padrões de desempenho do setor.
A Moquin Press e o seu compromisso com a excelência operacional
A Moquin Press é uma empresa familiar de impressão e embalagem, fundada em 1985 e sediada em Belmont, Califórnia. Com cerca de 100 colaboradores e duas unidades de produção, dedica-se à produção de embalagens, rótulos e impressão comercial, servindo clientes nos setores da beleza, alimentação, bebidas e bens de consumo em toda a América do Norte.
Ao longo de quatro décadas de atividade, a empresa construiu uma cultura organizacional assente na disciplina operacional e na melhoria contínua. Os princípios do Lean Manufacturing estão integrados em toda a organização, permitindo às equipas identificar desperdícios, normalizar processos e melhorar o desempenho de forma sistemática. Para sustentar esta abordagem, a empresa investe na capacitação das suas pessoas através de programas de formação estruturados, com todos os gestores certificados como Six Sigma Yellow Belt e atualmente em progressão para a certificação Lean Practitioner.
Foi sobre esta base que a Moquin Press desenvolveu o projeto que lhe valeu a distinção nos KAIZEN™ Awards North America 2026, na categoria Operational Breakthrough, ao transformar a sua prensa mais produtiva num sistema estável e de alto desempenho.
Inspire-se nos casos de sucesso que marcaram os KAIZEN™ Awards North America
Oportunidade na operação de impressão offset
A impressão constituía a etapa com maior potencial de melhoria na cadeia de valor, com impacto direto no rendimento global da fábrica. A empresa já dispunha de uma impressora de elevadas especificações técnicas, o que constituía uma base sólida para concretizar essa melhoria. Contudo, cerca de 57% da capacidade disponível da prensa permanecia por utilizar, o que significava uma margem de crescimento considerável sem necessidade de investir em novo equipamento. Dada a elevada frequência de mudanças de referência nas encomendas, os principais ganhos residiam na redução dos tempos de setup, numa maior estabilidade do processo e na diminuição das microparagens. Estas melhorias permitiriam converter a capacidade nominal da prensa em produção efetiva.
Ponto de partida: capacidade pronta a ser aproveitada
Em dezembro de 2025, o OEE da prensa situava-se em 42,8%, valor que serviu de linha de referência para o programa de melhoria. Com mais de metade da capacidade disponível ainda por utilizar, a operação tinha uma oportunidade clara de transformar o potencial técnico do equipamento em resultados produtivos consistentes. Aproximar o desempenho real da prensa do seu potencial reforçaria diretamente a competitividade e a rentabilidade.
Setup: onde se ganha mais tempo
O tempo médio de setup era de 23 minutos. Com cerca de 12 mudanças de referência por dia, distribuídas em dois turnos de oito horas, o setup representava a maior oportunidade de recuperar tempo produtivo. A distinção entre atividades internas e externas ainda não estava identificada nem estruturada, o que abria margem para otimizar o processo. Cada minuto poupado por mudança de referência teria um efeito cumulativo ao longo do dia.
Normalização: transformar o conhecimento dos operadores em prática comum
Os operadores tinham desenvolvido um conhecimento prático relevante, que ainda não estava registado numa norma de trabalho documentada no posto de trabalho. A normalização destas práticas permitiria assegurar resultados consistentes entre turnos, reduzir a dependência do conhecimento individual de cada operador e facilitar a identificação atempada de desvios.
Monitorização: aproximar os dados do chão de fábrica
A monitorização do desempenho não estava integrada na rotina operacional diária e a equipa não dispunha de uma fonte única de dados partilhada. A integração da monitorização no trabalho diário, com base numa fonte de dados comum, permitiria a todos uma leitura objetiva e em tempo real dos indicadores. Desta forma, seria possível apoiar a tomada de decisão baseada em evidências e acompanhar a eficácia das ações de melhoria.
Onde está o desperdício na sua operação?
A abordagem para transformar a operação de impressão
Para enfrentar os desafios identificados, foi implementado um programa de melhoria estruturado com duração de 90 dias, conduzido a partir do próprio posto de trabalho. A abordagem combinou princípios de Lean Manufacturing com execução disciplinada e monitorização contínua através do Heidelberg Performance Portal – uma fonte única de dados partilhada por toda a equipa.
Assente em metodologias de melhoria contínua como resolução estruturada de problemas, SMED, gestão visual, trabalho normalizado e ciclos PDCA, o programa permitiu eliminar desperdícios, estabilizar processos e aumentar o desempenho operacional de forma sustentável.
A equipa de projeto era composta por seis elementos: um operador de impressão, um segundo operador, o responsável de produção, o responsável da fábrica, o responsável de planeamento e o responsável de qualidade. As reuniões diárias de 15 minutos realizavam-se junto ao equipamento, e cada melhoria foi proposta pela equipa operacional, testada num turno e, após validação, normalizada para toda a operação – sem investimento de capital, sem contratação adicional e sem alterações a sistemas externos.
Diagnóstico e priorização
O projeto teve início com uma fase de diagnóstico baseada no A3 de resolução de problemas, apoiada pela análise de ishikawa e pela metodologia dos 5 Porquês, com o objetivo de identificar as causas raiz das ineficiências, incluindo microparagens, tempos de setup prolongados e inconsistências de processo. A Matriz GUT (Gravity / Urgency / Tendency) foi utilizada para priorizar as ações de maior impacto. Em paralelo, foi realizada uma auditoria aos 7 desperdícios (Muda), que identificou perdas devido a esperas, movimentação desnecessária, sobreprocessamento e defeitos ao longo do ciclo produtivo.
Estudo SMED e separação de atividades
Foi realizado um estudo SMED com registo em vídeo de dois setups completos. A análise permitiu identificar 11 atividades que podiam ser convertidas de trabalho interno, realizado com o equipamento parado, para trabalho externo, executado com o equipamento em funcionamento, nomeadamente a preparação de chapas, a pré-configuração de parâmetros de tinta e a preparação dos kits de lavagem. Os procedimentos de setup foram posteriormente normalizados e otimizados, melhorando significativamente a eficiência e a repetibilidade das trocas de referência.
Conheça a metodologia SMED e aumente a produtividade
Normalização e gestão visual
Foi desenvolvida uma norma de trabalho visual, codificada por cores, plastificada e afixada no painel de controlo do equipamento. Todas as trocas passaram a seguir a mesma sequência de 14 passos, independentemente do operador. Adicionalmente, a metodologia 5S foi aplicada para organizar o posto de trabalho, reduzir os tempos de procura e reforçar a disciplina operacional.
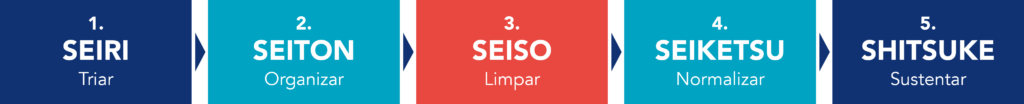
Figura 1 – Metodologia 5S
Pré-preparação e fluxo de materiais
Foi criada uma estação de pré-preparação junto à saída do equipamento. As chapas, kits de lavagem e as referências de cor para o trabalho seguinte passaram a ser preparados durante a execução do trabalho em curso, o que retirou aproximadamente 4 minutos de paragem por troca. Adicionalmente, a integração das predefinições de tinta diretamente a partir da pré-impressão eliminou a necessidade de configuração manual, poupando adicionalmente cerca de 2 minutos por troca. O sistema kanban foi também introduzido para melhorar o fluxo de materiais e reduzir interrupções na operação.
Manutenção preventiva e sustentação dos resultados
O programa de manutenção preventiva foi reforçado para aumentar a fiabilidade do equipamento e minimizar paragens não planeadas. Para sustentar os ganhos obtidos, a execução foi estruturada através de ciclos PDCA e planos de ação 5W2H, com responsáveis e prazos explicitamente definidos, sendo o Heidelberg Performance Portal utilizado como painel de acompanhamento diário – com o OEE, o tempo de troca e os resultados por trabalho visíveis por toda a equipa no início de cada turno.
A combinação entre a resolução estruturada de problemas, a redução dos tempos de setup, a normalização de processos, a gestão visual e o envolvimento das equipas permitiu criar um sistema operacional mais estável e previsível. Estas metodologias são frequentemente utilizadas em programas de transformação Lean para aumentar a produtividade, melhorar a utilização dos equipamentos e sustentar os resultados ao longo do tempo.
Os resultados alcançados com a implementação do programa de melhoria contínua
A implementação do sistema operacional Lean gerou resultados expressivos e mensuráveis em múltiplos indicadores de desempenho, todos verificados e auditados através do Heidelberg Performance Portal, no período de dezembro de 2025 a março de 2026.
Resultados quantitativos
- O OEE aumentou de 42,8% para 48,8% (+14%), atingindo a meta de ≥48% na semana 12, exclusivamente através da melhoria de processos;
- Tempo de setup reduzido de 23 para 17 minutos (−26%), recuperando +312 horas de produção por ano;
- Produtividade por turno cresceu 13,7%, gerando um impacto financeiro anualizado de +1,69M$ sem investimento adicional.
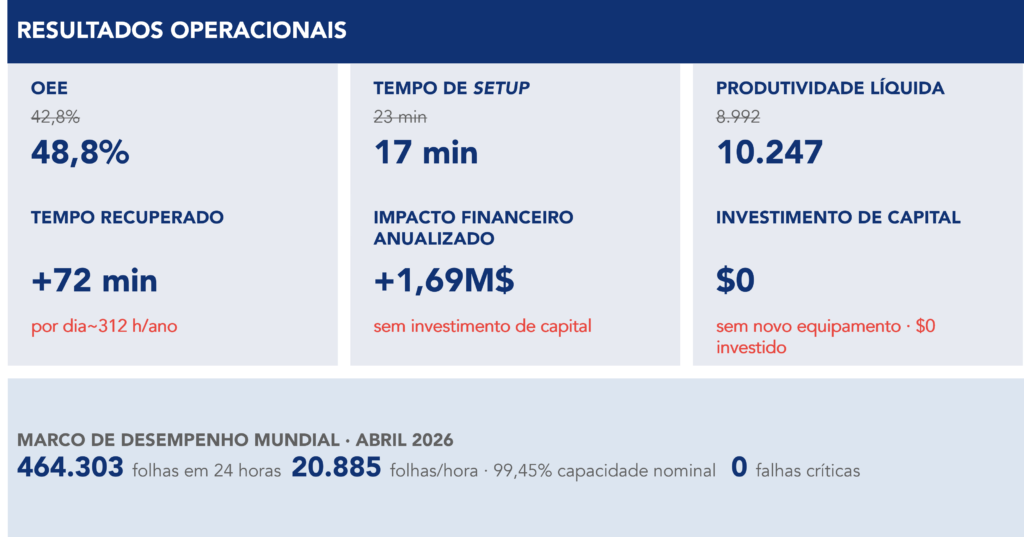
Figura 2 – Resultados operacionais do programa de melhoria
Resultados qualitativos
Para além dos indicadores de desempenho, o programa promoveu uma mudança cultural significativa na abordagem à operação. Os problemas e os desperdícios passaram a ser tratados como oportunidades de análise e melhoria, incentivando os operadores a identificá-las e reportá-las de forma proativa.
A participação ativa da equipa operacional no desenvolvimento das soluções, com envolvimento direto no processo de revisão e melhoria, reforçou o compromisso individual com os resultados coletivos, consolidando uma prática de melhoria contínua sustentável e replicável noutras linhas de produção.
Um marco de desempenho mundial
A Heidelberg, fabricante do Speedmaster XL 106 e entidade responsável pela certificação de desempenho destes equipamentos a nível mundial, auditou em abril de 2026 um resultado excecional alcançado pela Moquin Press. A equipa produziu 464.303 folhas em 24 horas, a uma velocidade média de 20.885 folhas por hora, correspondente a 99,45% da capacidade nominal do equipamento, sem registo de falhas críticas. Embora este resultado não constituísse um objetivo direto do programa de melhoria, foi a consequência direta de um sistema de produção estável, otimizado e controlado.
A excelência operacional demonstrada pela Moquin Press é um exemplo do que é possível alcançar na indústria de impressão e embalagem.
O Kaizen Institute disponibiliza soluções especializadas para a indústria de produção discreta, apoiando organizações na eliminação de desperdícios, na normalização de processos e na construção de uma cultura de melhoria contínua sustentável.
Saiba mais sobre Operações de Produção
Saiba como melhorar esta área