Artikel
OEE in der Automobilindustrie: So berechnen und verbessern Sie die Anlageneffizienz


In der Automobilindustrie können selbst minimale Schwankungen bei Verfügbarkeit, Geschwindigkeit oder Qualität einen erheblichen Einfluss auf die Kapazität einer Produktionslinie haben. Auch kurze Ausfälle, Abfolgen von Mikrostopps, Geschwindigkeitsreduzierungen oder ein Anstieg der Zahl fehlerhafter Teile mögen wie Einzelereignisse erscheinen. Wiederholen sie sich jedoch über die Schichten hinweg, stellen sie einen beträchtlichen Produktivitätsverlust dar.
Die OEE (Overall Equipment Effectiveness, Gesamtanlageneffektivität) ist eine der wichtigsten Kennzahlen, um diese Verluste sichtbar zu machen. Durch die Kombination der Variablen „Verfügbarkeit“, „Leistung“ und „Qualität“ lässt sich wirksam bewerten, welcher Anteil der Produktionszeit in konforme Produkte umgewandelt wird, und zwar mit der geplanten Geschwindigkeit und ohne Unterbrechungen.
Die OEE ist mehr als ein Prozentwert, sie ist ein Analyseinstrument. Konsequent eingesetzt, ermöglicht sie es, zu erkennen, wo sich Verluste konzentrieren, Verbesserungsprioritäten festzulegen und die Wirkung der umgesetzten Maßnahmen zu verfolgen.
In einer Branche, die häufig von voneinander abhängigen Anlagen, kurzen Zyklen, hohen Stückzahlen und strengen Qualitätsanforderungen geprägt ist, ist diese Analyse besonders relevant, vor allem im Kontext der Transformation der Automobilindustrie.
Was ist die OEE und warum ist sie eine wichtige Kennzahl in der Automobilindustrie?
Die Overall Equipment Effectiveness misst die Gesamteffizienz einer Maschine, einer Anlage, einer Linie oder eines Produktionsprozesses und berücksichtigt dabei drei grundlegende Dimensionen: wie viel Zeit für die Produktion zur Verfügung stand, mit welcher Geschwindigkeit produziert wurde und welcher Anteil des Produzierten die Qualitätsanforderungen erfüllte.
Mit anderen Worten hilft die OEE, eine wesentliche Frage zu beantworten: Welcher Anteil der verfügbaren Produktionszeit wurde tatsächlich im erwarteten Tempo in konformen Output umgewandelt?
Gerade diese Perspektive macht die OEE-Kennzahl für die industrielle Produktivität so relevant. Eine Anlage kann scheinbar einen Großteil der Schicht laufen und dennoch erhebliche Verluste aufgrund von Kurzstillständen, einer niedrigeren Geschwindigkeit als geplant oder von Fehlern aufweisen.
Allein die Betrachtung der Maschinenlaufzeit ermöglicht es nicht, diese Unterschiede zu erkennen.
Wissen Sie, wo sich die Verluste in Ihren Produktionslinien verbergen?
Was misst die OEE?
Die OEE-Berechnung lässt sich als schrittweise Reduzierung der ursprünglich für die Produktion verfügbaren Zeit verstehen. Von der Gesamtzeit können gemäß den vom Unternehmen festgelegten Regeln einige Zeiträume aus der Belegungszeit ausgeklammert werden, etwa Pausen oder geplante Stillstände. Aus Sicht der kontinuierlichen Verbesserung gilt jedoch: Je umfassender der als Belegungszeit betrachtete Zeitraum ist, desto besser sind die Verluste und damit die Verbesserungspotenziale sichtbar, einschließlich derjenigen, die mit geplanten Stillständen zusammenhängen.
Während der Belegungszeit entstehen dann verschiedene Arten von Verlusten.
Verfügbarkeitsverluste der Anlage verringern die Zeit, in der die Anlage produzieren kann. Leistungsverluste verringern den in diesem Zeitraum möglichen Output. Qualitätsverluste schließlich entsprechen der Zeit, die für die Produktion nicht konformer Einheiten aufgewendet wird.
Das Endergebnis ist die effektive Zeit, also der Anteil der Zeit, der der Wertschöpfung dient.
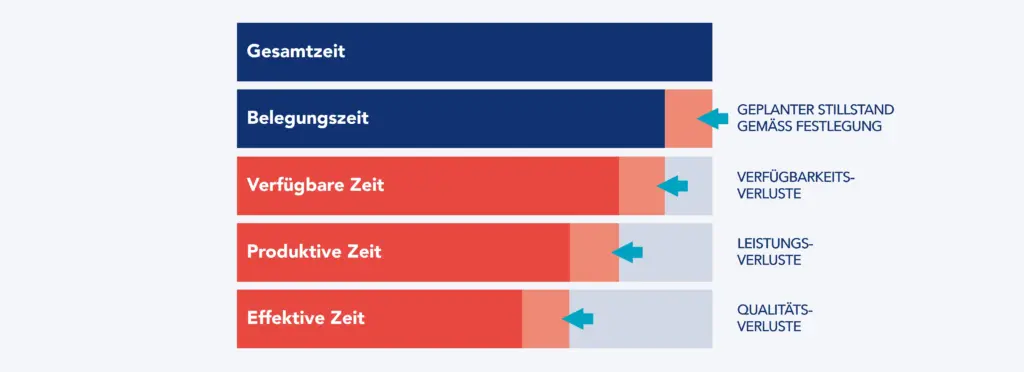
Abbildung 1 – Zeitaufteilung bei der OEE-Berechnung: Von der Gesamtzeit zur effektiven Zeit
Diese Aufschlüsselung ist wichtig, weil zwei Anlagen aus völlig unterschiedlichen Gründen genau dieselbe OEE aufweisen können. Im einen Fall kann die Hauptursache eine durch Ausfälle bedingte Nichtverfügbarkeit sein. Im anderen kann das Problem vor allem in Geschwindigkeitsverlusten oder Fehlern liegen.
Was sind die drei Komponenten der OEE?
Die OEE ergibt sich aus der Kombination von drei Komponenten, die jeweils mit einer Verlustart verbunden sind:
- Verfügbarkeit: misst, welcher Anteil der Belegungszeit tatsächlich für die Produktion zur Verfügung stand.
- Leistung: misst, ob die Anlage in dem Zeitraum, in dem sie verfügbar war, im erwarteten Tempo bzw. mit der erwarteten Zykluszeit produziert hat.
- Qualität: misst den Anteil des Outputs, der konformen Teilen entspricht.
Das Gesamtergebnis hängt von allen drei Faktoren ab.
Formel zur Berechnung der OEE: Verfügbarkeit × Leistung × Qualität
Die Formel zur Berechnung der OEE lautet:
OEE = Verfügbarkeit × Leistung × Qualität
Alle drei Werte müssen vor der Multiplikation als Dezimalfaktoren ausgedrückt werden. Obwohl die Formel einfach ist, hängt die Qualität der Kennzahl von einer präzisen Definition der Zeiten, der Verluste und der Kriterien für die Datenerfassung ab.
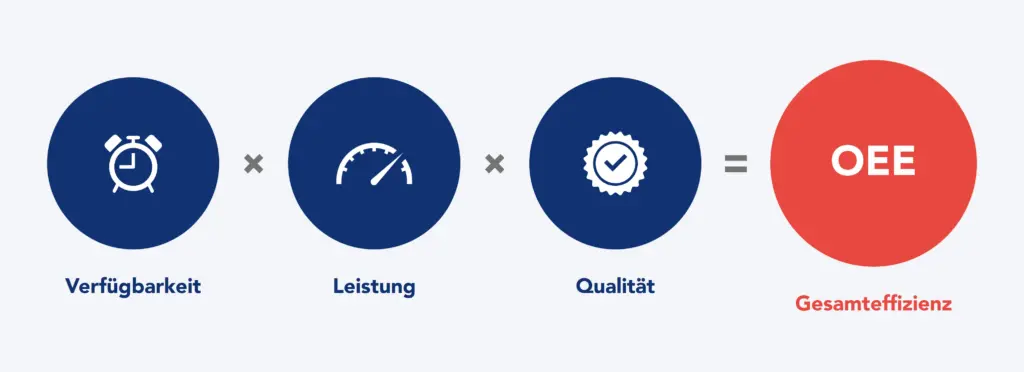
Abbildung 2 – Formel zur Berechnung der OEE
So berechnen Sie die Verfügbarkeit
Die Verfügbarkeit setzt die verfügbare Zeit ins Verhältnis zur Belegungszeit:
Verfügbarkeit = Verfügbare Zeit ÷ Belegungszeit
Die Belegungszeit entspricht der geplanten Produktionszeit der Anlage gemäß den vom Unternehmen festgelegten Regeln.
Von der Belegungszeit werden Verfügbarkeitsverluste abgezogen, etwa:
- Ausfälle.
- Reparaturen.
- Rüstvorgänge sowie Produkt- oder Teilenummernwechsel.
- Einstellarbeiten.
- Bestimmte Instandhaltungsarbeiten und technische Eingriffe.
- An- und Abfahrvorgänge, die eine Produktion verhindern.
Das Ergebnis ist die Zeit, in der die Anlage tatsächlich für die Produktion zur Verfügung stand.
So berechnen Sie die Leistung
Verfügbar zu sein bedeutet nicht zwangsläufig, im erwarteten Tempo zu produzieren.
Die Leistung, häufig auch als Leistungsgrad bezeichnet, bewertet diese zweite Dimension.
Eine Möglichkeit zur Berechnung lautet:
Leistung = Produktive Zeit ÷ Verfügbare Zeit
Die produktive Zeit lässt sich anhand der produzierten Menge und der idealen Zykluszeit bestimmen:
Produktive Zeit = Gesamtzahl der Teile × Zykluszeit
Daraus folgt:
Leistung = (Gesamtzahl der Teile × Zykluszeit) ÷ Verfügbare Zeit
Zu den Leistungsverlusten zählen Situationen wie:
- Mikrostopps.
- Kleinere Unterbrechungen.
- Reduzierte Geschwindigkeit.
- Betrieb unterhalb der festgelegten Rate.
- Zyklen, die länger als die Referenz-Zykluszeit sind.
- Kurze Wartezeiten, die nicht als Verfügbarkeitsstillstände erfasst werden.
Diese Unterscheidung ist bei Prozessen mit hohen Stückzahlen in der Automobilindustrie besonders wichtig. Kleine Verluste, die sich in einer Schicht Hunderte Male wiederholen, können eine erhebliche Kapazitätsreduzierung bedeuten, selbst wenn kein größerer Ausfall auftritt.
So berechnen Sie die Qualität
Die Qualität misst den Anteil des Outputs, der zu konformen Teilen führt.
Sie lässt sich als Verhältnis von effektiver Zeit zu produktiver Zeit ausdrücken:
Qualität = Effektive Zeit ÷ Produktive Zeit
Unter Berücksichtigung der Anzahl konformer Teile:
Qualität = (Anzahl konformer Teile × Zykluszeit) ÷ Produktive Zeit
Wird für alle Einheiten dieselbe Zykluszeit verwendet, entspricht dieser Ausdruck in der Praxis dem Verhältnis von konformen Teilen zu produzierten Teilen.
Zu den Qualitätsverlusten zählen unter anderem:
- Ausschuss.
- Fehlerhafte Teile.
- Mängel.
- Nacharbeit.
- Teile, die unter instabilen Anlaufbedingungen oder nach Teilenummernwechseln produziert werden.
Eine Maschine kann daher eine hohe Verfügbarkeit und Leistung aufweisen und dennoch eine niedrige OEE haben, wenn ein erheblicher Teil des Outputs die Qualitätsanforderungen nicht erfüllt.
So berechnen Sie die Gesamt-OEE
Sobald die drei Faktoren berechnet sind, müssen sie nur noch multipliziert werden:
OEE = Verfügbarkeit × Leistung × Qualität
Diese Multiplikation verdeutlicht die kumulative Wirkung der Verluste. So ergeben beispielsweise drei einzeln betrachtet hohe Kennzahlen nicht zwangsläufig eine ebenso hohe OEE. Eine Verfügbarkeit von 90%, eine Leistung von 90% und eine Qualität von 90% ergeben eine OEE von rund 73%.
Ziel sollte daher nicht sein, jede Kennzahl isoliert zu analysieren, sondern zu verstehen, wie sich die verschiedenen Verluste im Verlauf des Prozesses summieren.
Beispiel für eine schrittweise OEE-Berechnung
Betrachten wir eine Anlage, die in einer Achtstundenschicht arbeitet.
Die Gesamtzeit beträgt 480 Minuten. Werden gemäß der festgelegten Konvention 30 Minuten für Mahlzeiten oder Pausen ausgeklammert, beträgt die Belegungszeit 450 Minuten.
In diesem Zeitraum werden verschiedene Verluste erfasst.
Berechnung der Verfügbarkeit
Im Laufe der Schicht traten beispielsweise folgende Ereignisse auf:
- Ein Ausfall von 15 Minuten.
- Ein Rüstvorgang von 60 Minuten.
- Ein zweiter Ausfall von 20 Minuten.
- Ein Zeitraum von 10 Minuten im Zusammenhang mit dem Schichtende.
Insgesamt entfallen auf diese Ereignisse 105 Minuten.
Verfügbare Zeit = 450 – 105 = 345 Minuten
Die Verfügbarkeit beträgt:
Verfügbarkeit = 345 ÷ 450 = 76,7%
Berechnung der Leistung
In den 345 verfügbaren Minuten wurden 1.000 Teile produziert.
Bei einer Referenz-Zykluszeit von 20 Sekunden pro Teil gilt:
Produktive Zeit = 1.000 × 20 Sekunden = 20.000 Sekunden
Die Leistung beträgt somit:
Leistung = 20.000 ÷ (345 × 60) = 96,6%
Obwohl die Anlage 345 Minuten lang verfügbar war, traten kleinere Leistungsverluste auf, die verhinderten, dass dieser gesamte Zeitraum mit der Referenzgeschwindigkeit genutzt wurde.
Berechnung der Qualität
Von den 1.000 produzierten Teilen weisen 55 Mängel auf. Es gibt also 945 konforme Teile.
Die dem konformen Output entsprechende Zeit beträgt:
945 × 20 Sekunden = 18.900 Sekunden
Die Qualität beträgt:
Qualität = 18.900 ÷ 20.000 = 94,5%
Berechnung der OEE
Mit den drei berechneten Komponenten:
- Verfügbarkeit = 76,7%
- Leistung = 96,6%
- Qualität = 94,5%
Daraus ergibt sich:
OEE = 0,767 × 0,966 × 0,945 ≈ 70%
Es gibt auch einen gleichwertigen Weg, um direkt zum selben Ergebnis zu gelangen:
OEE = (Anzahl konformer Teile × Zykluszeit) ÷ Belegungszeit
In diesem Beispiel:
OEE = (945 × 20) ÷ (450 × 60) = 70%
Der Vorteil der Aufschlüsselung der OEE in Verfügbarkeit, Leistung und Qualität besteht darin, dass sich erkennen lässt, woher die Verluste stammen und wo Verbesserungsmaßnahmen folglich ansetzen sollten.
Die sechs großen Verluste der OEE
Eine gängige Methode zur Strukturierung der OEE-Analyse sind die sechs großen Verluste, gruppiert nach den drei Komponenten der Kennzahl:
- Verfügbarkeit
- Ungeplante Stillstände, etwa Anlagenstörungen und Ausfälle.
- Geplante Stillstände, etwa Rüstvorgänge, Teilenummernwechsel und Einstellarbeiten.
- Leistung
- Kurzstillstände und Mikrostopps, die den Prozess wiederholt unterbrechen.
- Langsame Zyklen, wenn die Anlage unterhalb der Referenzgeschwindigkeit oder Referenz-Zykluszeit arbeitet.
- Qualität
- Fehlerhafte Teile in der Produktion im Zusammenhang mit Mängeln, Ausschuss oder Nacharbeit.
- Fehlerhafte Teile beim Anlauf, die mit der Stabilisierung des Prozesses nach dem Anfahren, einem Rüstwechsel oder einer Einstellung zusammenhängen.
Diese Klassifizierung ermöglicht den Übergang von einer aggregierten Kennzahl zu einer operativen Sicht auf die Verluste. Statt lediglich festzustellen, dass die OEE beispielsweise 70% beträgt, kann das Team nachvollziehen, wo das verbleibende Potenzial verloren ging: durch Ausfälle, Rüstvorgänge, Mikrostopps, Geschwindigkeitsreduzierungen, Mängel oder Anlaufverluste. Gerade diese Aufschlüsselung macht die OEE wirklich nützlich für die kontinuierliche Verbesserung, denn sie hilft zu erkennen, welche Verluste zuerst angegangen werden sollten.
Verluste reduzieren und die Produktionskapazität in der Automobilindustrie steigern
So überwachen Sie die OEE und identifizieren die Ursachen von Verlusten
Ein OEE-Überwachungssystem sollte mehr leisten, als lediglich einen Prozentwert in einem Dashboard anzuzeigen. Sein Hauptzweck sollte darin bestehen, Informationen bereitzustellen, die detailliert genug sind, um Maßnahmen auszulösen.
Erfassung der OEE-Daten
Eine wirksame Datenerfassung erfordert klare Regeln.
Die Teams sollten beispielsweise wissen, wann ein Stillstand beginnt und endet, wie die verschiedenen Verlustarten zu klassifizieren sind, wie hoch die Referenz-Zykluszeit ist und nach welchen Regeln die Belegungszeit bestimmt wird.
Ohne diese Standardisierung können zwei Schichten oder zwei Werke dieselbe Kennzahl auf unterschiedliche Weise berechnen.
Die erste Voraussetzung für ein robustes OEE-System ist daher die Konsistenz der Informationen.
Überwachung von Stillständen und Ausfallzeiten
Die Überwachung von Stillständen sollte es ermöglichen, sowohl ungeplante Ausfallzeiten als auch die verschiedenen Ursachen der Nichtverfügbarkeit zu analysieren.
Es reicht nicht aus, die Gesamtzahl der Stillstandsminuten zu kennen. Es ist wichtig, zwischen Ausfällen, Rüstvorgängen, Wartezeiten, Einstellarbeiten, Materialmangel und anderen für den Prozess relevanten Ereignissen zu unterscheiden.
Zudem ist es sinnvoll, Dauer und Häufigkeit gleichzeitig zu analysieren.
Ein seltener, aber langer Verlust und ein kurzer Verlust, der Dutzende Male pro Schicht auftritt, können ähnliche Gesamtzeiten ausmachen, erfordern aber unterschiedliche Lösungen.
OEE in Echtzeit
Die Echtzeitüberwachung der OEE kann die Erkennung von Abweichungen beschleunigen und es den Teams ermöglichen, schneller zu reagieren.
Die Digitalisierung der Datenerfassung oder sogar der Einsatz von KI in der Automobilindustrie zur Analyse von Stillstandsmustern macht Standards jedoch nicht überflüssig.
Ein automatisiertes System kann sehr präzise erfassen, wann eine Maschine stillsteht. Dennoch muss die Ursache des Stillstands korrekt bestimmt und sichergestellt werden, dass diese Klassifizierung für das Management nützlich ist.
Der Wert der Echtzeitüberwachung liegt nicht nur darin, Daten schneller zu erhalten, sondern darin, Probleme zu einem Zeitpunkt sichtbar zu machen, an dem noch gehandelt werden kann.
Vom OEE-Wert zur Ursachenanalyse
Die OEE sollte als Ausgangspunkt für die Problemlösung dienen, nicht als Selbstzweck.
Sobald ein relevanter Verlust identifiziert ist, sollte das Team nach der Grundursache suchen und Gegenmaßnahmen festlegen.
Diese Analyse kann in tägliche Managementroutinen integriert werden, wobei Schichtdaten genutzt werden, um Abweichungen zu erkennen, Probleme zu priorisieren und Verbesserungsmaßnahmen zu verfolgen. Einfachere Probleme lassen sich in diesen täglichen Routinen lösen, während komplexere Probleme mit mehreren möglichen Ursachen oder unter Beteiligung verschiedener Bereiche in interdisziplinären Workshops analysiert werden sollten.
So verbessern Sie die OEE in der Automobilindustrie
Die OEE zu verbessern bedeutet, bei den Verlusten anzusetzen, die die effektive Nutzung der vorhandenen Kapazität einschränken.
Prioritäten sollten auf Grundlage von Fakten festgelegt werden: welche Verluste am relevantesten sind, wo sie auftreten und welche die größte Wirkung auf den Produktionsfluss haben.
Reduzierung von Ausfällen und ungeplanten Stillständen
Wenn Ausfälle einen relevanten Anteil der Verfügbarkeitsverluste ausmachen, sind Maßnahmen sowohl zur Prävention als auch zur Beseitigung wiederkehrender Ursachen erforderlich.
Praktiken der autonomen und geplanten Instandhaltung können dazu beitragen, die Stabilität der Anlagen zu erhöhen, während die strukturierte Problemlösung hilft, wiederkehrende Störungen zu beseitigen.
Ziel ist es nicht nur, schneller zu reparieren, sondern auch die Wahrscheinlichkeit eines erneuten Auftretens zu verringern.
Reduzierung von Rüst- und Umrüstzeiten
In Umgebungen mit einer großen Vielfalt an Teilenummern kann die Umrüstzeit einen erheblichen Teil der verfügbaren Zeit beanspruchen.
Methoden wie SMED (Single-Minute Exchange of Die) helfen dabei, jede Rüsttätigkeit im Detail zu analysieren, interne und externe Tätigkeiten zu trennen, Arbeitsschritte zu vereinfachen und die für den Rüstwechsel benötigte Zeit zu reduzieren.
Kürzere Umrüstzeiten erhöhen die Flexibilität und schaffen zusätzliche Kapazität für die Produktion.
Beseitigung von Mikrostopps und Geschwindigkeitsverlusten
Mikrostopps sind in der Regel weniger sichtbar als Ausfälle, können aber einen erheblichen kumulierten Verlust darstellen.
Es ist wichtig, Muster zu erkennen: an welcher Station sie auftreten, bei welchem Produkt, wie häufig und aus welchen Ursachen.
Die Standardisierung der Arbeit, die Verbesserung der Anlagen und die Beseitigung wiederkehrender Ursachen können dazu beitragen, den tatsächlichen Zyklus der erwarteten Zykluszeit anzunähern.
Reduzierung von Mängeln und Nacharbeit
Qualität muss in den Prozess integriert und nicht erst am Ende geprüft werden.
Klare Standards, Mechanismen zur Fehlervermeidung, die frühzeitige Erkennung von Anomalien und die strukturierte Beseitigung von Fehlerursachen tragen dazu bei, Qualitätsverluste zu reduzieren.
Aus Sicht der OEE steht jede fehlerhafte Einheit für produktive Zeit, die nicht in ein konformes Produkt umgewandelt wurde.
Verbesserung von Engpässen und Steigerung der Produktionskapazität
Nicht alle Anlagen haben die gleiche Wirkung auf die Gesamtleistung des Werks.
Die Verbesserung der OEE einer Maschine mit Überkapazität wirkt sich unter Umständen kaum auf den Gesamtoutput aus. Umgekehrt kann die Beseitigung von Verlusten an Engpässen in der Produktion unmittelbar zu einer höheren Produktionskapazität führen.
Aus diesem Grund sollte die OEE-Analyse im Rahmen des gesamten Produktionsflusses betrachtet werden, als Teil einer umfassenderen Strategie zur Optimierung der diskreten Fertigung.
Die Frage sollte nicht nur lauten: „Wo ist die OEE niedrig?“, sondern auch: „Welche Verluste begrenzen die Prozesskapazität und den Kundenservice?“
Best Practices für die OEE: So führen Sie die Kennzahl ein und verbessern sie
Damit die Einführung der OEE wirksam ist, braucht es mehr als die bloße Installation eines Messsystems.
Wichtig ist, mit gemeinsamen Definitionen für Belegungszeit, Stillstände, Mikrostopps, konformen Output und Zykluszeiten zu beginnen. Die Verlustkategorien sollten detailliert genug sein, um die Analyse zu unterstützen, aber einfach genug, damit die Teams sie konsequent anwenden können.
Zudem empfiehlt es sich, die Analyse zunächst auf kritische Prozesse und Anlagen zu konzentrieren. Die Daten sollten anschließend Teil der Managementroutinen werden. Die tägliche Analyse der wichtigsten Verluste ermöglicht es, die OEE zu einem Mechanismus der kontinuierlichen Verbesserung zu machen: die Abweichung erkennen, die Ursache verstehen, eine Maßnahme festlegen, das Ergebnis überprüfen und die Standards bei Bedarf aktualisieren.
Ein weiteres wichtiges Prinzip besteht darin, die OEE nicht zu einem isolierten Ziel zu machen. Eine künstliche Steigerung der Kennzahl durch geänderte Berechnungskonventionen führt nicht zu mehr Produktivität. Ziel ist es, die Kennzahl zu nutzen, um die Leistung des Produktionssystems zu verbessern.
Die OEE konsequent einführen und in kontinuierliche Verbesserung überführen
OEE in der Automobilindustrie: Von der Messung zur kontinuierlichen Verbesserung
Der eigentliche Wert der OEE liegt nicht im Prozentwert am Ende der Berechnung. Er liegt in ihrer Fähigkeit, die Verluste sichtbar zu machen, die eine Anlage oder eine Linie daran hindern, die verfügbare Zeit in konformen Output umzuwandeln.
Durch die Aufschlüsselung des Ergebnisses in Verfügbarkeit, Leistung und Qualität können Teams sehr unterschiedliche Probleme unterscheiden, die in einer einzigen Produktivitätskennzahl sonst verborgen blieben.
In der Automobilindustrie ermöglicht diese Transparenz ein strukturiertes Vorgehen gegen Ausfälle, Rüstvorgänge, Mikrostopps, Geschwindigkeitsverluste, Mängel und andere Quellen der Verschwendung.
Beim Kaizen Institute verbindet dieser Ansatz eine konsistente Datenerfassung mit täglichem Management, strukturierter Problemlösung und kontinuierlicher Verbesserung. So ist die OEE nicht länger nur eine Berichtskennzahl, sondern wird in konkrete Maßnahmen zu den wichtigsten Prozessverlusten umgesetzt, mit direkter Wirkung auf die operative Leistung.
Das Prinzip ist einfach: messen, um Verluste zu verstehen, verstehen, um Prioritäten zu setzen, und verbessern, um einen größeren Anteil der verfügbaren Zeit in Wertschöpfung umzuwandeln. Dieselbe Logik liegt dem Ansatz des Kaizen Institute in der Beratung für die Automobilindustrie zugrunde: die Messung als Ausgangspunkt für eine kontinuierliche Verbesserung, die sich in konkreten Ergebnissen im betrieblichen Alltag niederschlägt.
Noch Fragen zur OEE?
Welchen Referenzwert sollte die OEE eines Werks haben?
Es gibt keinen universellen Wert, der für alle Prozesse geeignet ist. Wichtiger als der Vergleich der OEE mit einem allgemeinen Benchmark ist es, sicherzustellen, dass die Berechnung im Zeitverlauf konsistent ist, und die Entwicklung der Kennzahl zu nutzen, um Verluste zu erkennen und Verbesserungen zu verfolgen.
Ist es sinnvoll, die OEE verschiedener Linien oder Werke zu vergleichen?
Ja, aber nur, wenn die Berechnungsregeln gleichwertig sind. Unterschiede bei der Definition der Belegungszeit, bei der Klassifizierung von Stillständen oder bei der Referenz-Zykluszeit können den Vergleich unzuverlässig machen. Vor dem Vergleich der Ergebnisse ist es unerlässlich, die Messkriterien zu standardisieren.
Welche Technologien lassen sich zur Messung der OEE einsetzen?
Die OEE lässt sich auf Basis manueller Aufzeichnungen, mithilfe von MES-Systemen (Manufacturing Execution System), anhand von Daten aus SPS (speicherprogrammierbaren Steuerungen) und an die Anlagen angeschlossenen Sensoren oder mit speziellen Überwachungsplattformen berechnen. Je höher der Automatisierungsgrad, desto schneller und granularer sind die Daten in der Regel. Technologie schafft jedoch nur dann Mehrwert, wenn klare Kriterien für die Klassifizierung von Stillständen, die Festlegung von Zykluszeiten und die korrekte Interpretation der Verlustursachen bestehen.
Mehr zu Automobilindustrie
Erfahren Sie mehr über den Wandel in diesem Sektor