
Caso de Estudio
Transformación operacional en una red de quick service restaurant a gran escala
Objetivos: simplificar las operaciones de los restaurantes, reducir las horas de trabajo semanales por tienda y mejorar la velocidad de servicio y la precisión de los pedidos sin comprometer la experiencia del cliente


-18%
Horas de trabajo semanales en el restaurante
+ 100
Horas de trabajo reducidas por tienda
+30%
Mejora en la precisión de los pedidos
El sector de Quick Service Restaurant (QSR) opera en un entorno de alto volumen y alta presión donde la velocidad, la consistencia y el control de costes son críticos para el rendimiento. Los restaurantes deben gestionar una demanda fluctuante a lo largo del día mientras mantienen estándares de servicio consistentes en los canales de drive-through, de comida para llevar y de pedidos digitales.
Las grandes redes lideradas por franquicias afrontan una complejidad adicional. Garantizar la consistencia operativa en cientos de ubicaciones—tanto propias como franquiciadas—requiere estándares claros, una ejecución disciplinada y modelos operativos escalables. Al mismo tiempo, el aumento de los costes laborales y la creciente complejidad del menú ejercen una mayor presión sobre la productividad.
En este contexto, mejorar el rendimiento ya no consiste en ajustes incrementales. Requiere simplificar las operaciones y adoptar un enfoque basado en datos para la asignación de la mano de obra y el diseño de los flujos de trabajo.
La industria de Quick Service Restaurant: complejidad a gran escala
La empresa opera una de las redes de Quick Service Restaurant (QSR) a gran escala de Australia, estructurada principalmente bajo un modelo liderado por franquicias y respaldada por una combinación de ubicaciones propias y franquiciadas. Con cientos de restaurantes en múltiples estados y miles de empleados de primera línea, la organización gestiona un entorno de producción repetitivo y de alto volumen a escala.
Su modelo operativo se basa en procesos de cocina estandarizados y una arquitectura de menú definida, con una fuerte dependencia de los canales de drive-through y comida para llevar. La integración de pedidos digitales y entrega continúa expandiéndose, aumentando aún más la complejidad operativa y la variabilidad de la demanda diaria.
El enfoque estratégico de la organización se centra en la velocidad de flujo, la precisión de los pedidos, la optimización de la productividad laboral y el equilibrio entre la simplificación del menú y la innovación. A medida que el negocio continúa creciendo, mantener la consistencia operativa en una red grande y diversa se ha vuelto cada vez más desafiante.
En el momento de esta transformación, la empresa se enfrentaba a una presión estructural sobre la eficiencia laboral. La variabilidad en el dimensionamiento de los equipos, el despliegue inconsistente entre turnos, las fluctuaciones de la demanda en horas punta y los problemas de disponibilidad de productos estaban afectando los niveles de servicio y la precisión de los pedidos. Aunque la marca se mantenía fuerte, el modelo operativo requería un rediseño para sostener el crecimiento sin aumentar la intensidad de costes.
Desperdicio incrustado en el sistema operativo
A medida que la organización se preparaba para su siguiente fase de crecimiento, una revisión operativa detallada expuso ineficiencias estructurales en el despliegue de la mano de obra, el diseño de los flujos de trabajo y los estándares de ejecución.
1. Desperdicio estructural en toda la operación
Una fase de descubrimiento detallada reveló que la actividad sin valor añadido estaba incrustada en toda la operación, abarcando los entornos de Back of House (BOH), Middle of House (MOH) y Front of House (FOH).
- Back of House (BOH) se refiere a las actividades de producción en cocina, incluyendo cocinar, preparación y ensamblaje primario;
- Middle of House (MOH) cubre el área de transición entre la producción y la interfaz con el cliente, incluyendo calentamiento, ensamblaje secundario y preparación de entrega;
- Front of House (FOH) incluye actividades de cara al cliente como la entrega de pedidos, la preparación de bebidas y la coordinación de entregas.
En BOH, el desperdicio se mantenía estructuralmente alto durante las operaciones del turno, alcanzando el 80% durante las horas valle y representando aún el 70% durante las horas punta. La colocación ineficiente de equipos, la manipulación duplicada, la adhesión inconsistente a los procesos y el movimiento excesivo reducían la productividad independientemente del volumen.
MOH presentaba una dinámica diferente. Mientras que el desperdicio en horas valle alcanzaba el 70%, los periodos punta mejoraban hasta un 65% en tiempo con valor añadido. Sin embargo, este rendimiento se debía al volumen en lugar al diseño estructural. La congestión, la configuración ineficiente de los calentadores, los movimientos repetidos de alcance y el sobreprocesamiento generaban inestabilidad bajo presión.
El rendimiento de FOH se deterioraba durante la demanda punta. El desperdicio aumentaba del 62% en horas valle al 80% en horas punta. El movimiento excesivo durante el proceso de entrega en coches estacionados, la falta de un proceso definido de empaquetado de bebidas, la visibilidad limitada de las llegadas de las entregas y el tiempo de espera por la disponibilidad del producto afectaban negativamente la velocidad de servicio.
Las rutinas de apertura y cierre agravaban aún más las ineficiencias. Las actividades de apertura en MOH mostraban un 80% de trabajo sin valor añadido debido a una secuenciación deficiente y a una asignación poco clara de responsabilidades. Durante el cierre, el BOH seguía operando con un 56% de desperdicio, mientras que el MOH combinaba un 30% de tiempo sin valor añadido con un 30% de tiempo ocioso — lo que evidenciaba un desequilibrio en la asignación de tareas más que una escasez de mano de obra.
El desafío no era la cantidad de mano de obra, sino un diseño estructural del flujo de trabajo desalineado con la demanda operativa.
2. Alta variabilidad en la productividad
El análisis de la productividad laboral reveló una variabilidad semanal significativa, con amplias diferencias entre días de baja y de alta actividad. Aunque las tiendas a menudo lograban una productividad superior a la prevista, el rendimiento carecía de estabilidad y estandarización.
Esta variabilidad puso de manifiesto dos problemas estructurales: una alineación inconsistente entre el despliegue de la mano de obra y los patrones de demanda, y la ausencia de un modelo estandarizado para traducir las ventas previstas en niveles de personal estables. Como resultado, los restaurantes alternaban entre capacidad ociosa y tensión operativa en la misma semana.
3. Fallos en la precisión de los pedidos
El análisis de Pareto identificó que los errores de parte faltante y artículo incorrecto eran los dos mayores contribuyentes a las reclamaciones de pedidos, representando conjuntamente el mayor volumen de fallos de precisión.
Los cuatro principales problemas — parte faltante, artículo incorrecto, múltiples artículos faltantes y acompañamiento faltante — concentraban la mayoría de las reclamaciones, lo que indicaba que las inexactitudes se concentraban en un pequeño número de modos de fallo recurrentes.
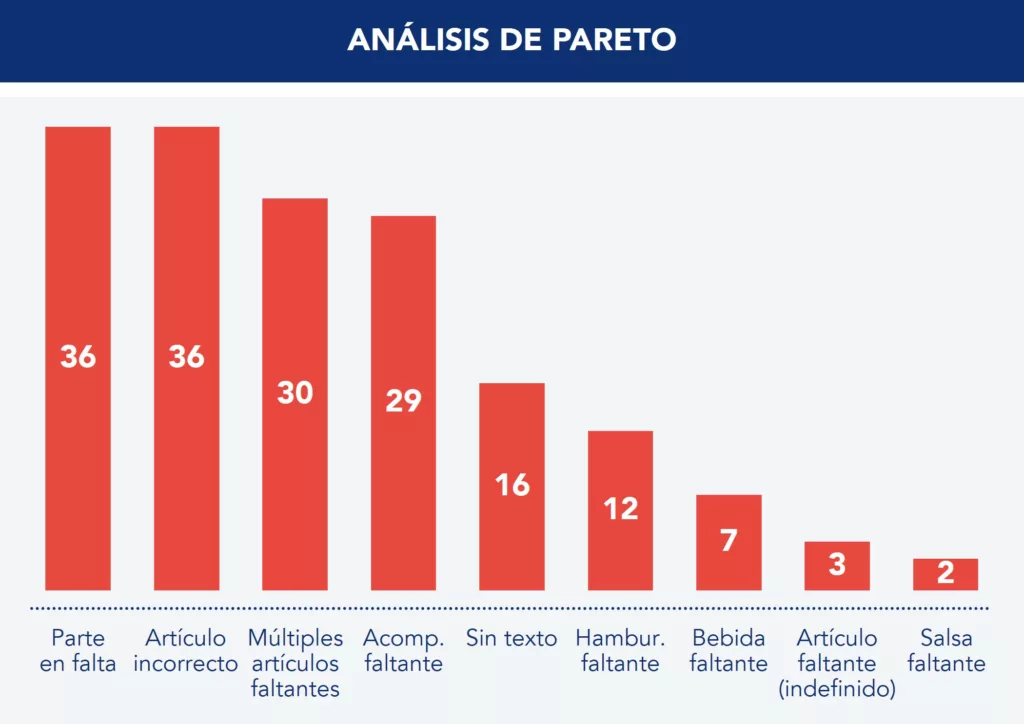
Figura 1 – Análisis de Pareto de reclamaciones de precisión de pedidos
Un análisis de Ishikawa (espina de pescado) reveló además las causas raíz, incluyendo:
- Diseño y flujo de artículos ineficientes;
- Múltiples SKU almacenados en diferentes ubicaciones;
- Falta de un proceso estandarizado de empaquetado en un solo sentido;
- Pantallas de empaquetado no situadas a la altura de los ojos;
- Formatos de empaquetado inconsistentes;
- Rupturas de stock que interrumpen el flujo;
- Presencia y acompañamiento de gestión limitados durante los picos;
- Altos niveles de multitarea bajo presión.
La precisión de los pedidos no era solo un problema de formación — era un problema de diseño del sistema.
4. Restricciones de diseño y flujo
El diseño actual presentaba múltiples barreras estructurales para la eficiencia del flujo:
- Varias ubicaciones de almacenamiento para la misma categoría de producto;
- Trayectoria no optimizada desde la cocina hasta el cliente;
- Claridad limitada de roles entre FOH y MOH;
- Las ubicaciones de almacenamiento no están situadas cerca del punto de uso.
El diseño no se alineaba con un modelo de supermercado o una lógica de flujo único, lo que generaba tiempo ocioso durante horas valle y congestión durante horas punta.
5. Despliegue y definición de roles inconsistentes
Se requería que los directivos realizaran múltiples entradas manuales mientras apoyaban simultáneamente las operaciones. Con el 80% del tiempo de apertura dedicado a tareas administrativas, los managers tenían una capacidad limitada para centrarse en el control operativo.
Durante los periodos de punta, los managers a menudo quedaban absorbidos por tareas operativas, mientras que los miembros del equipo permanecían infrautilizados en otras áreas. La comunicación entre BOH, MOH y FOH era inconsistente y no existía un modelo estandarizado de despliegue de recursos vinculado a la demanda prevista.
La ausencia de una asignación clara de responsabilidades durante los periodos de apertura, en turno y cierre daba lugar a esfuerzos duplicados, sobreprocesamiento y retrasos en la finalización de tareas.
6. Falta de gobernanza y seguimiento estandarizados
Aunque existían datos de rendimiento, no había un sistema integrado que vinculara:
- Precisión de la previsión;
- Despliegue de la mano de obra;
- Precisión de los pedidos;
- Reducción del desperdicio;
- KPIs operativos.
Sin una gobernanza estructurada, la variabilidad del rendimiento persistía entre ubicaciones propias y franquiciadas, lo que dificultaba mantener la consistencia a gran escala.
Convertir los principios Lean en cambio estructural
Tras la fase de diagnóstico, la transformación pasó de forma decisiva del análisis al rediseño estructural. En lugar de abordar ineficiencias aisladas, la organización adoptó un enfoque liderado por Kaizen centrado en eliminar el desperdicio en su origen y diseñar un modelo operativo escalable.
La intervención se estructuró en torno a un rediseño integral de la lógica de la mano de obra, la configuración de los puestos de trabajo, la secuenciación de tareas, la logística interna y la gobernanza. Cada iniciativa se ancló en principios Lean y se validó mediante pruebas antes de escalarse en toda la red.
Redefinir la mano de obra mediante la ingeniería, no la estimación
Uno de los cambios más críticos fue el paso de una planificación basada en históricos a un modelo de mano de obra basado en datos. A través de la simulación de cargas de trabajo y estándares de Time & Motion, el equipo tradujo los impulsores reales de actividad—ventas, transacciones y frecuencia de artículos—en requisitos estructurados de mano de obra.
Se desarrolló una herramienta de planificación estandarizada para alinear los niveles de personal con los umbrales de previsión, eliminando las prácticas de planificación reactivas. Se definió una asignación clara de responsabilidades para los periodos de apertura, en turno y cierre, separando las horas de formación del despliegue operacional y reduciendo la ambigüedad en la cobertura de puestos.
Este rediseño replanteó la mano de obra de un coste a gestionar a un proceso a diseñar.
Estabilizar la ejecución mediante un despliegue estructurado
Los workshops Kaizen revelaron que la variabilidad no estaba impulsada únicamente por el volumen, sino por una definición poco clara de roles y un exceso de multitarea. Se introdujo un Estándar de Despliegue de Recursos formal para definir responsabilidades primarias y secundarias en BOH, MOH y FOH.
Al alinear el despliegue directamente con los desencadenantes de previsión y la lógica de takt, la operación pasó de un comportamiento reactivo a una ejecución estructurada. Esto redujo el esfuerzo duplicado, mejoró los traspasos entre puestos y estabilizó el rendimiento en horas punta.

Figura 2 – Sesión de workshop definiendo el Estándar de Despliegue de Recursos
Rediseñar los puestos de trabajo y el trabajo estandarizado
Los altos niveles de movimiento y sobreprocesamiento se abordaron mediante el rediseño de los puestos de trabajo. Aplicando principios de flujo Lean, los ingredientes y herramientas se reposicionaron más cerca del punto de uso, se eliminaron trayectorias de desplazamiento innecesarias y se optimizó la ubicación de las pantallas para reducir la carga cognitiva.
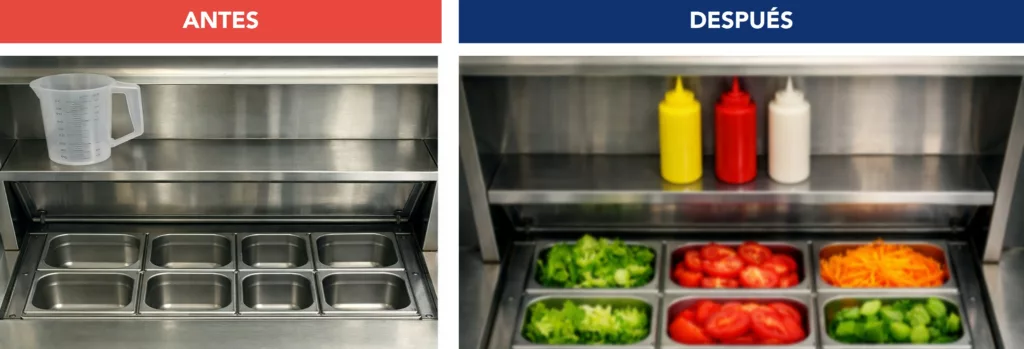
Figura 3 – Reconfiguración del layout para minimizar el movimiento y mejorar el acceso en el punto de uso
A continuación, se definió el Trabajo Estándar para cada puesto, asegurando que los layouts mejorados se tradujeran en una ejecución repetible y no en ajustes puntuales. Esto redujo la variabilidad y mejoró la ergonomía sin aumentar la plantilla.
Reingeniería de las rutinas de apertura y cierre
Las rutinas de apertura y cierre se reconstruyeron utilizando una lógica de secuenciación estructurada. La asignación clara de tareas y ventanas de tiempo definidas sustituyeron la asignación informal de tareas. Al aplicar principios Kaizen a actividades rutinarias—a menudo pasadas por alto en las operaciones QSR—la organización eliminó esfuerzos duplicados y redujo el tiempo ocioso durante los periodos de cierre.
Las pruebas confirmaron que las ineficiencias en estas rutinas eran estructurales y no relacionadas con la capacidad, desbloqueando reducciones inmediatas de mano de obra sin comprometer los estándares.
Crear estabilidad de flujo mediante Mizusumashi y Kanban
Las frecuentes rupturas de stock habían interrumpido anteriormente el ritmo de la cocina y aumentado la multitarea bajo presión. Para abordarlo, se introdujo un modelo de reposición Mizusumashi (water spider), respaldado por umbrales Kanban para SKU de alta frecuencia.
Este ciclo logístico interno estructurado estabilizó la reposición, redujo el reabastecimiento reactivo y permitió que los equipos de primera línea se centraran en actividades de valor añadido durante los periodos punt.
Integrar 5S y la gestión visual
Las áreas de almacenamiento y almacén se rediseñaron siguiendo los principios 5S, eliminando múltiples ubicaciones de almacenamiento e implementando la lógica FIFO. Se introdujeron controles visuales para clarificar las cantidades máximas y mejorar la visibilidad del stock.
Estos cambios redujeron el tiempo de búsqueda, minimizaron la doble manipulación y mejoraron la precisión del inventario sin aumentar la complejidad.
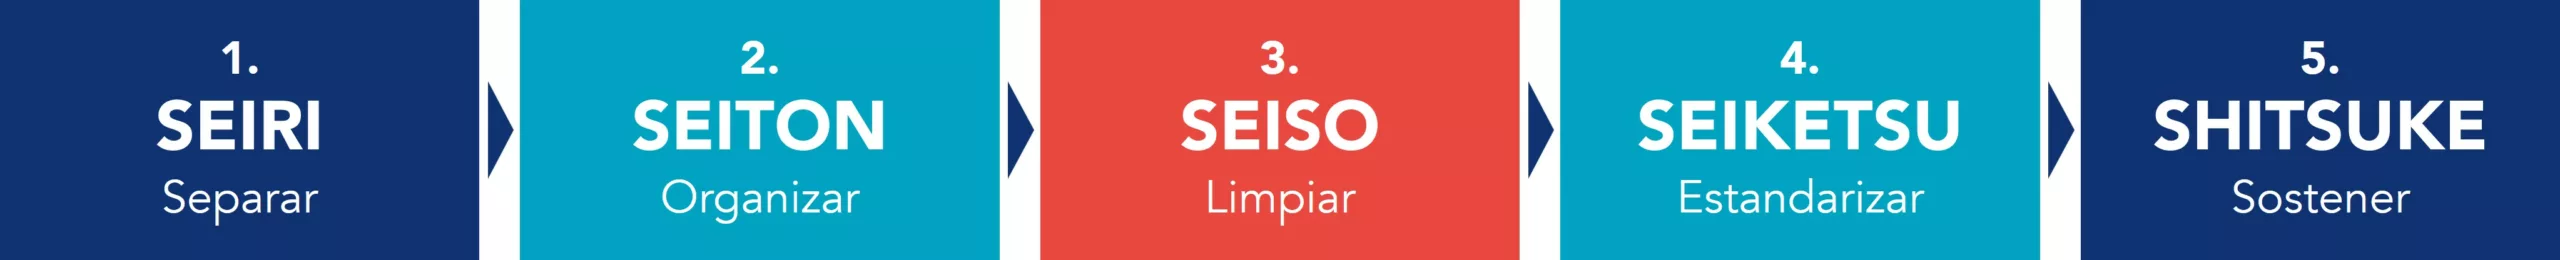
Figura 4 – Pasos de la metodología 5S: Separar, Organizar, Limpiar, Estandarizar, Sostener
Abordar la precisión de los pedidos mediante el rediseño del sistema
La precisión de los pedidos se abordó como un problema de diseño del sistema en lugar de una brecha de formación. A través de Eventos Kaizen estructurados, el equipo rediseñó la secuencia de empaquetado, la lógica de colocación de productos, el flujo de preparación de bebidas y la interfaz de entrega para eliminar las causas raíz de los errores.
Para reforzar estos cambios, se introdujeron mejoras en la gestión visual y un flujo estandarizado en un solo sentido para reducir la sobrecarga cognitiva durante la demanda punta. Al simplificar el sistema, la precisión mejoró sin añadir controles adicionales.

Figura 5 – Flujo de trabajo de empaquetado estandarizado implementado
Rediseño del layout: de mejoras incrementales a pensamiento de hoja en blanco
El layout físico se reevaluó utilizando un enfoque de hoja en blanco. Se acortaron los recorridos de flujo, el almacenamiento se reubicó más cerca del punto de uso y la ruta desde la cocción hasta la entrega se simplificó para reducir los pasos de manipulación.
La priorización del drive-through se incorporó en la nueva lógica para alinear el espacio físico con los impulsores de ingresos. El rediseño del layout no fue cosmético—se diseñó para traducirse directamente en reducciones medibles de horas de trabajo.
Gobernanza y despliegue sostenible
Para asegurar que las mejoras fueran escalables y no se limitaran a ubicaciones piloto, se introdujo un marco de gobernanza estructurado. Una Mission Control Room monitorizaba la evolución de los KPI, el logro de los beneficios y el progreso del despliegue. Mientras tanto, un cockpit de procesos garantizaba el cumplimiento de los nuevos estándares.

Figura 6 – Sala Obeya con paneles de gestión visual
El despliegue siguió un modelo estructurado Train-the-Trainer, capacitando a los gerentes de zona para formar, validar y transferir sistemáticamente la responsabilidad a lo largo de oleadas sucesivas. Este enfoque garantizó que los principios Kaizen se integraran en las rutinas diarias de liderazgo en lugar de permanecer como iniciativas de proyecto aisladas.
Si estos desafíos te resultan familiares, rediseñemos tu operación
Convertir el rediseño estructural en rendimiento medible
El rediseño del modelo operativo generó beneficios financieros medibles, optimización estructural de la mano de obra y una mayor estabilidad en la ejecución en toda la red. El impacto se observó tanto de forma cuantitativa como cualitativa, reforzando la escalabilidad de la transformación.
Resultados cuantitativos
- >18% reducción en las horas de trabajo semanales en restaurante;
- Más de 100 horas de trabajo reducidas por tienda por semana;
- $240,000 AUD de beneficio anual por restaurante;
- +30% mejora en la precisión de los pedidos.
Resultados cualitativos
- Ejecución estabilizada en BOH, MOH y FOH;
- Reducción de la variabilidad operativa durante la demanda punta;
- Mejora en la claridad de roles y reducción de la presión por multitarea;
- Establecimiento de un modelo de gobernanza y de despliegue escalable en toda la red.
Cuando la disciplina se une a la responsabilidad, el rendimiento sigue
Esta transformación no trataba de reducir las horas de trabajo. Trataba de rediseñar cómo funciona la operación.
Al pasar de una planificación reactiva a un despliegue de mano de obra diseñado, de flujos de trabajo fragmentados a una lógica de flujo estructurada y de mejoras aisladas a un enfoque Kaizen a nivel de sistema, la organización transformó fundamentalmente su modelo operativo.
Los resultados demuestran que la presión de rendimiento en entornos de alto volumen no puede resolverse añadiendo mano de obra o aumentando la supervisión. Se resuelve con claridad—claridad de roles, de flujo, de estándares y de gobernanza.
Igualmente importante fue el cambio cultural que surgió a lo largo del proceso. La transformación requirió colaboración en todos los niveles de la organización — empleados de primera línea, jefes de turno, jefes de área y equipos de liderazgo. Se eliminaron los silos, la responsabilidad se compartió y los desafíos operativos se abordaron de forma colectiva en lugar de local.
La mentalidad Kaizen fue más allá de las herramientas y se integró en el comportamiento diario. Los equipos comenzaron a ver el desperdicio de forma diferente, a cuestionar hábitos arraigados y a asumir la responsabilidad de los estándares de ejecución. Lo que comenzó como un rediseño operativo evolucionó hacia un esfuerzo unificado basado en la disciplina, la transparencia y la confianza mutua.
A través de una metodología estructurada y una alineación interfuncional, la red desbloqueó capacidad oculta, estabilizó la ejecución durante la demanda punta y creó una plataforma escalable para apoyar el crecimiento futuro.
Respetamos los acuerdos de confidencialidad de nuestros clientes. Aunque hemos cambiado u omitido nombres, los resultados son reales.
Ver más sobre Industria Alimentaria
Encuentra más información sobre transformación en este sector
Ver más sobre Operaciones
Encuentra más información sobre cómo mejorar esta área