Artigo
Como reduzir o refugo e o retrabalho na produção


O refugo e o retrabalho constituem perdas significativas nos processos de produção, com um impacto direto nos custos, na produtividade, na utilização da capacidade e na qualidade final fornecida ao cliente. Para além do desperdício de material, estes problemas podem acarretar um consumo adicional de mão de obra, energia, tempos de máquina injustificados, atrasos e uma maior complexidade operacional.
A redução de tais perdas requer medidas que vão além da correção de defeitos após a sua ocorrência. Torna-se imprescindível identificar a origem dos problemas, avaliar o seu impacto, compreender as suas causas raiz e intervir nos processos para prevenir a sua recorrência.
A adoção de uma abordagem estruturada de melhoria contínua possibilita a redução da variabilidade, o reforço da estabilidade dos processos e a melhoria sustentável do rendimento da produção.
Neste artigo, analisamos as principais causas de refugo na produção e retrabalho, os indicadores mais relevantes para os medir e as metodologias que ajudam a reduzir estas perdas na produção.
O que são refugo e retrabalho na produção?
O refugo e o retrabalho são duas formas de perda associadas a produtos, componentes ou materiais que não cumprem os requisitos definidos à primeira. Embora estejam relacionados com problemas de qualidade, têm impactos distintos no processo produtivo e devem ser medidos e tratados de forma diferente.
O refugo corresponde a materiais, componentes ou produtos que não podem ser recuperados ou reutilizados no processo previsto e que, por isso, têm de ser descartados, reciclados ou destinados a outro fim com menor valor. Exemplos comuns incluem peças fora de tolerância, componentes danificados durante o processamento ou matéria-prima inutilizada devido a erros de corte ou maquinação.
O retrabalho ocorre quando um produto ou componente não cumpre inicialmente os requisitos, mas pode ser corrigido através de operações adicionais. Estas operações podem incluir nova maquinação, ajustamentos, reparações, reinspeção ou repetição de uma etapa do processo.
Já um defeito de produção refere-se a qualquer desvio em relação às especificações ou requisitos definidos. Um defeito pode resultar em refugo, exigir retrabalho ou, se não for detetado internamente, chegar ao cliente e originar devoluções, reclamações ou custos de garantia.
Deste modo, nem todos os defeitos geram refugo, mas tanto o refugo como o retrabalho resultam de situações em que o processo não produziu corretamente à primeira.
Qual é o impacto do refugo e do retrabalho nos custos industriais?
O impacto do refugo e do retrabalho nos custos industriais é significativamente superior ao valor da matéria-prima perdida ou das horas adicionais necessárias para corrigir um produto. Estas perdas afetam vários elementos da operação e podem reduzir de forma relevante a rentabilidade do processo produtivo.
No caso do refugo, o custo inclui não só o material descartado, mas também todos os recursos consumidos até ao momento em que o defeito é detetado, como mão de obra, tempo de máquina, energia, ferramentas, inspeções e movimentações.
Quanto mais tarde o problema for identificado no processo, maior tende a ser o custo acumulado. O retrabalho acrescenta operações que não estavam previstas no fluxo normal de produção. Isto significa utilizar novamente pessoas, equipamentos e capacidade para corrigir algo que deveria ter sido produzido corretamente à primeira.
Para além do custo direto, o retrabalho pode criar filas de espera, aumentar o work in process, prolongar lead times e interferir com outras ordens de produção.
Existem ainda custos indiretos, muitas vezes menos visíveis, como perda de capacidade, atrasos nas entregas, horas extraordinárias, necessidade de stocks adicionais, maior esforço de gestão da qualidade e, quando os defeitos chegam ao cliente, devoluções, reclamações ou custos de garantia.
Por este motivo, avaliar o verdadeiro custo do refugo e do retrabalho exige uma visão abrangente do custo da não qualidade.
Quantificar estas perdas permite priorizar os problemas com maior impacto económico e direcionar os esforços de melhoria para as causas que oferecem maior potencial de ganho.
Descubra o verdadeiro custo da não qualidade no seu processo produtivo
Como medir o refugo e o retrabalho?
Medir corretamente o refugo e o retrabalho é essencial para perceber a dimensão das perdas, identificar onde se concentram os principais problemas e acompanhar a eficácia das ações de melhoria.
A análise não se deve limitar ao número de peças rejeitadas, mas considerar também a qualidade obtida à primeira, o custo associado às perdas e o impacto no desempenho global do processo.
Taxa de refugo
A taxa de refugo mede a proporção de unidades, peso ou valor produzido que é rejeitado e não pode ser recuperado para o processo previsto.
Pode ser calculada, por exemplo, através da seguinte fórmula:
Taxa de refugo (%) = Quantidade rejeitada ÷ Quantidade total produzida × 100
Este indicador deve ser analisado ao longo do tempo e, sempre que possível, estratificado por produto, processo, equipamento, turno, material ou tipo de defeito.
Esta segmentação facilita a identificação das principais fontes de perda e ajuda a definir prioridades de atuação.
First Pass Yield e rendimento do processo
O First Pass Yield (FPY) mede a percentagem de unidades que completam um processo corretamente à primeira, sem necessidade de retrabalho, reparação, reinspeção ou repetição de operações.
FPY (%) = Unidades aprovadas à primeira ÷ Total de unidades que entram no processo × 100
Este indicador é particularmente importante porque torna visíveis perdas que podem ficar escondidas quando se analisa apenas a produção final.
Um processo pode cumprir a quantidade planeada e, ainda assim, consumir capacidade significativa em retrabalho.
Quando existem várias etapas produtivas, o rendimento global do processo pode ser analisado considerando o desempenho acumulado ao longo das diferentes operações, permitindo identificar em que pontos do fluxo surgem as maiores perdas de qualidade.
Outros indicadores de qualidade e desempenho relevantes
Para obter uma visão mais completa, a taxa de refugo e o FPY devem ser complementados por outros indicadores, como a taxa de retrabalho, o custo da não qualidade, o número de defeitos por unidade, o tempo dedicado a correções, as reclamações de clientes e os custos de garantia.
Também é importante relacionar os indicadores de qualidade com métricas operacionais como produtividade, OEE, lead time, cumprimento do plano de produção e utilização da capacidade.
Esta análise permite perceber de que forma os problemas de qualidade afetam o desempenho global da operação e quantificar melhor o potencial associado à sua redução.
Quais são as principais causas de refugo e retrabalho?
As causas de refugo e retrabalho variam consoante o processo produtivo, mas estão geralmente relacionadas com uma combinação de materiais, equipamentos, métodos de trabalho e condições de processo. Identificar e distinguir estas causas é fundamental para evitar ações corretivas superficiais e atuar sobre a verdadeira origem dos problemas.
Entre as causas mais frequentes encontram-se:
- Materiais e qualidade dos fornecedores: matérias-primas ou componentes fora de especificação, variabilidade entre lotes, danos no transporte ou armazenamento e problemas de qualidade dos fornecedores podem originar defeitos ao longo do processo produtivo;
- Variabilidade e parâmetros do processo: temperaturas, velocidades, pressões, tempos de ciclo, tolerâncias ou outros parâmetros fora das condições definidas podem gerar instabilidade e aumentar a ocorrência de produtos não conformes;
- Equipamentos, ferramentas e manutenção: desgaste de ferramentas, avarias, desalinhamentos, calibração inadequada ou falta de manutenção podem afetar a precisão e a repetibilidade do processo;
- Métodos de trabalho e normalização: ausência de standards claros, instruções desatualizadas ou diferentes formas de executar a mesma operação aumentam a variabilidade e o risco de defeitos;
- Formação, condições de trabalho e erro humano: formação insuficiente, interfaces pouco intuitivas, condições ergonómicas inadequadas ou processos excessivamente dependentes da intervenção humana podem favorecer a ocorrência de erros dos operadores. Nestes casos, é importante analisar as condições do processo que permitiram que o erro ocorresse, em vez de atribuí-lo apenas à responsabilidade do operador.
A análise destas causas deve basear-se em dados e na observação direta do processo. O objetivo é compreender por que ocorrem os defeitos e atuar sobre as condições que os originam, reduzindo a probabilidade de repetição.
Como atuar para reduzir o refugo e o retrabalho?
A redução do refugo e do retrabalho exige uma abordagem progressiva e estruturada à qualidade.
Mais do que reforçar a inspeção final, o objetivo é evoluir de uma abordagem reativa, centrada na correção dos defeitos, para processos cada vez mais estáveis e robustos, capazes de prevenir ou detetar os problemas o mais próximo possível da sua origem.
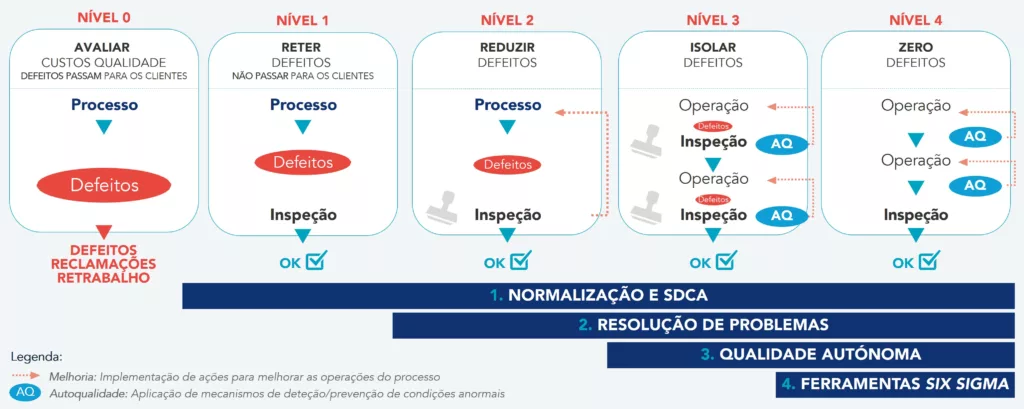
Figura 1 – Modelo KAIZEN™ de Gestão Total da Qualidade (TQM)
Normalizar e estabilizar os processos
A redução sustentável de defeitos começa pela criação de condições de processo estáveis e repetíveis. Isto implica definir standards de trabalho, parâmetros de processo, critérios de qualidade e métodos de controlo claros, garantindo que as operações são executadas de forma consistente.
O ciclo SDCA (Standardize, Do, Check, Act) ajuda a manter estas condições e a identificar rapidamente desvios. Sem estabilidade e trabalho normalizado, torna-se difícil distinguir problemas pontuais de causas estruturais e avaliar o verdadeiro impacto das ações de melhoria.
Resolver problemas e eliminar as causas raiz
À medida que o processo é estabilizado, é necessário atuar de forma estruturada sobre os problemas de qualidade, ajustando a profundidade da análise à sua complexidade.
Para problemas simples ou de resolução mais direta, pode ser utilizada, por exemplo, a ferramenta 3C, organizada nos seguintes passos: definir o problema, analisar as suas causas, identificar e implementar contramedidas e verificar os resultados obtidos. A análise de causa raiz pode recorrer, por exemplo, ao diagrama de Ishikawa ou aos 5 Porquês. Esta abordagem permite resolver rapidamente problemas do dia a dia sem perder o rigor necessário para evitar a sua repetição.
Para problemas complexos, crónicos ou com múltiplas causas potenciais, é mais adequada uma abordagem aprofundada, como o kobetsu KAIZEN™. O método estrutura a resolução em nove passos, desde a clarificação do âmbito e estudo da situação inicial até à análise das causas raiz, teste de soluções, confirmação dos resultados, normalização e replicação das aprendizagens.
Em ambos os casos, o objetivo é deixar de atuar apenas sobre os sintomas e eliminar as condições que estão na origem do refugo e do retrabalho, garantindo que as soluções implementadas produzem resultados sustentáveis.
Integrar a qualidade na própria operação
À medida que o processo evolui, a qualidade deve passar a ser assegurada no próprio ponto onde o trabalho é realizado. Para isso, é importante começar por perceber onde os defeitos são gerados e onde são detetados ao longo do fluxo produtivo.
A matriz de autoqualidade permite visualizar essa relação entre origem e deteção dos defeitos. Ao identificar em que operação cada defeito é criado e em que momento é descoberto, torna-se possível perceber até que ponto os problemas estão a avançar no processo antes de serem identificados. Quanto maior a distância entre geração e deteção, maior tende a ser o impacto.
Com base nessa análise, devem ser reforçados os meios de autoqualidade, com o objetivo de aproximar a deteção da origem do problema e, sempre que possível, prevenir a ocorrência do defeito.
Entre os principais meios encontram-se as normas de execução e de autocontrolo, que permitem verificar a qualidade do trabalho em cada operação antes da sua transferência para a etapa seguinte; os poka-yoke, que ajudam a prevenir erros ou a tornar imediatamente visíveis condições anormais; o jidoka, que permite detetar anomalias e parar ou sinalizar o processo antes que o defeito se propague; e, por fim, o controlo estatístico do processo (SPC – Statistical Process Control), utilizado para monitorizar a variabilidade do processo e identificar desvios antes que estes originem defeitos.
A evolução pretendida é clara: passar de um sistema em que os defeitos são encontrados no fim do processo para outro em que são prevenidos ou detetados na origem, reduzindo a propagação de problemas e aumentando a capacidade de produzir corretamente à primeira.
Reduzir a variabilidade com ferramentas Six Sigma
Em processos com um nível adequado de estabilidade e dados fiáveis, as ferramentas Six Sigma permitem aprofundar a redução da variabilidade e melhorar a capacidade do processo.
Técnicas como os estudos de capacidade, a análise dos sistemas de medição e o desenho de experiências ajudam a identificar fontes de variação menos evidentes, compreender relações entre variáveis e definir condições de operação mais robustas.
À medida que a variabilidade é reduzida e o processo se torna mais robusto, diminui também a probabilidade de ocorrência de defeitos, aproximando a operação de uma condição de zero defeitos.
Como a tecnologia pode ajudar a reduzir defeitos e desperdícios?
A tecnologia pode reforçar a capacidade das operações para detetar desvios mais cedo, compreender padrões de ocorrência e prevenir defeitos antes que gerem refugo ou retrabalho.
A recolha automática de dados de processo permite monitorizar parâmetros críticos em tempo real e identificar variações que podem comprometer a qualidade. Sensores, sistemas de visão artificial e mecanismos automáticos de inspeção podem acelerar a deteção de anomalias, aproximando-a do ponto onde o problema é gerado e reduzindo o risco de produção continuada em condições incorretas.
A análise de dados pode também ajudar a relacionar defeitos com variáveis como equipamento, ferramenta, matéria-prima, fornecedor, turno ou parâmetros de operação. Por outro lado, em processos com maior volume e complexidade, modelos analíticos e de inteligência artificial podem identificar padrões difíceis de reconhecer através de análises convencionais e apoiar a previsão de condições associadas a maior risco de defeito.
Já na manutenção, a monitorização do estado dos equipamentos pode antecipar situações como desgaste de ferramentas, desalinhamentos ou degradação de componentes antes que estas afetem a qualidade do produto. Da mesma forma, sistemas digitais podem apoiar a gestão de standards, rastreabilidade e reação rápida a desvios.
A tecnologia deve, contudo, ser aplicada de forma seletiva e orientada ao problema.
O princípio deve ser começar pelo problema e pelo processo, utilizando depois a tecnologia onde esta acrescenta capacidade de prevenção, controlo e decisão.
Como tornar a sua deteção de defeitos mais próxima da origem do problema
Reduzir refugo e retrabalho exige atuar na origem
Reduzir o refugo e o retrabalho de forma sustentável implica ir além da inspeção e da correção dos defeitos. O foco deve estar na criação de processos estáveis, na resolução estruturada dos problemas, na prevenção de erros e na deteção das anomalias o mais próximo possível do ponto onde são geradas.
A combinação entre normalização, resolução de problemas, autoqualidade, redução da variabilidade e tecnologia aplicada de forma seletiva permite melhorar progressivamente o desempenho dos processos e aumentar a capacidade de produzir corretamente à primeira.
Mais do que um projeto isolado de qualidade, esta abordagem deve fazer parte da gestão diária da operação. Quando os problemas são tornados visíveis, analisados com base em dados e transformados em novos standards, a redução de defeitos deixa de depender de ações pontuais e passa a fazer parte de um sistema contínuo de melhoria.
O resultado é uma operação com menos desperdício, menores custos de produção, maior produtividade, melhor utilização da capacidade e maior fiabilidade na qualidade entregue ao cliente.
O Kaizen Institute acompanha as organizações nesta jornada, combinando a consultoria em qualidade, orientada para a normalização, a resolução estruturada de problemas e a autoqualidade, com a consultoria digital em Operações Autónomas e Flexíveis, que aplica tecnologia de forma seletiva para acelerar a deteção de anomalias e reforçar a capacidade de decisão. Esta combinação permite às empresas avançar de forma consistente rumo a processos mais estáveis, mais robustos e cada vez mais próximos de zero defeitos.
Ainda tem dúvidas sobre refugo e retrabalho?
A IA pode reduzir erros de produção e refugo?
Sim. A inteligência artificial na indústria pode ajudar a reduzir erros de produção, refugo e retrabalho através da análise de grandes volumes de dados, identificação de padrões e deteção precoce de condições anormais. Pode ser aplicada, por exemplo, na previsão de defeitos, visão artificial, manutenção preditiva, otimização de parâmetros de processo e identificação de relações entre variáveis que seriam difíceis de detetar manualmente.
Como se relaciona o PFMEA com a redução de refugo e retrabalho?
O PFMEA (Process Failure Mode and Effects Analysis) ajuda a reduzir refugo e retrabalho através de uma abordagem preventiva aos riscos do processo. Em vez de atuar apenas depois de um defeito ocorrer, permite identificar antecipadamente os potenciais modos de falha, as suas causas e os respetivos efeitos.
A análise ajuda a priorizar os riscos mais relevantes e a definir ações para reduzir a probabilidade de ocorrência ou melhorar a capacidade de deteção. Quando utilizado de forma dinâmica e atualizado com a aprendizagem proveniente dos problemas reais, o PFMEA contribui para tornar o processo mais robusto e reduzir a recorrência de defeitos, refugo e retrabalho.
Qual a ligação do Lean Manufacturing à redução do refugo e retrabalho?
O Lean Manufacturing procura eliminar desperdícios e criar processos mais estáveis e eficientes. Os defeitos, o refugo e retrabalho representam desperdício porque consomem materiais, tempo, capacidade, energia e recursos sem acrescentar valor para o cliente.
Neste âmbito, também a qualidade é uma condição essencial para criar fluxo. Quando existem níveis elevados de defeitos e retrabalho, torna-se difícil produzir de forma consistente com baixos níveis de stock, lotes reduzidos ou produção em pull, aumentando a necessidade de buffers, reinspeções e replaneamentos. Muitas das ferramentas do Lean Manufacturing ajudam a estabilizar os processos, prevenir erros, reduzir a variabilidade e detetar anomalias mais cedo, reforçando a capacidade de produzir corretamente à primeira (RFT).
Estes princípios aplicam-se a qualquer tipo de operação. Nos processos de indústrias de produção discreta, por exemplo, a atuação pode incidir sobre operações de maquinação, montagem ou soldadura, ao passo que nos processos contínuos se centra sobretudo no controlo dos parâmetros e das condições de processo.
Saiba mais sobre Qualidade
Saiba como melhorar esta área