Artículo
Cómo reducir el Work-in-Process (WIP) y el lead time de fabricación


Una planta con demasiado trabajo en curso se comporta como una autopista congestionada: cada coche que se incorpora por el acceso aleja la salida en lugar de acercarla. Para reducir el lead time de fabricación, primero hay que reducir el WIP en proporción a la velocidad a la que tu cuello de botella puede procesarlo. Esta relación no es subjetiva; es una fórmula. La gestión del WIP empieza con las matemáticas, no con la intuición. Este artículo explica la conexión entre el inventario de trabajo en curso, el rendimiento y el lead time, y después expone los pasos para lograr la reducción medible más rápida del lead time sin aumentar la plantilla ni la capacidad.
Qué mide realmente el lead time de fabricación
El lead time de fabricación es el tiempo total transcurrido desde que un pedido entra en el sistema hasta que el artículo terminado sale de él, incluido cada minuto que una pieza pasa esperando, no solo los minutos que una máquina dedica a trabajar en ella. La mayoría de los responsables de operaciones subestima el lead time porque mide los minutos de valor añadido —el tiempo real de corte, soldadura o montaje— y pasa por alto el tiempo de cola que se acumula entre operaciones. En un entorno típico de fabricación discreta, el tiempo de cola representa la mayor parte del lead time total, a menudo el ochenta por ciento o más. Por eso, atacar la velocidad del proceso rara vez mejora el cumplimiento de las entregas: el reloj sigue corriendo mientras la pieza permanece inactiva.
Lead time vs. tiempo de ciclo
El tiempo de ciclo y el lead time se usan a menudo indistintamente en la planta, y esa confusión provoca malas decisiones. El tiempo de ciclo es el tiempo que tarda una sola unidad en completar una operación una vez que el trabajo comienza. El lead time es el reloj completo desde el pedido hasta la entrega, incluidas todas las colas entre esas operaciones. Una máquina puede registrar un tiempo de ciclo excelente mientras la planta sigue teniendo un lead time pésimo, porque la diferencia está por completo en la espera. Reducir el tiempo de ciclo en una máquina que no es la restricción apenas mueve el lead time; reducir el tiempo de cola delante del cuello de botella lo mueve de inmediato.
La fórmula que relaciona WIP, rendimiento y lead time
La ley de Little, demostrada por el investigador de operaciones John Little en 1954, establece que el inventario de trabajo en curso es igual al rendimiento multiplicado por el lead time. Reformulado, el lead time es igual al WIP dividido por el rendimiento. Esa es la ley de Little aplicada al WIP en su forma más simple, y es la ecuación más útil en una planta de producción, porque convierte una queja sobre el lead time en un cálculo.
Se reduce el lead time de fabricación al disminuir el trabajo en curso en relación con la tasa de rendimiento de tu cuello de botella, manteniendo esa misma proporción. En la práctica, esto significa limitar el WIP con un sistema pull, reducir los tamaños de lote mediante cambios de utillaje más rápidos y proteger la producción de la restricción real, en lugar de trabajar más rápido en todas partes a la vez.
La fórmula encierra tres lecciones que la mayoría de las guías mencionan por separado, pero rara vez las conectan. Si el rendimiento se mantiene plano, recortar el WIP es la única forma de recortar el lead time; lanzar más trabajo a la planta aumenta el inventario en cola, no la producción. La relación también presupone un sistema estable, con trabajo que entra y sale a ritmos aproximadamente equivalentes. Si el WIP crece más rápido de lo que la planta expide, la fórmula sigue siendo válida, pero te está diciendo que el sistema se está ahogando, y ahí es donde se dispara la variabilidad del lead time, ya que el tiempo de cola cerca de una restricción saturada deja de comportarse como una media estable. El propio rendimiento lo fija el recurso con menor capacidad, y por eso el análisis del cuello de botella debe preceder a los límites de WIP, los tamaños de lote o las reglas de programación.
El inventario de trabajo en curso es también el más difícil de medir con precisión de las tres variables. Las unidades en palés entre departamentos, los montajes a medio terminar preparados para un operario ausente y los lotes retenidos a la espera de una decisión de calidad cuentan todos como WIP, y la mayoría de los sistemas de planificación de recursos empresariales (ERP) los infravalora porque solo registra el WIP en los puntos formales de transacción. Antes de fijar cualquier límite de WIP, recorre la planta y cuenta lo que hay entre estaciones; la cifra es casi siempre mayor que la que indica el sistema.
Encontrar el verdadero cuello de botella antes de tocar nada más
Los responsables suelen señalar como cuello de botella la máquina que parece más ocupada, y esa suposición casi siempre es errónea. La restricción real es el recurso cuyo techo de producción fija el techo de toda la línea: una parada allí cuesta unidades terminadas una a una, mientras que una parada en otro punto suele quedar absorbida por los búferes de WIP existentes. Se puede confirmar un verdadero cuello de botella de tres maneras: su cola crece de forma persistente en lugar de reducirse al cambiar de turno, su producción diaria sigue el ritmo de la producción diaria de la planta a lo largo de varios turnos, y el trabajo que se salta esa estación aumenta la producción final, mientras que el trabajo que se salta otras estaciones no lo hace.
¿Crees que el cuello de botella es una máquina inadecuada?
Mapear el flujo end-to-end con un ejercicio de Value Stream Mapping (VSM) antes de fijar un solo límite de WIP. Adivinar cuál es la restricción y limitar el WIP en torno al recurso equivocado deja sin trabajo a un recurso que no es el cuello de botella mientras la restricción real sigue acumulando cola. Una vez que los datos confirman la restricción, todo lo que sigue en este artículo tiene como objetivo proteger la producción de ese único recurso.
Fijar límites de WIP: kanban, trabajo en curso constante (CONWIP) o First In, First Out (FIFO)
Una vez confirmada la restricción, limitar el WIP es la palanca más rápida y barata disponible, porque no requiere equipos nuevos ni más personal. La producción viene determinada por el rendimiento del cuello de botella, no por la cantidad de material que hay delante de él; liberar más trabajo del que la restricción puede absorber solo alarga el tiempo de espera en la cola; nunca aumenta la producción final. Esta es la reducción del WIP en su forma más pura: menos material en la planta, la misma o mejor producción. Hay tres mecanismos que imponen un límite, y cada uno se adapta a un patrón de producción diferente.
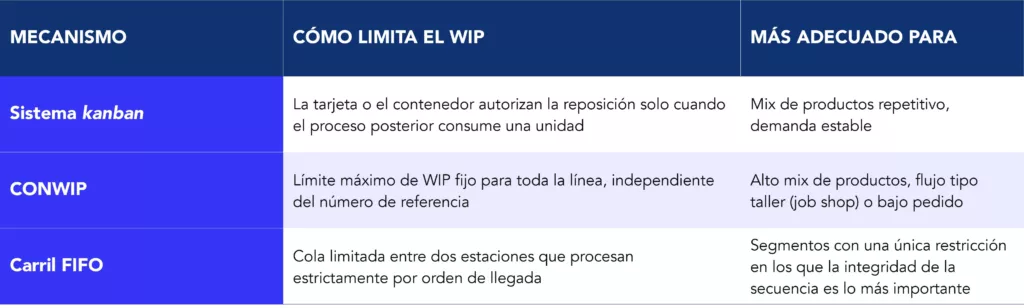
Figura 1 – Tres formas de limitar el WIP
Un sistema kanban resulta adecuado para una línea de producción que fabrica una gama reducida de productos a un ritmo constante, ya que cada tarjeta corresponde a un número de pieza y una cantidad de reposición específicos. Sin embargo, resulta poco manejable en un entorno de alta variedad, donde cientos de referencias necesitarían cada una su propio conjunto de tarjetas. CONWIP resuelve eso limitando el WIP total de toda la ruta con independencia de lo que haya dentro, a costa de perder parte de la discrecionalidad de programación que el kanban te da gratis. Los carriles FIFO son los más sencillos de los tres y funcionan bien delante de una única restricción confirmada, porque disciplinan la cola y eliminan la tentación de adelantar el lote equivocado.
Sea cual sea el mecanismo que elijas, establece el límite lo suficientemente bajo como para que resulte ligeramente doloroso. Un límite que nunca se alcanza es mera decoración, no control. La utilización igual o superior a aproximadamente el ochenta u ochenta y cinco por ciento de la capacidad de un recurso es el punto en el que el tiempo de cola deja de crecer en línea recta y comienza a aumentar bruscamente; por lo tanto, un límite que mantenga la restricción cómodamente por debajo de ese umbral, sin privarla de recursos, está cumpliendo su función.
Reducir el tamaño de los lotes mediante cambios de producción más rápidos
Los lotes de gran tamaño existen por una razón: los cambios de producción son lo suficientemente lentos como para que repartir su coste entre más unidades resulte más barato que producir lotes más pequeños con mayor frecuencia. Esa compensación refleja el tiempo de preparación, no una ley de la fabricación. Si se reduce el tiempo de cambio de producción, la rentabilidad del tamaño del lote cambia con él; el tamaño económico del lote varía con la raíz cuadrada del coste de preparación, por lo que una reducción del 75 % en el tiempo de preparación puede reducir aproximadamente a la mitad el tamaño del lote que resulta rentable. Se trata de una reducción del tamaño de los lotes sin la pérdida de capacidad que más temen los fabricantes.
El SMED, Single-Minute Exchange of Die, se desarrolló en Toyota para hacer viable la producción en lotes pequeños. Separa el trabajo de cambio en operaciones internas, que exigen parar la máquina, y operaciones externas, que pueden realizarse con la máquina en marcha, y después convierte las internas en externas siempre que es posible. Nuestra guía SMED recorre el método completo de cinco pasos; aquí el beneficio inmediato es directo: unos tiempos de cambio más cortos te permiten fabricar lotes más pequeños sin perder capacidad, y los lotes más pequeños significan menos WIP en cola, menos lead time enterrado en la espera por lote y una respuesta más rápida cuando cambia la programación. Una planta que reduce a la mitad el tiempo de cambio en la restricción puede, por lo general, reducir también a la mitad su tamaño de lote allí, lo que se suma directamente a los límites de WIP del apartado anterior.
Construir un sistema pull y nivelar la programación
Una programación push lanza el trabajo según un plan elaborado con días o semanas de antelación, con independencia de lo que las operaciones aguas abajo estén listas para consumir, y el resultado es sobreproducción acumulada como WIP allí donde el plan y la realidad divergen. Un sistema pull invierte esa lógica: solo lanza trabajo cuando una señal aguas abajo lo reclama, y mantiene el WIP anclado al consumo real en lugar de al error de previsión. Este es el principio de funcionamiento del inventario Just-in-Time (JIT), y por eso un sistema pull bien gestionado tiende a mantener mucho menos inventario en planta que una línea programada en push que fabrica el mismo volumen.
El flujo unitario (one-piece flow), mover una sola unidad cada vez entre operaciones en lugar de agrupar lotes en cada paso, es el extremo de esta lógica y ofrece el menor tiempo de cola por unidad allí donde es alcanzable. No lo es en todas partes; los equipos con tiempos de ciclo largos y fijos o compartidos entre familias de producto suelen necesitar, en su lugar, un pequeño búfer. Nuestro modelo documentado de flujo pull en un entorno de montaje discreto muestra cómo un sistema pull y una logística reorganizada reducen el tiempo de cola sin llegar a implantar por completo el flujo unitario.
La programación de la producción sigue teniendo un papel dentro de un sistema pull: debe nivelar la mezcla y el volumen que se lanzan a la señal pull, para que la capacidad aguas arriba y los materiales lleguen con un patrón que la línea pueda absorber, en lugar de volcar la variación sobre la planta y pedir a los límites de WIP que amortigüen el golpe por sí solos.
Consolidar las ganancias
Ninguna de estas palancas sobrevive al contacto con la planta sin una disciplina que dure más que el proyecto inicial. El trabajo estandarizado, la mejor secuencia, los tiempos y el método conocidos hoy, documentados para cada operación, es lo que impide que un límite de WIP vuelva a subir poco a poco cuando el equipo que lo fijó pasa a la siguiente prioridad. Sin un estándar escrito, los operarios recurren a lo que ayer les pareció correcto, que casi con seguridad era fabricar por delante de la señal pull, porque eso da sensación de productividad incluso cuando destruye el flujo. La eficiencia de flujo, la relación entre el tiempo de valor añadido y el lead time total, es el indicador que hay que seguir aquí; solo sube cuando el tiempo de cola baja de verdad, lo que deja al descubierto cualquier cambio que quede bien sobre el papel pero no aporte nada en planta.
El orden correcto para reducir el WIP y el lead time de fabricación
Así es como se reduce el lead time de fabricación sin equipos nuevos ni más plantilla, aplicado en el orden correcto, porque cada paso protege el valor del siguiente.
- Confirmar el verdadero cuello de botella con datos, no con suposiciones;
- Fijar un límite de WIP en torno a ese cuello de botella con un sistema kanban, CONWIP o un carril FIFO, según lo que encaje con tu mezcla de productos;
- Reducir el tiempo de cambio de utillaje en la restricción y disminuir el tamaño de lote en la misma proporción;
- Convertir los lanzamientos push en un sistema pull y nivela la programación que lo alimenta;
- Documentar el trabajo estandarizado y medir la eficiencia de flujo para que la mejora no se erosione.
Identifica tu mayor limitación operativa en 60 minutos
Saltarse pasos —fijar límites de WIP antes de confirmar el cuello de botella o reducir el tamaño de lote en una máquina que no es la restricción— es el motivo más habitual de que los proyectos de lead time se estanquen tras un primer mes prometedor. En plantas donde la restricción se desplaza entre familias de producto, el apoyo de consultoría en operaciones de fabricación de Kaizen Institute puede acelerar la confirmación del cuello de botella con esta misma disciplina, y sus programas de consultoría en fabricación discreta aplican esta secuencia en entornos mixtos de montaje y mecanizado.
¿Todavía tienes alguna duda sobre la reducción del WIP y del lead time de fabricación?
¿Reducir el WIP disminuye la producción?
No. La producción la fija el rendimiento del cuello de botella, no la cantidad de inventario que se acumula delante de él. Reducir el WIP acorta el tiempo de cola y el lead time mientras la tasa de producción de la restricción se mantiene igual, siempre que el límite mantenga la restricción alimentada.
¿Cuál es un buen límite de WIP para empezar?
No existe un número universal. Un punto de partida viable es el WIP medio actual en la restricción menos un veinte o treinta por ciento, con un seguimiento estrecho y ajustes en función de si el recurso se queda sin trabajo o si el tiempo de cola baja.
¿En qué se diferencia la reducción del lead time de la reducción del tiempo de ciclo?
La reducción del tiempo de ciclo acelera las operaciones individuales; la reducción del lead time ataca el tiempo de cola entre ellas, que suele representar la mayor parte del reloj total. Reducir el tiempo de ciclo en un recurso que no es la restricción rara vez acorta el lead time.
¿Pueden funcionar los límites de WIP con una alta variedad de productos?
Sí, aunque un único sistema kanban se vuelve poco práctico a partir de cierto número de referencias. El trabajo en curso constante (CONWIP), que limita el WIP total de toda la ruta en lugar de hacerlo por referencia, suele encajar mejor en entornos de alta variedad y bajo volumen.
Ver más sobre Operaciones de Fabricación
Encuentra más información sobre cómo mejorar esta área
Ver más sobre Lean
Encuentra más información sobre cómo mejorar esta área