Artículo
PPAP: explicación del proceso de aprobación de piezas de producción


El portal del cliente recibe un mensaje sin previo aviso: «Se requiere el PPAP». Para un proveedor sin experiencia previa en la preparación de presentaciones, esas palabras pueden desencadenar semanas de actividad frenética. Para uno que trata el Proceso de Aprobación de Piezas de Producción (PPAP) como el resultado natural de una planificación cuidadosa para garantizar la calidad, se trata de un punto de control, no de una crisis.
El PPAP es un marco estandarizado. Se utiliza para evaluar si el proceso de fabricación de un proveedor puede producir de forma constante piezas que cumplan todas las especificaciones de diseño de ingeniería y los requisitos de calidad del cliente. El Automotive Industry Action Group (AIAG) regula el PPAP, que actualmente se aplica mucho más allá del sector de la automoción. El PPAP aporta pruebas documentales y físicas en la fabricación, lo que garantiza que se han comprendido los requisitos del cliente, que el producto cumple dichos requisitos y que el proceso puede mantener ese rendimiento a pleno.
Una comprensión exhaustiva de las implicaciones prácticas del PPAP y de sus requisitos para un sistema de calidad es fundamental para cambiar su percepción, pasando de ser una obligación de cumplimiento a un catalizador para mejorar la gestión de la calidad de los proveedores y lograr reducciones de costes industriales.
¿Tienes dificultades con los envíos de PPAP o con la cualificación de proveedores?
¿Qué es el PPAP y por qué es importante en la fabricación?
El PPAP es el mecanismo formal mediante el cual un fabricante adquiere la confianza de que un proveedor está preparado para entregar piezas conformes en volumen. Antes de que cualquier pieza nueva se envíe en cantidades de producción, el proveedor debe demostrar tres cosas: que se han comprendido plenamente el registro de diseño de ingeniería y todas las especificaciones; que el proceso de fabricación, ejecutado al ritmo de producción indicado y no en un banco de pruebas en condiciones ideales, produce un resultado conforme; y que el sistema de gestión de la calidad implantado mantendrá ese rendimiento y evitará que lleguen piezas no conformes al cliente.
El PPAP es una de las seis Core Quality Tools definidas por el AIAG, junto con la planificación avanzada de la calidad del producto (APQP), el plan de control, el análisis de modos de falla y efectos (AMFE), el análisis de los sistemas de medición (MSA) y el control estadístico de procesos (SPC). Es un requisito obligatorio en la norma IATF 16949, el estándar del sistema de gestión de la calidad de la automoción, y se ha adoptado en los sectores aeroespacial y de defensa a través de la norma AS9145, donde se integra en el marco APQP junto con los requisitos de inspección del primer artículo (FAI).
Es necesario presentar un PPAP cada vez que una nueva pieza entra en producción, se modifica un diseño mediante una notificación de cambio de ingeniería, se sustituyen o añaden utillajes, cambia un proveedor o una fuente de material, o la producción se traslada a una nueva ubicación. Es fundamental tener en cuenta que el cliente puede solicitar un PPAP en cualquier momento del ciclo de vida del producto, lo que significa que el sistema de calidad del proveedor debe mantener siempre toda la documentación actualizada y disponible.
Los 18 elementos del PPAP
Un paquete PPAP completo contiene 18 elementos, organizados en tres grupos funcionales en la tabla siguiente. No todos los elementos se presentan en todos los casos; lo que se presenta frente a lo que se conserva depende del nivel de presentación, pero el proveedor es responsable de desarrollar y mantener todos ellos.
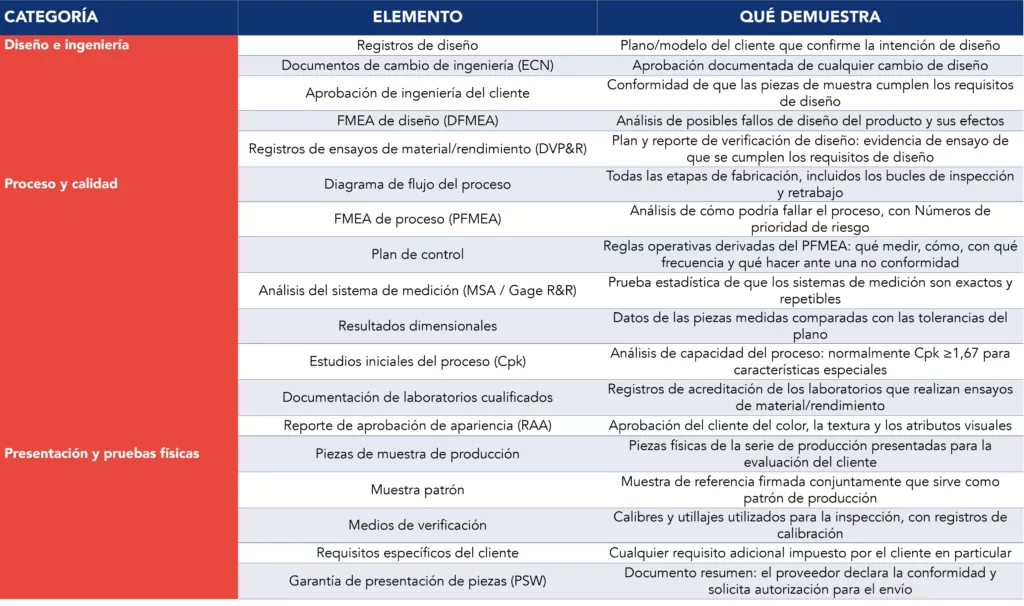
Tabla 1 – Los 18 elementos del PPAP por categoría
Varios elementos tienen un peso desproporcionado. El PFMEA es donde se analiza el riesgo: cada modo de fallo potencial en el proceso de fabricación se valora según su gravedad, frecuencia y detectabilidad, generando un número de prioridad de riesgo que orienta el plan de control. El plan de control traduce después ese análisis de riesgo en reglas operativas diarias en la planta: qué medir, cómo, con qué frecuencia y cuál es el plan de reacción cuando una medición se sale de especificación. Es aquí donde el trabajo estandarizado y los principios de gestión diaria se convierten en garantía de calidad.
El análisis de los sistemas de medición (MSA), realizado mediante un estudio de Gage R&R, verifica que el propio equipo de medición introduce una variación aceptablemente baja. Un MSA con un Gage R&R superior al 30 % es inaceptable. Los datos obtenidos de un instrumento de medición poco fiable invalidan todos los resultados dimensionales del paquete. Los estudios iniciales del proceso establecen la capacidad del proceso mediante el análisis del Cpk, con un Cpk de 1,67 o superior generalmente exigido para las características especiales. Y el PSW es el documento resumen formal en el que el proveedor declara la conformidad y solicita la autorización para comenzar los envíos.
El diagrama de flujo del proceso y el PFMEA deben ser coherentes entre sí y con el plan de control. Los ingenieros de calidad del cliente revisan los tres en paralelo; las incoherencias entre ellos figuran entre los motivos de rechazo más habituales del PPAP.
Niveles de presentación del PPAP: cómo elegir el adecuado
El PPAP define cinco niveles de presentación que determinan cuánta documentación debe facilitar un proveedor al cliente y cuánta debe conservar en su archivo. El cliente especifica el nivel requerido; los proveedores no lo eligen por su cuenta. La tabla siguiente resume cada nivel y su aplicación típica.
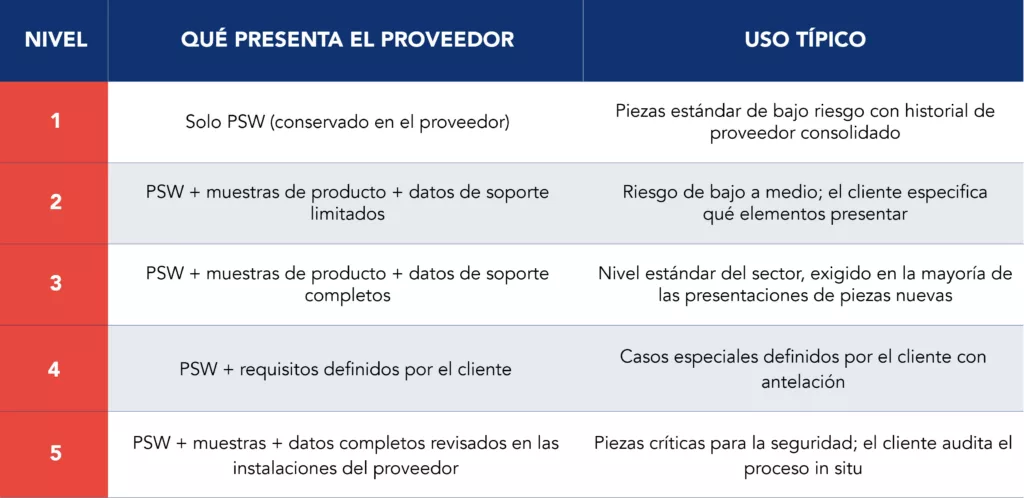
Tabla 2 – Niveles de presentación del PPAP y aplicaciones habituales
El Nivel 3 es el predeterminado en la mayoría de los contextos de la automoción y la fabricación. Una presentación de PPAP de Nivel 3 incluye el PSW, piezas físicas de muestra y el paquete completo de datos de apoyo: DFMEA, diagrama de flujo del proceso, PFMEA, plan de control, MSA, resultados dimensionales, registros de ensayos de material/rendimiento y estudios iniciales del proceso. En el caso de una pieza nueva con utillaje establecido y un proceso de fabricación conocido, la preparación de un PPAP de nivel 3 suele llevar entre dos y cuatro semanas más si implica el desarrollo de nuevo utillaje o de un nuevo proceso.
El Nivel 5 se reserva para piezas críticas para la seguridad o de alta complejidad, en las que el cliente revisa el paquete completo de datos en las instalaciones del proveedor en lugar de aceptar una presentación a distancia. Es el nivel más exigente y, en la práctica, funciona como una auditoría del proveedor combinada con la validación del PPAP.
PPAP y APQP: por qué es importante la conexión con la planificación
La idea más importante sobre la gestión de la calidad de los proveedores es la siguiente: el PPAP no es un proceso; es el resultado de un proceso. Ese proceso es el APQP, una metodología estructurada y organizada en fases que abarca desde la concepción del producto hasta la validación de la producción, garantizando que la intención de diseño, la capacidad de fabricación y los controles de calidad estén alineados antes de que se envíe una sola pieza de producción.
El PPAP aporta pruebas de que el APQP se ha ejecutado con éxito. El rechazo de una presentación del PPAP es casi siempre un síntoma de deficiencias en las fases previas del APQP que se han hecho evidentes, no un problema de documentación. Las organizaciones que tratan el PPAP como un mero trámite de cumplimiento, recopilando documentos al final de un programa de desarrollo en lugar de elaborarlos a lo largo del proceso de planificación, se exponen sistemáticamente a fallos en fases avanzadas cuya corrección resulta costosa.
El patrón se repite con una regularidad predecible en cuanto a calidad y productividad en las operaciones de fabricación discreta: un PFMEA que se cumplimentó como un formulario en lugar de utilizarse como herramienta para la toma de decisiones; un plan de control que enumera controles que en realidad no se aplican en la línea; un MSA realizado con instrumentos de medición de laboratorio en lugar de con los instrumentos de producción que los operarios utilizan a diario; un estudio de capacidad realizado en condiciones de ensayo controladas en lugar de al ritmo de producción indicado. Cada uno de estos casos es un ejemplo en el que la madurez de la documentación superó a la madurez del proceso. La carpeta parecía completa, pero el proceso no lo estaba.
La calidad integrada, el principio de diseñar la conformidad dentro del proceso en lugar de inspeccionarla en el producto, es lo que el APQP impone y el PPAP valida. El Value Stream Mapping aplicado a la introducción de nuevos productos hace visible el flujo de decisiones sobre el riesgo: desde los requisitos del cliente, pasando por la validación del diseño, el diseño del proceso, el PFMEA, el plan de control y la confirmación de la capacidad. Cuando esa cadena está intacta, el paquete de PPAP se compone a partir de documentos vivos en lugar de crearse bajo la presión de los plazos.
Las iniciativas de mejora de los procesos de fabricación que abordan el PPAP a este nivel, tratándolo como un ejercicio de arquitectura de la calidad y no como un ejercicio de presentación, logran de forma constante plazos de aprobación más cortos y menos reenvíos.
Crea sistemas de calidad en los que la aprobación del PPAP sea un resultado natural, y no un esfuerzo de última hora
El PPAP más allá de la automoción: sector aeroespacial, defensa y fabricación discreta
Aunque el PPAP tuvo su origen en contextos de consultoría de fabricación de la automoción desarrollados por el Automotive Industry Action Group (AIAG) junto con Ford, General Motors y Chrysler, la metodología ha migrado a otros sectores porque el problema de fondo que resuelve es universal: ¿cómo adquiere un cliente la confianza de que un proveedor puede entregar piezas conformes de forma constante, a lo largo de una serie de producción y en condiciones reales de funcionamiento?
En los sectores aeroespacial y de defensa, la norma AS9145, publicada por el International Aerospace Quality Group (IAQG) en 2016, formaliza la aplicación del APQP y el PPAP a las cadenas de suministro de la aviación, el espacio y la defensa. La AS9145 se integra con la AS9102, la norma FAI, pero ambas son distintas: la FAI es un componente de una presentación de PPAP en el sector aeroespacial, no un sustituto de ella. Las operaciones de fabricación discreta y de proceso en el sector aeroespacial se enfrentan a un verdadero reto de adaptación: herramientas estadísticas como el SPC, el Gage R&R y los estudios de capacidad del proceso se diseñaron para la producción continua de alto volumen. Aplicarlas de forma significativa a un lote de tres componentes mecanizados complejos requiere criterio sobre lo que los datos pueden y no pueden indicar. La AS9145 lo reconoce; los proveedores y los fabricantes de equipos originales (OEM) que trabajan con ella deben asegurarse de que las herramientas se apliquen de forma que reflejen la realidad efectiva de la producción.
En todos los sectores, las organizaciones que utilizan el PPAP de forma más eficaz son aquellas que lo han integrado en sus programas de desarrollo de proveedores, no como un trámite que hay que superar, sino como un diálogo estructurado entre el cliente y el proveedor sobre si realmente se dan las condiciones para una calidad constante.
El PPAP como palanca de mejora continua
La documentación del PPAP que refleja el proceso de fabricación real en lugar de una versión idealizada establece una línea de base de calidad. El Plan de Control define el estándar. El Gage R&R establece la confianza en la medición. Los resultados del Cpk muestran dónde la capacidad del proceso es sólida y dónde es marginal. Esta es la base a partir de la cual pueden operar los programas de fabricación de mejora continua.
En la práctica, las organizaciones que extraen más valor del PPAP tratan el plan de control igual que las operaciones de alto rendimiento tratan el trabajo estándar: como un documento vivo que se actualiza cuando cambia el proceso, se revisa cuando se producen defectos y se utiliza como referencia al formar a nuevos operarios. El PFMEA se convierte en un registro de riesgos que evoluciona a medida que se acumula experiencia de producción. El rendimiento de referencia establecido en el momento de la aprobación del PPAP se convierte en el punto de partida del árbol de KPI para los ciclos de mejora posteriores.
Cuando las decisiones sobre el flujo de producción, el diseño de la línea y el diseño de la distribución de la planta se toman teniendo en cuenta los requisitos del PPAP, garantizando que los puntos de medición, las estaciones de inspección y los mecanismos de control sean físicamente accesibles y prácticos para que los operarios los utilicen al ritmo de producción, el resultado es un sistema de calidad que es a la vez conforme y funcional. Diseñar primero la línea de producción y adaptar después la documentación del PPAP en torno a ella es la causa raíz de muchos fallos de MSA y de capacidad que dan lugar a reenvíos.
Lograrlo requiere capacidad en dos frentes: la planta y la cadena de suministro. Kaizen Institute apoya a las organizaciones a través de sus servicios de consultoría para la automoción, ayudando a los fabricantes a construir sistemas de producción robustos en los que la disciplina de proceso, la gestión de la calidad y los requisitos del PPAP estén estructuralmente alineados. Como complemento, nuestros servicios de gestión de la calidad refuerzan los sistemas de calidad en toda la organización, mientras que nuestra consultoría de compras y aprovisionamiento desarrolla la cualificación y el rendimiento de los proveedores como una capacidad gestionada en lugar de un proceso reactivo.
¿Todavía tienes alguna duda sobre el PPAP?
¿Qué significa PPAP?
PPAP corresponde a Production Part Approval Process. Es un marco estandarizado, regido por el Automotive Industry Action Group (AIAG), para demostrar que el proceso de fabricación de un proveedor puede producir de forma sistemática piezas que cumplan todas las especificaciones de diseño de ingeniería y los requisitos de calidad del cliente.
¿Cuál es la diferencia entre PPAP y APQP?
La Planificación Avanzada de la Calidad del Producto (APQP) es el proceso de planificación previo, una metodología estructurada y organizada por fases que abarca desde el concepto del producto hasta la validación de la producción. El PPAP es el resultado del APQP: el paquete de documentos, datos y piezas físicas que demuestra que la planificación se ejecutó correctamente. Una presentación de PPAP fallida es casi siempre señal de un proceso APQP incompleto.
¿Qué es un PSW?
El PSW es el documento final de un paquete PPAP. Firmado por el proveedor, declara que se han completado los 18 elementos, que las piezas cumplen todos los requisitos de diseño de ingeniería y solicita formalmente la autorización del cliente para comenzar a enviar las cantidades de producción. Es la puerta de acceso oficial para la aprobación de la producción.
Ver más sobre Automoción
Encuentra más información sobre transformación en este sector
Ver más sobre Calidad
Encuentra más información sobre cómo mejorar esta área