Artículo
Cómo reducir los desperdicios y el retrabajo en la producción


El desperdicio y el retrabajo constituyen pérdidas significativas en los procesos de producción, con un impacto directo en los costes, la productividad, la utilización de la capacidad y la calidad final suministrada al cliente. Además del desperdicio de material, estos problemas pueden acarrear un consumo adicional de mano de obra, energía, tiempos de máquina injustificados, retrasos y una mayor complejidad operativa.
La reducción de dichas pérdidas requiere medidas que van más allá de la corrección de defectos después de que se produzcan. Resulta imprescindible identificar el origen de los problemas, evaluar su impacto, comprender sus causas raíz e intervenir en los procesos para prevenir que se repitan.
La adopción de un enfoque estructurado de mejora continua posibilita la reducción de la variabilidad, el refuerzo de la estabilidad de los procesos y la mejora sostenible del rendimiento de la producción.
En este artículo, analizamos las principales causas de desperdicio en la producción y de retrabajo, los indicadores más relevantes para medirlos y las metodologías que ayudan a reducir estas pérdidas en la producción.
¿Qué son los desperdicios y el retrabajo en la producción?
Los desperdicios y el retrabajo son dos formas de pérdida asociadas a productos, componentes o materiales que no cumplen los requisitos definidos a la primera. Aunque están relacionados con problemas de calidad, tienen impactos distintos en el proceso de producción y deben medirse y tratarse de forma diferente.
El desperdicio corresponde a materiales, componentes o productos que no pueden recuperarse o reutilizarse en el proceso previsto y que, por ello, deben descartarse, reciclarse o destinarse a otro fin de menor valor. Ejemplos comunes incluyen piezas fuera de tolerancia, componentes dañados durante el procesamiento o materia prima inutilizada debido a errores de corte o mecanizado.
El retrabajo se produce cuando un producto o componente no cumple inicialmente los requisitos, pero puede corregirse mediante operaciones adicionales. Estas operaciones pueden incluir un nuevo mecanizado, ajustes, reparaciones, reinspección o repetición de una etapa del proceso.
Por su parte, un defecto de producción se refiere a cualquier desviación con respecto a las especificaciones o requisitos definidos. Un defecto puede dar lugar a desperdicio, exigir retrabajo o, si no se detecta internamente, llegar al cliente y originar devoluciones, reclamaciones o costes de garantía.
De este modo, no todos los defectos generan desperdicio, pero tanto el desperdicio como el retrabajo resultan de situaciones en las que el proceso no produjo correctamente a la primera.
¿Cuál es el impacto del desperdicio y del retrabajo en los costes industriales?
El impacto del desperdicio y del retrabajo en los costes industriales es significativamente superior al valor de la materia prima perdida o de las horas adicionales necesarias para corregir un producto. Estas pérdidas afectan a varios elementos de la operación y pueden reducir de forma relevante la rentabilidad del proceso de producción.
En el caso del desperdicio, el coste incluye no solo el material descartado, sino también todos los recursos consumidos hasta el momento en que se detecta el defecto, como mano de obra, tiempo de máquina, energía, herramientas, inspecciones y movimientos.
Cuanto más tarde se identifique el problema en el proceso, mayor tiende a ser el coste acumulado. El retrabajo añade operaciones que no estaban previstas en el flujo normal de producción. Esto significa volver a utilizar personas, equipos y capacidad para corregir algo que debería haberse producido correctamente a la primera.
Además del coste directo, el retrabajo puede generar colas de espera, aumentar el work in process, prolongar los lead times e interferir con otras órdenes de producción.
Existen además costes indirectos, a menudo menos visibles, como la pérdida de capacidad, retrasos en las entregas, horas extraordinarias, necesidad de stocks adicionales, mayor esfuerzo de gestión de la calidad y, cuando los defectos llegan al cliente, devoluciones, reclamaciones o costes de garantía.
Por este motivo, evaluar el verdadero coste de los desperdicios y del retrabajo exige una visión global del coste de la no calidad.
Cuantificar estas pérdidas permite priorizar los problemas con mayor impacto económico y orientar los esfuerzos de mejora hacia las causas que ofrecen mayor potencial de beneficio.
Descubre el verdadero coste de la no calidad en tu proceso de producción
¿Cómo medir el desperdicio y el retrabajo?
Medir correctamente los desperdicios y el retrabajo es esencial para comprender la dimensión de las pérdidas, identificar dónde se concentran los principales problemas y hacer un seguimiento de la eficacia de las acciones de mejora.
El análisis no debe limitarse al número de piezas rechazadas, sino considerar también la calidad obtenida a la primera, el coste asociado a las pérdidas y el impacto en el rendimiento global del proceso.
Tasa de desperdicio
La tasa de desperdicio mide la proporción de unidades, peso o valor producido que se rechaza y no puede recuperarse para el proceso previsto.
Puede calcularse, por ejemplo, mediante la siguiente fórmula:
Tasa de desperdicio (%) = Cantidad rechazada ÷ Cantidad total producida × 100
Este indicador debe analizarse a lo largo del tiempo y, siempre que sea posible, estratificarse por producto, proceso, equipo, turno, material o tipo de defecto.
Esta segmentación facilita la identificación de las principales fuentes de pérdida y ayuda a definir las prioridades de actuación.
First Pass Yield y rendimiento del proceso
El First Pass Yield (FPY) mide el porcentaje de unidades que completan un proceso correctamente a la primera, sin necesidad de retrabajo, reparación, reinspección o repetición de operaciones.
FPY (%) = Unidades aprobadas a la primera ÷ Total de unidades que entran en el proceso × 100
Este indicador es especialmente importante porque hace visibles pérdidas que pueden quedar ocultas cuando se analiza únicamente la producción final.
Un proceso puede cumplir la cantidad planificada y, aun así, consumir una capacidad significativa en retrabajo.
Cuando existen varias etapas productivas, el rendimiento global del proceso puede analizarse considerando el rendimiento acumulado a lo largo de las diferentes operaciones, lo que permite identificar en qué puntos del flujo surgen las mayores pérdidas de calidad.
Otros indicadores relevantes de calidad y rendimiento
Para obtener una visión más completa, la tasa de desperdicio y el FPY deben complementarse con otros indicadores, como la tasa de retrabajo, el coste de la no calidad, el número de defectos por unidad, el tiempo dedicado a correcciones, las reclamaciones de clientes y los costes de garantía.
También es importante relacionar los indicadores de calidad con métricas operativas como la productividad, el OEE, el lead time, el cumplimiento del plan de producción y la utilización de la capacidad.
Este análisis permite comprender cómo los problemas de calidad afectan al rendimiento global de la operación y cuantificar mejor el potencial asociado a su reducción.
¿Cuáles son las principales causas de desperdicio y retrabajo?
Las causas de desperdicio y retrabajo varían según el proceso de producción, pero suelen relacionarse con una combinación de materiales, equipos, métodos de trabajo y condiciones de proceso. Identificar y distinguir estas causas es fundamental para evitar acciones correctivas superficiales y actuar sobre el verdadero origen de los problemas.
Entre las causas más frecuentes se encuentran:
- Materiales y calidad de los proveedores: materias primas o componentes fuera de especificación, variabilidad entre lotes, daños en el transporte o almacenamiento y problemas de calidad de los proveedores pueden originar defectos a lo largo del proceso de producción;
- Variabilidad y parámetros del proceso: temperaturas, velocidades, presiones, tiempos de ciclo, tolerancias u otros parámetros fuera de las condiciones definidas pueden generar inestabilidad y aumentar la aparición de productos no conformes;
- Equipos, herramientas y mantenimiento: desgaste de herramientas, averías, desalineaciones, calibración inadecuada o falta de mantenimiento pueden afectar a la precisión y la repetibilidad del proceso;
- Métodos de trabajo y estandarización: ausencia de estándares claros, instrucciones desactualizadas o diferentes formas de ejecutar la misma operación aumentan la variabilidad y el riesgo de defectos;
- Formación, condiciones de trabajo y error humano: formación insuficiente, interfaces poco intuitivas, condiciones ergonómicas inadecuadas o procesos excesivamente dependientes de la intervención humana pueden favorecer la aparición de errores de los operarios. En estos casos, es importante analizar las condiciones del proceso que permitieron que se produjera el error, en lugar de atribuirlo únicamente a la responsabilidad del operario.
El análisis de estas causas debe basarse en datos y en la observación directa del proceso. El objetivo es comprender por qué se producen los defectos y actuar sobre las condiciones que los originan, reduciendo la probabilidad de que se repitan.
¿Cómo actuar para reducir el desperdicio y el retrabajo?
La reducción del desperdicio y del retrabajo exige un enfoque progresivo y estructurado de la calidad.
Más que reforzar la inspección final, el objetivo es evolucionar de un enfoque reactivo, centrado en la corrección de los defectos, hacia procesos cada vez más estables y robustos, capaces de prevenir o detectar los problemas lo más cerca posible de su origen.
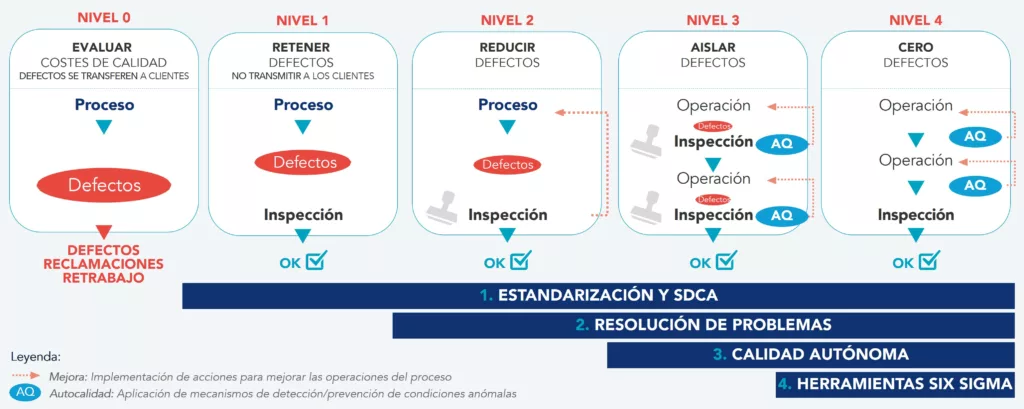
Figura 1– Modelo KAIZEN™ de Gestión Total de la Calidad (TQM)
Estandarizar y estabilizar los procesos
La reducción sostenible de defectos comienza por la creación de condiciones de proceso estables y repetibles. Esto implica definir estándares de trabajo, parámetros de proceso, criterios de calidad y métodos de control claros, garantizando que las operaciones se ejecutan de forma coherente.
El ciclo SDCA (Standardize, Do, Check, Act) ayuda a mantener estas condiciones y a identificar rápidamente las desviaciones. Sin estabilidad ni un trabajo estandarizado, resulta difícil distinguir los problemas puntuales de las causas estructurales y evaluar el verdadero impacto de las acciones de mejora.
Resolver problemas y eliminar las causas raíz
A medida que se estabiliza el proceso, es necesario actuar de forma estructurada sobre los problemas de calidad, ajustando la profundidad del análisis a su complejidad.
Para problemas sencillos o de resolución más directa, puede utilizarse, por ejemplo, la herramienta 3C, organizada en los siguientes pasos: definir el problema, analizar sus causas, identificar e implementar contramedidas y verificar los resultados obtenidos. El análisis de la causa raíz puede recurrir, por ejemplo, al diagrama de Ishikawa o a los 5 Porqués. Este enfoque permite resolver rápidamente problemas del día a día sin perder el rigor necesario para evitar su repetición.
Para problemas complejos, crónicos o con múltiples causas potenciales, es más adecuado un enfoque en profundidad, como el kobetsu KAIZEN™. El método estructura la resolución en nueve pasos, desde la clarificación del alcance y el estudio de la situación inicial hasta el análisis de las causas raíz, la prueba de soluciones, la confirmación de los resultados, la estandarización y la replicación de los aprendizajes.
En ambos casos, el objetivo es dejar de actuar únicamente sobre los síntomas y eliminar las condiciones que originan el desperdicio y el retrabajo, garantizando que las soluciones implementadas produzcan resultados sostenibles.
Integrar la calidad en la propia operación
A medida que el proceso evoluciona, la calidad debe pasar a garantizarse en el propio punto donde se realiza el trabajo. Para ello, es importante empezar por comprender dónde se generan los defectos y dónde se detectan a lo largo del flujo productivo.
La matriz de autocalidad permite visualizar esa relación entre origen y detección de los defectos. Al identificar en qué operación se crea cada defecto y en qué momento se descubre, es posible comprender hasta qué punto los problemas avanzan en el proceso antes de ser identificados. Cuanto mayor es la distancia entre generación y detección, mayor tiende a ser el impacto.
A partir de ese análisis, deben reforzarse los medios de autocalidad, con el objetivo de acercar la detección al origen del problema y, siempre que sea posible, prevenir la aparición del defecto.
Entre los principales medios se encuentran las normas de ejecución y de autocontrol, que permiten verificar la calidad del trabajo en cada operación antes de su transferencia a la etapa siguiente; los poka-yoke, que ayudan a prevenir errores o a hacer inmediatamente visibles condiciones anómalas; el jidoka, que permite detectar anomalías y detener o señalizar el proceso antes de que el defecto se propague; y, por último, el control estadístico del proceso (SPC – Statistical Process Control), utilizado para monitorizar la variabilidad del proceso e identificar desviaciones antes de que estas den lugar a defectos.
La evolución pretendida es clara: pasar de un sistema en el que los defectos se encuentran al final del proceso a otro en el que se previenen o detectan en el origen, reduciendo la propagación de problemas y aumentando la capacidad de producir correctamente a la primera.
Reducir la variabilidad con herramientas Six Sigma
En procesos con un nivel adecuado de estabilidad y datos fiables, las herramientas Six Sigma permiten profundizar en la reducción de la variabilidad y mejorar la capacidad del proceso.
Técnicas como los estudios de capacidad, el análisis de los sistemas de medición y el diseño de experimentos ayudan a identificar fuentes de variación menos evidentes, comprender relaciones entre variables y definir condiciones de operación más robustas.
A medida que se reduce la variabilidad y el proceso se vuelve más robusto, disminuye también la probabilidad de aparición de defectos, lo que acerca la operación a una condición de cero defectos.
¿Cómo puede la tecnología ayudar a reducir los defectos y los desperdicios?
La tecnología puede reforzar la capacidad de las operaciones para detectar desviaciones antes, comprender patrones de aparición y prevenir defectos antes de que generen desperdicio o retrabajo.
La recopilación automática de datos de proceso permite monitorizar parámetros críticos en tiempo real e identificar variaciones que pueden comprometer la calidad. Los sensores, los sistemas de visión artificial y los mecanismos automáticos de inspección pueden acelerar la detección de anomalías, acercándola al punto donde se genera el problema y reduciendo el riesgo de producción continuada en condiciones incorrectas.
El análisis de datos también puede ayudar a relacionar los defectos con variables como el equipo, la herramienta, la materia prima, el proveedor, el turno o los parámetros de operación. Por otro lado, en procesos con mayor volumen y complejidad, modelos analíticos y de inteligencia artificial pueden identificar patrones difíciles de reconocer mediante análisis convencionales y apoyar la previsión de condiciones asociadas a un mayor riesgo de defecto.
En cuanto al mantenimiento, la monitorización del estado de los equipos puede anticipar situaciones como el desgaste de herramientas, desalineaciones o la degradación de componentes antes de que afecten a la calidad del producto. Del mismo modo, los sistemas digitales pueden apoyar la gestión de estándares, la trazabilidad y la reacción rápida ante desviaciones.
No obstante, la tecnología debe aplicarse de forma selectiva y orientada al problema.
El principio debe ser partir del problema y del proceso, y utilizar después la tecnología allí donde esta aporte capacidad de prevención, control y toma de decisiones.
Cómo hacer que la detección de defectos se acerque más al origen del problema
Reducir los desperdicios y el retrabajo exige actuar en el origen
Reducir los desperdicios y el retrabajo de forma sostenible implica ir más allá de la inspección y la corrección de defectos. El enfoque debe estar en la creación de procesos estables, en la resolución estructurada de los problemas, en la prevención de errores y en la detección de las anomalías lo más cerca posible del punto donde se generan.
La combinación de estandarización, resolución de problemas, autocalidad, reducción de la variabilidad y tecnología aplicada de forma selectiva permite mejorar progresivamente el rendimiento de los procesos y aumentar la capacidad de producir correctamente a la primera.
Más que un proyecto aislado de calidad, este enfoque debe formar parte de la gestión diaria de la operación. Cuando los problemas se hacen visibles, se analizan con base en datos y se transforman en nuevos estándares, la reducción de defectos deja de depender de acciones puntuales y pasa a formar parte de un sistema continuo de mejora.
El resultado es una operación con menos desperdicio, menores costes de producción, mayor productividad, mejor utilización de la capacidad y mayor fiabilidad en la calidad entregada al cliente.
Kaizen Institute acompaña a las organizaciones en este camino, combinando la consultoría en calidad, orientada a la estandarización, la resolución estructurada de problemas y la autocalidad, con la consultoría digital en operaciones autónomas y flexibles, que aplica tecnología de forma selectiva para acelerar la detección de anomalías y reforzar la capacidad de decisión. Esta combinación permite a las empresas avanzar de forma consistente hacia procesos más estables, más robustos y cada vez más cercanos a cero defectos.
¿Todavía tienes alguna duda sobre los desperdicios y el retrabajo?
¿Puede la IA reducir los errores de producción y los desperdicios?
Sí. La inteligencia artificial en la industria puede ayudar a reducir errores de producción, los desperdicios y el retrabajo mediante el análisis de grandes volúmenes de datos, la identificación de patrones y la detección precoz de condiciones anómalas. Puede aplicarse, por ejemplo, a la previsión de defectos, la visión artificial, el mantenimiento predictivo, la optimización de parámetros de proceso e la identificación de relaciones entre variables que serían difíciles de detectar manualmente.
¿Cómo se relaciona el PFMEA con la reducción de los desperdicios y el retrabajo?
El PFMEA (Process Failure Mode and Effects Analysis) ayuda a reducir el desperdicio y el retrabajo mediante un enfoque preventivo de los riesgos del proceso. En lugar de actuar únicamente después de que se produzca un defecto, permite identificar de antemano los posibles modos de fallo, sus causas y sus efectos.
El análisis ayuda a priorizar los riesgos más relevantes y a definir acciones para reducir la probabilidad de su aparición o mejorar la capacidad de detección. Cuando se utiliza de forma dinámica y se actualiza con el aprendizaje procedente de los problemas reales, el PFMEA contribuye a hacer el proceso más robusto y a reducir la recurrencia de defectos, desperdicios y retrabajo.
¿Cuál es la relación entre Lean Manufacturing y la reducción de los desperdicios y el retrabajo?
El Lean Manufacturing busca eliminar desperdicios y crear procesos más estables y eficientes. Los defectos, el desperdicio y el retrabajo representan desperdicio porque consumen materiales, tiempo, capacidad, energía y recursos sin aportar valor al cliente.
En este contexto, la calidad también es una condición esencial para crear flujo. Cuando existen niveles elevados de defectos y retrabajo, resulta difícil producir de forma consistente con bajos niveles de stock, lotes reducidos o producción en pull, lo que aumenta la necesidad de buffers, reinspecciones y replanificaciones. Muchas de las herramientas del Lean Manufacturing ayudan a estabilizar los procesos, prevenir errores, reducir la variabilidad y detectar anomalías antes, reforzando la capacidad de producir correctamente a la primera (RFT).
Estos principios se aplican a cualquier tipo de operación. En los procesos de industrias de producción discreta, por ejemplo, la actuación puede centrarse en operaciones de mecanizado, montaje o soldadura, mientras que en los procesos continuos se centra sobre todo en el control de los parámetros y de las condiciones de proceso.
Ver más sobre Calidad
Encuentra más información sobre cómo mejorar esta área