Quando la varietà smette di essere un costo SMED per flessibilità ed efficienza in un CDMO farmaceutico


Contesto
L’azienda fa parte di un gruppo che opera a livello internazionale come CDMO (Contract Development and Manufacturing Organization), fornendo servizi di sviluppo e produzione di farmaci per conto terzi. In Italia è presente con diversi stabilimenti, tra cui uno specializzato nella produzione di forme solide orali (compresse e capsule) e liquide (gocce e sciroppi).
Lo stabilimento coinvolto nel progetto Kaizen impiega alcune centinaia di persone ed è dotato di linee produttive e di confezionamento che servono clienti farmaceutici internazionali di primaria importanza. La produzione è caratterizzata da un’elevata varietà di prodotti e formati, condizione che rende particolarmente sfidante la gestione dei cambi formato (di diverse tipologie: cambio lotto, cambio paese, cambio produzione o un mix dei precedenti) e dei tempi di setup delle linee.
Negli ultimi anni il sito ha avviato un percorso di innovazione tecnologica e di miglioramento continuo, con l’obiettivo di incrementare l’efficienza operativa, ridurre i tempi non produttivi e rafforzare la competitività sul mercato globale. In questo contesto si inserisce il programma Kaizen con focus sullo SMED (Single Minute Exchange of Die), finalizzato a ridurre in modo sistematico i tempi di cambio formato sulle linee produttive.
La Sfida
Lo stabilimento si trova a gestire un portafoglio prodotti molto ampio, con frequenti cambi formato e lotti di dimensioni medio-piccole. Questa caratteristica, se da un lato garantisce flessibilità verso i clienti, dall’altro comporta un impatto significativo in termini di tempi di setup e fermo linea.
I cambi di produzione richiedono infatti numerose attività interne ed esterne alla macchina, coinvolgendo più operatori su tre turni e diversi reparti di supporto: sicurezza, qualità e tracciabilità, logistica, sanificazione, produzione, manutenzione. L’eterogeneità dei formati e la complessità di alcune regolazioni rendono difficile standardizzare le operazioni, con conseguenti variabilità nei tempi e rischi di inefficienze produttive.
La sfida principale era quindi ridurre in modo consistente i tempi di cambio, aumentando al contempo la ripetibilità e la standardizzazione delle operazioni, così da liberare capacità produttiva e migliorare la puntualità delle consegne ai clienti.
L’aproccio KAIZEN
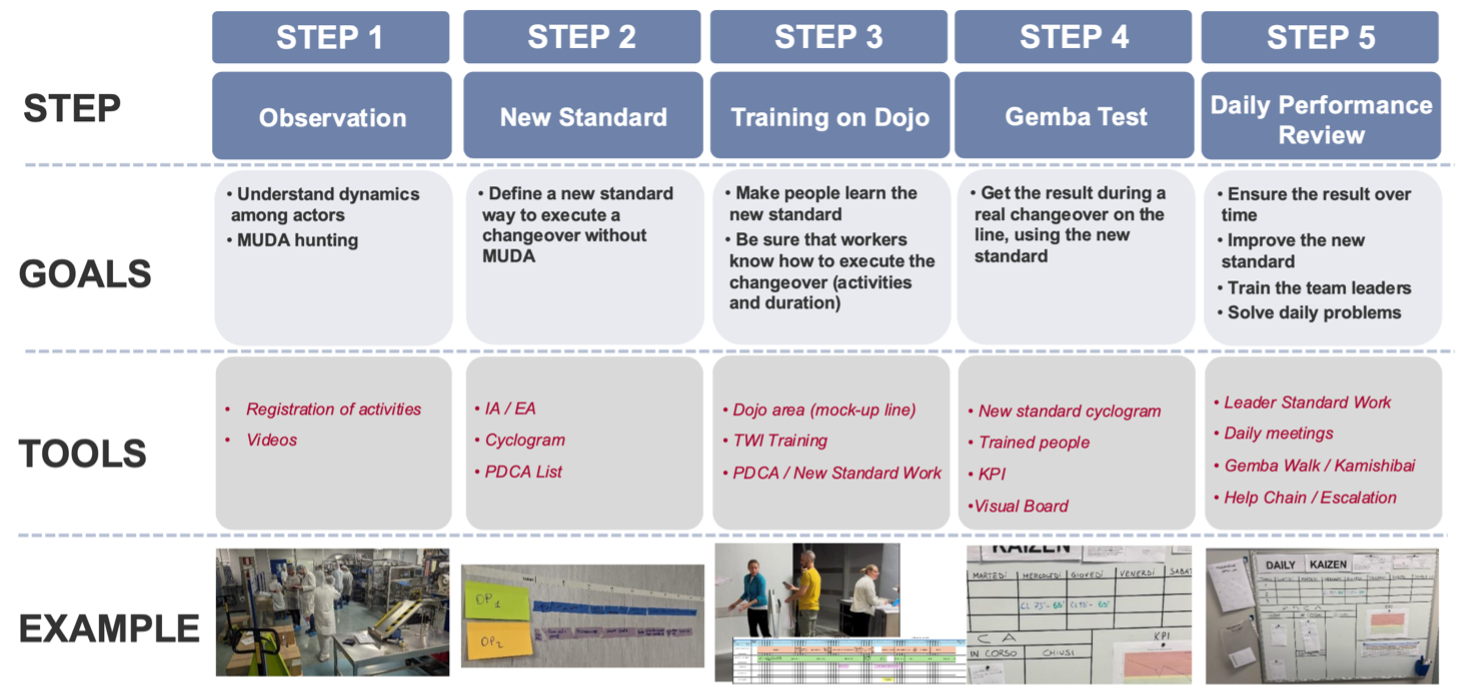
Il progetto è stato condotto secondo un modello SMED articolato in cinque passi, con l’obiettivo di ridurre i tempi di cambio e garantire la sostenibilità dei risultati.
- Osservazione e analisi delle attività
Il cambio (cambio paese) è stato monitorato in dettaglio, registrando tutte le operazioni e utilizzando strumenti di osservazione diretta e riprese video. Questa fase ha permesso di comprendere le dinamiche tra gli attori coinvolti e di separare le attività a valore da quelle non a valore (MUDA) - Definizione di un nuovo standard di set-up
Sulla base dell’analisi, è stata aperta dal team una lista di miglioramenti PDCA sulla base dei quali è stato costruito un nuovo standard operativo che garantisse tutte le condizioni di qualità e tracciabilità. Sono stati eliminati i MUDA e riorganizzate le attività interne (macchina ferma) ed esterne (macchina lavora) alla macchina. Con un ciclogramma è stato possibile gestire il bilanciamento delle varie persone coinvolte nelle operazioni. - Formazione strutturata delle persone (Academy)
Grazie al metodo TWI (Training Within Industry) per la formazione, le nuove procedure sono state trasferite agli operatori attraverso sessioni pratiche in area dojo, simulando i cambi formato in condizioni controllate su una linea di mock-up. Il metodo TWI ha reso possibile un apprendimento rapido e la corretta assimilazione di tempi e sequenze operative, ma soprattutto ha fornito gli strumenti a coloro che sono diventati i “Maestri SMED” per estendere i miglioramenti a tutte le linee produttive e alle varie tipologie di cambi – lotto, paese, formato, produzione. - Test sul Gemba e misurazione dei risultati
Il nuovo standard è stato applicato durante veri cambi formato in linea, i cui risultati sono stati tracciati su una visual board per rendere trasparenti i progressi e facilitare il coinvolgimento del team. - Consolidamento e miglioramento continuo
I risultati ottenuti vengono mantenuti e migliorati nel tempo grazie a un sistema di Daily Kaizen su più livelli. Riunioni brevi e regolari per discutere delle problematiche o delle nuove idee di miglioramento, Gemba Walk da parte dei leader e dei manager per assicurare il rispetto delle performance e fornire supporto agli operatori, formazione continua sugli standard per rafforzare la disciplina operativa e ridurre progressivamente la variabilità.
Risultati E Roadmap
Il progetto pilota ha generato un impatto immediato e misurabile sulle performance produttive.
Risultati sulla linea pilota di confezionamento blister
- Tempo medio di set-up ridotto del 60% (da 3,5 a 1,5 ore).
- OEE incrementato di 10 punti percentuali.
- Risparmi economici stimati in 800.000 €/anno.
Oltre agli indicatori di performance, il progetto ha prodotto benefici significativi in termini organizzativi e culturali:
- Coinvolgimento trasversale di tutte le funzioni aziendali (produzione, qualità, supply chain, manutenzione).
- Creazione di un’area mock-up dedicata alla formazione.
- Programma “Train the Trainers” per formare maestri interni e lancio di una Academy interna per diffondere competenze SMED.
- Estensione della formazione a tutti gli operatori della linea.
- Sviluppo delle competenze di leadership dei team leader attraverso la pratica del Daily Kaizen.
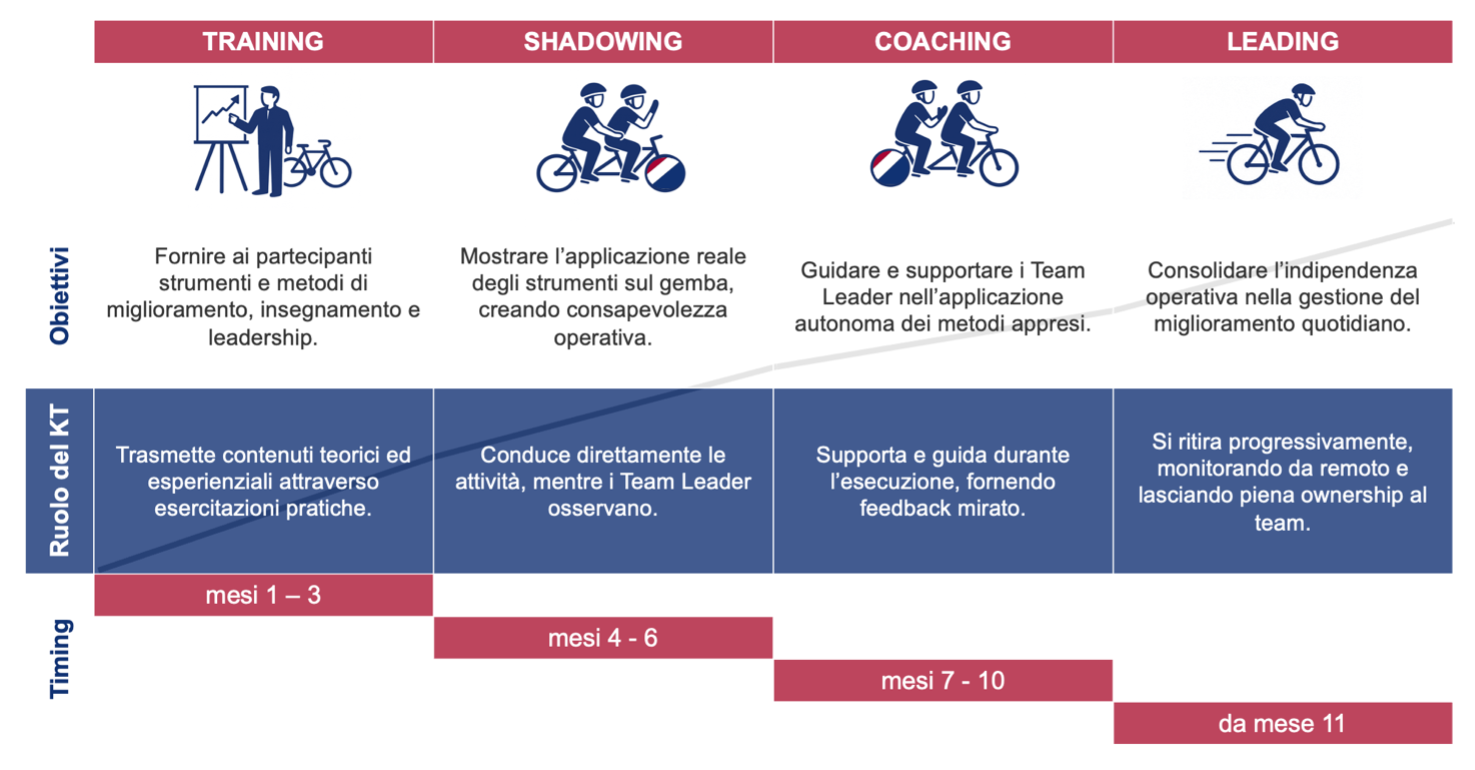
L’evoluzione delle competenze ha seguito una progressione strutturata, con l’obiettivo di garantire indipendenza e sostenibilità nel tempo: nei primi mesi la formazione da parte dei Kaizen Trainer, a seguire le attività reali su una linea pilota guidate dai Kaizen Trainer e successivamente il supporto nell’estensione su altre linee fino alla completa autonomia del Team nel mantenimento e miglioramento dei risultati.