
Étude de cas
Excellence opérationnelle dans l’impression et l’emballage : le cas Lean de Moquin Press
Objectifs : mettre en place un système opérationnel Lean afin d’éliminer les gaspillages, de stabiliser les processus et de maximiser l’efficacité de l’équipement sans investissement en capital supplémentaire


L’industrie de l’impression et de l’emballage évolue dans un contexte de plus en plus exigeant et concurrentiel. La demande croissante de commandes plus petites et plus diversifiées, assorties de délais de livraison plus courts et d’un niveau de personnalisation plus élevé, exerce une pression continue sur l’efficacité opérationnelle et sur les marges de l’entreprise. Dès lors, la capacité à maximiser la performance des équipements existants, sans recourir à un investissement en capital supplémentaire, est devenue un facteur clé de différenciation concurrentielle. Les organisations qui parviennent à éliminer les gaspillages, à standardiser leurs processus et à opérer de manière constante au plus près de la capacité nominale de leurs équipements redéfinissent les standards de performance du secteur.
Moquin Press et son engagement en faveur de l’excellence opérationnelle
Moquin Press est une entreprise familiale d’impression et d’emballage, fondée en 1985 et implantée à Belmont, en Californie. Avec environ 100 collaborateurs et deux sites de production, elle est spécialisée dans la fabrication d’emballages et d’étiquettes ainsi que dans l’impression commerciale, au service de clients des secteurs de la beauté, de l’alimentaire, des boissons et des biens de consommation dans toute l’Amérique du Nord.
Au fil de quatre décennies d’activité, l’entreprise a construit une culture organisationnelle fondée sur la discipline opérationnelle et l’amélioration continue. Les principes du Lean Manufacturing sont intégrés dans l’ensemble de l’organisation et permettent aux équipes d’identifier les gaspillages, de standardiser les processus et d’améliorer la performance de manière systématique. Pour soutenir cette démarche, l’entreprise investit dans la montée en compétences de ses collaborateurs au moyen de programmes de formation structurés : tous ses responsables sont certifiés Six Sigma Yellow Belt et préparent actuellement la certification Lean Practitioner.
C’est sur cette base que Moquin Press a développé le projet qui lui a valu une distinction aux KAIZEN™ Awards North America 2026, dans la catégorie Operational Breakthrough, en transformant sa presse la plus productive en un système stable et à haute performance.
Inspirez-vous des histoires de réussite des KAIZEN™ Awards North America
Une opportunité dans l’activité d’impression offset
Au sein de la chaîne de valeur, l’impression constituait l’étape présentant le plus fort potentiel d’amélioration, avec une incidence directe sur le débit global de l’usine. L’entreprise disposait déjà d’une presse aux caractéristiques techniques avancées, ce qui offrait une base solide pour concrétiser cette amélioration. Toutefois, environ 57 % de la capacité disponible de la presse restait inutilisée, soit une marge de progression considérable, sans avoir à investir dans de nouveaux équipements. Compte tenu de la fréquence élevée des changements de série dans les commandes, les principaux gains résidaient dans la réduction des temps de setup, dans une plus grande stabilité du processus et dans la diminution des micro-arrêts. Ces améliorations permettraient de convertir la capacité nominale de la presse en production effective.
Point de départ : une capacité à mettre à profit
En décembre 2025, le TRS de la presse s’établissait à 42,8 %, valeur qui a servi de base de référence au programme d’amélioration. Plus de la moitié de la capacité disponible restant inutilisée, l’activité avait une réelle opportunité de transformer le potentiel technique de l’équipement en résultats productifs constants. Rapprocher la performance réelle de la presse de son potentiel renforcerait directement sa compétitivité et sa rentabilité.
Setup : le principal gisement de gain de temps
Le temps moyen de setup était de 23 minutes. Avec environ 12 changements de série par jour, répartis sur deux équipes de huit heures, le setup représentait la plus grande opportunité de récupérer du temps productif. La distinction entre activités internes et externes n’était encore ni identifiée ni structurée, laissant ainsi une marge d’optimisation du processus. Chaque minute gagnée par changement de série produirait un effet cumulatif tout au long de la journée.
Standardisation : transformer le savoir-faire des opérateurs en pratique commune
Les opérateurs avaient développé un savoir-faire pratique important, qui n’était pas encore formalisé sous forme de travail standard documenté au poste de travail. La standardisation de ces pratiques permettrait d’assurer des résultats constants d’une équipe à l’autre, de réduire la dépendance au savoir-faire individuel de chaque opérateur et de faciliter l’identification des écarts en temps utile.
Suivi : amener les données au plus près de l’atelier
Le suivi de la performance n’était pas intégré à la routine opérationnelle quotidienne et l’équipe ne disposait pas d’une source de données unique et partagée. L’intégration de ce suivi au travail quotidien, à partir d’une source de données commune, offrirait à chacun une lecture objective et en temps réel des indicateurs. Il deviendrait ainsi possible de fonder les décisions sur des faits et de mesurer l’efficacité des actions d’amélioration.
Où se cachent les gaspillages dans vos opérations ?
L’approche adoptée pour transformer l’activité d’impression
Pour relever les défis identifiés, un programme d’amélioration structuré de 90 jours a été mis en œuvre, mené directement depuis le poste de travail. L’approche a combiné les principes de la production Lean à une exécution rigoureuse et à un suivi continu via le Heidelberg Performance Portal – un référentiel unique de données partagé par toute l’équipe.
Fondé sur des méthodologies d’amélioration continue telles que la résolution structurée des problèmes, le SMED, la gestion visuelle, le travail standard et les cycles PDCA, le programme a permis d’éliminer les gaspillages, de stabiliser les processus et d’améliorer durablement la performance opérationnelle.
L’équipe projet était composée de six membres : un conducteur offset, un second conducteur, le responsable de production, le directeur d’usine, le responsable de la planification et le responsable qualité. Les réunions quotidiennes de 15 minutes se tenaient au pied de l’équipement et chaque amélioration a été proposée par l’équipe opérationnelle, testée sur une seule équipe puis, après validation, standardisée pour l’ensemble de l’atelier d’impression – sans investissement en capital, sans recrutement supplémentaire et sans modification des systèmes externes.
Diagnostic et priorisation
Le projet a débuté par une phase de diagnostic fondée sur l’A3 de résolution de problèmes, appuyée par l’analyse d’ishikawa et par la méthode des 5 Pourquoi, afin d’identifier les causes racines des inefficacités, notamment les micro-arrêts, les temps de setup prolongés et les irrégularités du processus. La matrice GUT (Gravité, Urgence, Tendance) a été utilisée pour prioriser les actions à plus fort impact. En parallèle, un audit des 7 gaspillages (mudas) a permis d’identifier des pertes liées aux attentes, aux mouvements superflus, au surtraitement et aux défauts tout au long du cycle de production.
Étude SMED et séparation des activités
Une étude SMED a été réalisée à partir de l’enregistrement vidéo de deux setups complets. L’analyse a permis d’identifier 11 activités pouvant passer du travail interne, réalisé lorsque l’équipement est à l’arrêt, au travail externe, exécuté pendant que l’équipement est en marche, notamment la préparation des plaques d’impression, le préréglage des paramètres d’encrage et la préparation des kits de lavage. Les procédures de setup ont ensuite été standardisées et optimisées, ce qui a nettement amélioré l’efficacité et la reproductibilité des changements de série.
Découvrez la méthode SMED et augmentez votre productivité
Standardisation et gestion visuelle
Un travail standard visuel a été élaboré : à code couleur, plastifié et affiché sur le pupitre de commande de l’équipement. Tous les changements de série suivent désormais la même séquence de 14 étapes, quel que soit l’opérateur. En outre, la méthodologie 5S a été appliquée pour organiser le poste de travail, réduire les temps de recherche et renforcer la discipline opérationnelle.
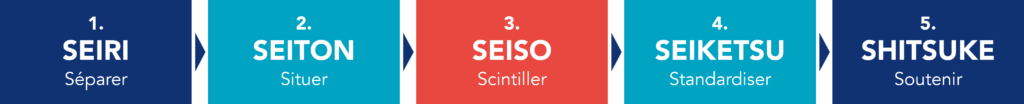
Figure 1 – Méthodologie 5S
Pré-préparation et flux de matières
Un poste de pré-préparation a été créé à la sortie de l’équipement. Les plaques, les kits de lavage et les références de couleur du travail suivant sont désormais préparés pendant l’exécution du travail en cours, ce qui a permis de supprimer environ 4 minutes d’arrêt par changement de série. Par ailleurs, l’intégration des préréglages d’encrage directement depuis le prépresse a rendu superflu tout paramétrage manuel, soit un gain supplémentaire d’environ 2 minutes par changement de série. Un système kanban a également été introduit pour améliorer le flux de matières et réduire les interruptions de production.
Maintenance préventive et pérennisation des résultats
Le programme de maintenance préventive a été renforcé afin d’accroître la fiabilité de l’équipement et de réduire au minimum les temps d’arrêt non planifiés. Pour pérenniser les gains obtenus, l’exécution a été structurée au moyen de cycles PDCA et de plans d’action 5W2H, avec des responsables et des échéances clairement définis. Le Heidelberg Performance Portal sert désormais de tableau de bord de suivi quotidien : le TRS, le temps de changement de série et les résultats par travail sont visibles par toute l’équipe à chaque prise de poste.
La combinaison de la résolution structurée des problèmes, de la réduction des temps de setup, de la standardisation des processus, de la gestion visuelle et de l’implication des équipes a permis de créer un système opérationnel plus stable et plus prévisible. Ces méthodologies sont fréquemment utilisées dans les programmes de transformation Lean pour augmenter la productivité, améliorer l’utilisation des équipements et pérenniser les résultats.
Les résultats obtenus grâce à la mise en œuvre du programme d’amélioration continue
La mise en œuvre du système opérationnel Lean a produit des résultats significatifs et mesurables sur de multiples indicateurs de performance, tous vérifiés et audités via le Heidelberg Performance Portal, entre décembre 2025 et mars 2026.
Résultats quantitatifs
- Le TRS est passé de 42,8 % à 48,8 % (+14 %), atteignant dès la semaine 12 l’objectif fixé (≥ 48 %), uniquement grâce à l’amélioration des processus ;
- Le temps de setup est passé de 23 à 17 minutes (−26 %), permettant de récupérer 312 heures de production par an ;
- La productivité par équipe a augmenté de 13,7 %, générant un impact financier annualisé de 1,69 M$ sans investissement supplémentaire.
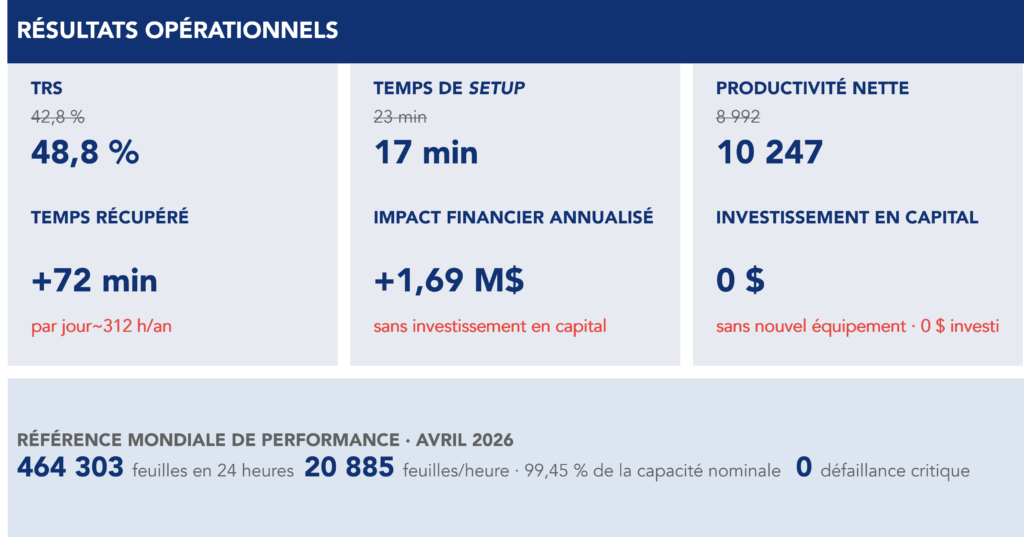
Figure 2 – Résultats opérationnels du programme d’amélioration
Résultats qualitatifs
Au-delà des indicateurs de performance, le programme a favorisé un changement culturel significatif dans la manière d’aborder les opérations. Concrètement, les problèmes et les gaspillages sont désormais traités comme des opportunités d’analyse et d’amélioration, ce qui incite les opérateurs à les identifier et à les signaler de manière proactive.
La participation active de l’équipe opérationnelle à l’élaboration des solutions, avec une implication directe dans le processus de revue et d’amélioration, a renforcé l’engagement individuel envers les résultats collectifs et consolidé une pratique d’amélioration continue pérenne et reproductible sur d’autres lignes de production.
Une référence mondiale de performance
En avril 2026, Heidelberg, fabricant de la Speedmaster XL 106 et organisme chargé de la certification de performance de ces équipements à l’échelle mondiale, a audité un résultat exceptionnel obtenu par Moquin Press. L’équipe a produit 464 303 feuilles en 24 heures, à une vitesse moyenne de 20 885 feuilles par heure, soit 99,45 % de la capacité nominale de l’équipement, sans aucune défaillance critique enregistrée. Bien que ce résultat n’ait pas été en soi un objectif du programme d’amélioration, il découle directement d’un système de production stable, optimisé et maîtrisé.
L’excellence opérationnelle dont Moquin Press fait preuve illustre ce qu’il est possible d’atteindre dans l’industrie de l’impression et de l’emballage.
Kaizen Institute propose des solutions spécialisées pour le secteur de la production discrète et accompagne les organisations dans l’élimination des gaspillages, la standardisation des processus et l’instauration d’une culture d’amélioration continue pérenne.
Opérations de production
Découvrez comment améliorer ce secteur d’activité