
Caso de Estudio
Excelencia operativa en impresión y embalaje: el caso lean de Moquin Press
Objetivos: implementar un sistema operativo lean para eliminar los desperdicios, estabilizar los procesos y maximizar la eficiencia de los equipos sin inversión de capital adicional


+14%
OEE
−26%
Tiempo de setup
+$1.69M
Impacto anualizado
La industria de la impresión y del embalaje opera en un contexto cada vez más exigente y competitivo. La creciente demanda de pedidos de menor volumen, mayor diversidad, plazos de entrega más cortos y niveles superiores de personalización ejerce una presión continua sobre la eficiencia operativa y los márgenes del negocio. En este contexto, la capacidad de maximizar el rendimiento de los equipos existentes, sin necesidad de inversión adicional en capital, se ha convertido en un factor crítico de diferenciación competitiva. Las organizaciones que logran eliminar los desperdicios, estandarizar los procesos y operar de forma consistente cerca de la capacidad nominal de sus equipos están redefiniendo los estándares de rendimiento del sector.
Moquin Press y su compromiso con la excelencia operativa
Moquin Press es una empresa familiar de impresión y embalaje, fundada en 1985 y con sede en Belmont, California. Con cerca de 100 empleados y dos plantas de producción, se dedica a la producción de envases, etiquetas e impresión comercial, y da servicio a clientes de los sectores de la belleza, la alimentación, las bebidas y los bienes de consumo en toda Norteamérica.
A lo largo de cuatro décadas de actividad, la empresa ha construido una cultura organizativa basada en la disciplina operativa y la mejora continua. Los principios del Lean Manufacturing están integrados en toda la organización, lo que permite a los equipos identificar los desperdicios, estandarizar los procesos y mejorar el rendimiento de forma sistemática. Para sostener este enfoque, la empresa invierte en la formación de sus personas a través de programas de formación estructurados, con todos los gestores certificados como Six Sigma Yellow Belt y actualmente en progresión hacia la certificación Lean Practitioner.
Sobre esta base, Moquin Press desarrolló el proyecto que le valió la distinción en los KAIZEN™ Awards North America 2026, en la categoría Operational Breakthrough, al transformar su prensa más productiva en un sistema estable y de alto rendimiento.
Inspírate con el caso de éxito tras los KAIZEN™ Awards North America
Oportunidad en el proceso de impresión offset
La impresión era la etapa con mayor potencial de mejora en la cadena de valor, con un impacto directo en el rendimiento global de la fábrica. La empresa ya disponía de una impresora de elevadas especificaciones técnicas, lo que constituía una base sólida para materializar esa mejora. Sin embargo, alrededor del 57% de la capacidad disponible de la prensa permanecía sin utilizar, lo que suponía un margen de crecimiento considerable sin necesidad de invertir en nuevo equipo. Dada la elevada frecuencia de cambios de referencia en los pedidos, las principales ganancias residían en la reducción de los tiempos de setup, en una mayor estabilidad del proceso y en la disminución de las microparadas. Estas mejoras permitirían convertir la capacidad nominal de la prensa en producción efectiva.
Punto de partida: capacidad lista para ser aprovechada
En diciembre de 2025, el OEE de la prensa se situaba en el 42,8%, valor que sirvió de referencia para el programa de mejora. Con más de la mitad de la capacidad disponible aún sin utilizar, la operación tenía una oportunidad clara de transformar el potencial técnico del equipo en resultados productivos consistentes. Acercar el rendimiento real de la prensa a su potencial reforzaría directamente la competitividad y la rentabilidad.
Setup: donde se gana más tiempo
El tiempo medio de setup era de 23 minutos. Con cerca de 12 cambios de referencia al día, distribuidos en dos turnos de ocho horas, el setup representaba la mayor oportunidad de recuperar tiempo productivo. La distinción entre actividades internas y externas aún no estaba identificada ni estructurada, lo que dejaba margen para optimizar el proceso. Cada minuto ahorrado por cambio de referencia tendría un efecto acumulativo a lo largo del día.
Estandarización: transformar el conocimiento de los operarios en una práctica común
Los operarios habían desarrollado un conocimiento práctico relevante que aún no estaba documentado en un estándar de trabajo en el puesto de trabajo. La estandarización de estas prácticas permitiría garantizar resultados consistentes entre turnos, reducir la dependencia del conocimiento individual de cada operario y facilitar la identificación oportuna de desviaciones.
Monitorización: acercar los datos a la planta de producción
La monitorización del rendimiento no estaba integrada en la rutina operativa diaria y el equipo no disponía de una fuente única de datos compartida. La integración de la monitorización en el trabajo diario, a partir de una fuente de datos común, permitiría a todos una lectura objetiva y en tiempo real de los indicadores. De este modo, sería posible apoyar la toma de decisiones basada en evidencias y hacer el seguimiento de la eficacia de las acciones de mejora.
¿Dónde se producen las pérdidas en tu operación?
El enfoque para transformar la operación de impresión
Para afrontar los desafíos identificados, se implementó un programa de mejora estructurado con una duración de 90 días, dirigido desde el propio puesto de trabajo. El enfoque combinó principios de Lean Manufacturing con una ejecución disciplinada y una monitorización continua a través del Heidelberg Performance Portal – una fuente única de datos compartida por todo el equipo.
Basado en metodologías de mejora continua como resolución estructurada de problemas, SMED, gestión visual, trabajo estandarizado y ciclos PDCA, el programa permitió eliminar los desperdicios, estabilizar los procesos y aumentar el rendimiento operativo de forma sostenible.
El equipo de proyecto estaba compuesto por seis miembros: un operario de impresión, un segundo operario, el responsable de producción, el responsable de la fábrica, el responsable de planificación y el responsable de calidad. Las reuniones diarias de 15 minutos se celebraban junto a la máquina, y cada mejora fue propuesta por el equipo operativo, probada en un turno y, tras su validación, estandarizada para toda la operación – sin inversión de capital, sin contratación adicional y sin cambios en los sistemas externos.
Diagnóstico y priorización
El proyecto empezó con una fase de diagnóstico basada en el A3 de resolución de problemas, apoyada por el análisis de ishikawa y por la metodología de los 5 Porqués, con el objetivo de identificar las causas raíz de las ineficiencias, incluidas las microparadas, los tiempos de setup prolongados y las inconsistencias de proceso. La Matriz GUT (Gravity / Urgency / Tendency) se utilizó para priorizar las acciones de mayor impacto. En paralelo, se realizó una auditoría de los 7 desperdicios (Muda), que identificó pérdidas debidas a esperas, movimientos innecesarios, sobreprocesamiento y defectos a lo largo del ciclo productivo.
Estudio SMED y separación de actividades
Se realizó un estudio SMED con grabación en vídeo de dos setups completos. El análisis permitió identificar 11 actividades que podían convertirse de trabajo interno, realizado con el equipo parado, en trabajo externo, ejecutado con el equipo en funcionamiento, en concreto la preparación de planchas, la preconfiguración de parámetros de tinta y la preparación de los kits de lavado. Los procedimientos de setup se estandarizaron y optimizaron posteriormente, lo que mejoró significativamente la eficiencia y la repetibilidad de los cambios de referencia.
Descubre la metodología SMED y aumenta la productividad
Estandarización y gestión visual
Se desarrolló un estándar de trabajo visual, codificado por colores, plastificado y colocado en el panel de control del equipo. Todos los cambios pasaron a seguir la misma secuencia de 14 pasos, independientemente del operario. Además, se aplicó la metodología 5S para organizar el puesto de trabajo, reducir los tiempos de búsqueda y reforzar la disciplina operativa.
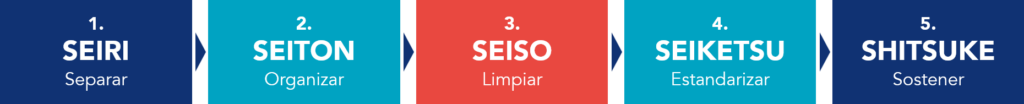
Figura 1 – Metodología 5S
Preparación previa y flujo de materiales
Se creó una estación de preparación previa junto a la salida del equipo. Las planchas, los kits de lavado y las referencias de color para el siguiente trabajo pasaron a prepararse durante la ejecución del trabajo en curso, lo que eliminó aproximadamente 4 minutos de parada por cambio. Además, la integración de los preajustes de tinta directamente desde la preimpresión eliminó la necesidad de configuración manual, con un ahorro adicional de cerca de 2 minutos por cambio. También se introdujo el sistema kanban para mejorar el flujo de materiales y reducir las interrupciones en la operación.
Mantenimiento preventivo y sostenibilidad de los resultados
Se reforzó el programa de mantenimiento preventivo para aumentar la fiabilidad del equipo y minimizar las paradas no planificadas. Para sostener las ganancias obtenidas, la ejecución se estructuró mediante ciclos PDCA y planes de acción 5W2H, con responsables y plazos definidos explícitamente, y el Heidelberg Performance Portal se utilizó como panel de seguimiento diario – con el OEE, el tiempo de cambio y los resultados por trabajo visibles para todo el equipo al inicio de cada turno.
La combinación de la resolución estructurada de problemas, la reducción de los tiempos de setup, la estandarización de procesos, la gestión visual y la implicación de los equipos permitió crear un sistema operativo más estable y predecible. Estas metodologías se utilizan con frecuencia en programas de transformación lean para aumentar la productividad, mejorar la utilización de los equipos y sostener los resultados a lo largo del tiempo.
Los resultados obtenidos con la implementación del programa de mejora continua
La implementación del sistema operativo lean generó resultados notables y medibles en múltiples indicadores de rendimiento, todos verificados y auditados a través del Heidelberg Performance Portal, en el periodo de diciembre de 2025 a marzo de 2026.
Resultados cuantitativos
- El OEE aumentó del 42,8% al 48,8% (+14%), alcanzando la meta de ≥48% en la semana 12, exclusivamente mediante la mejora de los procesos;
- El tiempo de setup se redujo de 23 a 17 minutos (−26%), recuperando +312 horas de producción al año; La productividad por turno creció un 13,7%, generando un impacto financiero anualizado de +1,69 M$ sin inversión adicional.
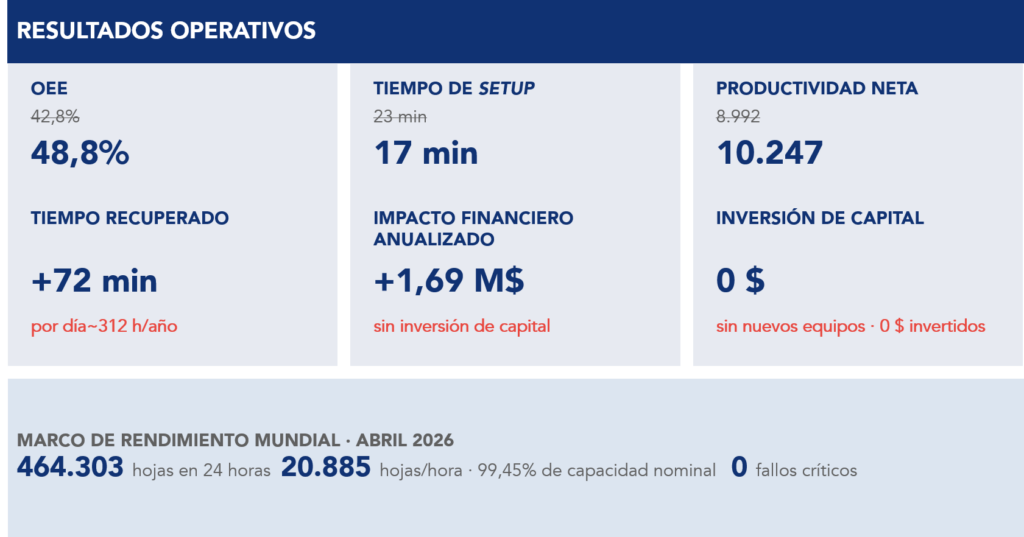
Figura 2 – Resultados operativos del programa de mejora
Resultados cualitativos
Más allá de los indicadores de rendimiento, el programa impulsó un cambio cultural significativo en el enfoque de la operación. Los problemas y los desperdicios pasaron a tratarse como oportunidades de análisis y mejora, incentivando a los operarios a identificarlas y comunicarlas de forma proactiva.
La participación activa del equipo operativo en el desarrollo de las soluciones, con implicación directa en el proceso de revisión y mejora, reforzó el compromiso individual con los resultados colectivos, consolidando una práctica de mejora continua sostenible y replicable en otras líneas de producción.
Un hito de rendimiento a nivel mundial
Heidelberg, fabricante de la Speedmaster XL 106 y entidad responsable de la certificación del rendimiento de estos equipos a nivel mundial, auditó en abril de 2026 un resultado excepcional alcanzado por Moquin Press. El equipo produjo 464.303 hojas en 24 horas, a una velocidad media de 20.885 hojas por hora, correspondiente al 99,45% de la capacidad nominal de la máquina, sin registro de fallos críticos. Aunque este resultado no constituía un objetivo directo del programa de mejora, fue la consecuencia directa de un sistema de producción estable, optimizado y controlado.
La excelencia operativa demostrada por Moquin Press es un ejemplo de lo que es posible alcanzar en la industria de la impresión y el embalaje.
Kaizen Institute ofrece soluciones especializadas para la industria de fabricación discreta, apoyando a las organizaciones en la eliminación de desperdicios, la estandarización de procesos y la construcción de una cultura de mejora continua sostenible.
Ver más sobre Operaciones de Fabricación
Encuentra más información sobre cómo mejorar esta área de negocio