
Fallstudie
Operational Excellence in der Druck- und Verpackungsindustrie: Die Lean-Fallstudie von Moquin Press
Ziele: Einführung eines operativen Lean-Systems, um Verschwendung zu beseitigen, Prozesse zu stabilisieren und die Anlageneffizienz ohne zusätzliche Kapitalinvestitionen zu maximieren


+14%
OEE
−26%
Rüstzeit
+1,69 Mio.$
Annualisierte Wirkung
Die Druck- und Verpackungsindustrie bewegt sich in einem zunehmend anspruchsvollen und wettbewerbsintensiven Umfeld. Die wachsende Nachfrage nach kleineren, vielfältigeren Aufträgen, kürzeren Durchlaufzeiten und einem höheren Maß an Individualisierung setzt die operative Effizienz und die Margen der Unternehmen ständig unter Druck. Vor diesem Hintergrund ist die Fähigkeit, die Leistung vorhandener Anlagen ohne zusätzliche Kapitalinvestitionen zu maximieren, zu einem entscheidenden Differenzierungsmerkmal im Wettbewerb geworden. Unternehmen, die in der Lage sind, Verschwendung zu beseitigen, Prozesse zu standardisieren und konstant nahe an der Nennkapazität ihrer Anlagen zu arbeiten, definieren die Leistungsstandards in der gesamten Branche neu.
Moquin Press und sein Engagement für Operational Excellence
Moquin Press ist ein familiengeführtes Druck- und Verpackungsunternehmen, das 1985 gegründet wurde und seinen Hauptsitz in Belmont, Kalifornien, hat. Mit rund 100 Mitarbeitenden und zwei Produktionsstandorten stellt es Verpackungen, Etiketten und Akzidenzdrucksachen her und beliefert Kunden aus den Bereichen Kosmetik, Lebensmittel, Getränke und verpackte Konsumgüter in ganz Nordamerika.
In über vier Jahrzehnten hat das Unternehmen eine Organisationskultur aufgebaut, die auf operativer Disziplin und kontinuierlicher Verbesserung beruht. Die Prinzipien der Lean-Fertigung sind in der gesamten Organisation verankert und ermöglichen es den Teams, Verschwendung zu erkennen, Prozesse zu standardisieren und die Leistung systematisch zu verbessern. Um diesen Ansatz zu unterstützen, investiert das Unternehmen mit strukturierten Schulungsprogrammen in die Entwicklung seiner Mitarbeitenden: Alle Führungskräfte sind als Six Sigma Yellow Belt zertifiziert und arbeiten derzeit auf die Zertifizierung als Lean Practitioner hin.
Auf dieser Grundlage entwickelte Moquin Press das Projekt, mit dem das Unternehmen seine produktivste Druckmaschine in ein stabiles Hochleistungssystem überführte und das ihm bei den KAIZEN™ Awards Nordamerika 2026 eine Auszeichnung in der Kategorie „Operational Breakthrough“ einbrachte.
Lassen Sie sich von den Erfolgsgeschichten hinter den KAIZEN™ Awards Nordamerika inspirieren
Potenzial im Offsetdruck
Der Druck war der Prozessschritt mit der größten Hebelwirkung in der Wertschöpfungskette: Seine Verbesserung würde den Durchsatz des gesamten Werks steigern. Das Unternehmen hatte bereits in eine technisch hochwertige Druckmaschine investiert und verfügte damit über eine starke Basis. Rund 57% der verfügbaren Kapazität der Druckmaschine waren noch ungenutzt – es gab also erheblichen Spielraum für Wachstum, ohne neue Anlagen zu kaufen. Der Auftragsmix brachte häufige Rüstwechsel mit sich, daher lagen die klarsten Verbesserungspotenziale darin, die Rüstzeiten zu verkürzen, den Prozess konstanter zu machen und Kurzstillstände zu reduzieren. Diese Veränderungen würden die Nennkapazität der Druckmaschine in tatsächliche Produktionsleistung umsetzen.
Ausgangspunkt: Kapazität, die freigesetzt werden kann
Im Dezember 2025 lag die Gesamtanlageneffektivität (OEE) der Druckmaschine bei 42,8%. Dieser Wert bildete die Ausgangsbasis für das Verbesserungsprogramm. Da mehr als die Hälfte der verfügbaren Kapazität noch ungenutzt war, hatte der Betrieb eine klare Chance, das technische Potenzial der Anlage in konstante Produktionsergebnisse umzusetzen. Das Schließen dieser Lücke würde die Wettbewerbsfähigkeit und Rentabilität unmittelbar stärken.
Rüsten: Der größte Zeithebel
Ein Rüstvorgang dauerte durchschnittlich 23 Minuten pro Auftrag. Bei rund 12 Rüstwechseln pro Tag in zwei 8-Stunden-Schichten bot das Rüsten die größte Chance, produktive Zeit zurückzugewinnen. Interne und externe Rüsttätigkeiten waren noch nicht getrennt und organisiert, was einen klaren Weg zur Prozessoptimierung eröffnete. Jede pro Rüstwechsel eingesparte Minute würde sich über den gesamten Tag summieren.
Standardisierung: Das Know-how der Maschinenbedienenden in gemeinsame Praxis überführen
Die Maschinenbedienenden hatten wertvolles praktisches Wissen aufgebaut, das jedoch noch nicht in einem dokumentierten Arbeitsstandard am Arbeitsplatz festgehalten war. Die Standardisierung dieser Praktiken würde die Ergebnisse über alle Schichten hinweg vereinheitlichen, den Betrieb unabhängiger von einzelnen Personen machen und dem Team helfen, Abweichungen frühzeitig zu erkennen.
Monitoring: Daten näher an den Shopfloor bringen
Die Leistungsverfolgung lief getrennt von der täglichen Betriebsroutine, und das Team verfügte über keine einheitliche, gemeinsam genutzte Datenquelle. Ein in die tägliche Arbeit integriertes Monitoring mit einer einzigen verbindlichen Datenquelle würde allen einen objektiven Echtzeit-Überblick über die Kennzahlen geben. Das würde evidenzbasierte Entscheidungen unterstützen und zeigen, welche Verbesserungsmaßnahmen wirken.
Wo steckt die Verschwendung in Ihren Abläufen?
Der Ansatz zur Transformation des Druckbetriebs
Um diesen Herausforderungen zu begegnen, wurde ein strukturiertes 90-Tage-Verbesserungsprogramm umgesetzt, das vom Drucksaal aus gesteuert wurde. Der Ansatz verband die Prinzipien der Lean-Fertigung mit disziplinierter Umsetzung und kontinuierlichem Monitoring über das Heidelberg Performance Portal – eine einzige, vom gesamten Team gemeinsam genutzte Datenquelle.
Auf Basis von Methoden der kontinuierlichen Verbesserung wie strukturierter Problemlösung, SMED, visuellem Management, Standardarbeit und PDCA-Zyklen trug das Programm dazu bei, Verschwendung zu beseitigen, Prozesse zu stabilisieren und die operative Leistung nachhaltig zu verbessern.
Das Projektteam bestand aus sechs Mitgliedern: einer Maschinenführerin bzw. einem Maschinenführer, einer zweiten Druckerin bzw. einem zweiten Drucker, der Produktionsleitung, der Werksleitung, der Produktionsplanung und der Qualitätsleitung. An der Druckmaschine fanden täglich 15-minütige Stand-up-Meetings statt. Jede Verbesserung wurde von der Maschinenbesatzung vorgeschlagen, in einer Schicht pilotiert und nach ihrer Validierung im gesamten Betrieb standardisiert – ohne Kapitalinvestitionen, ohne zusätzliches Personal und ohne Änderungen an externen Systemen.
Analyse und Priorisierung
Das Projekt begann mit einer Analysephase auf Basis der A3-Problemlösung, unterstützt durch eine Ishikawa-Analyse und die 5-Why-Methode, um die Grundursachen der Ineffizienzen zu ermitteln, darunter Kurzstillstände, lange Rüstzeiten und Prozessinkonsistenzen. Mit der GUT-Matrix (Gravity/Urgency/Tendency) wurden die Maßnahmen mit der größten Wirkung priorisiert. Parallel dazu wurde ein Audit der 7 Verschwendungsarten (Muda) durchgeführt, das Verluste durch Wartezeiten, unnötige Bewegungen, Überbearbeitung und Fehler im gesamten Produktionszyklus aufzeigte.
SMED-Studie und Trennung der Tätigkeiten
Es wurde eine SMED-Studie durchgeführt, bei der zwei vollständige Rüstwechsel per Video aufgezeichnet und zeitlich erfasst wurden. Die Analyse ergab 11 Tätigkeiten, die vom internen Rüsten bei stehender Druckmaschine in externes Rüsten bei laufender Druckmaschine überführt werden konnten, insbesondere die Bereitstellung der Druckplatten, die Voreinstellung der Farbzonen und die Vorbereitung der Waschsets. Anschließend wurden die Rüstabläufe standardisiert und optimiert, was die Effizienz und Wiederholbarkeit der Rüstwechsel deutlich verbesserte.
Entdecken Sie die SMED-Methode und steigern Sie die Produktivität
Standardisierung und visuelles Management
Es wurde ein farbcodierter, laminierter visueller Arbeitsstandard entwickelt und am Leitstand der Druckmaschine angebracht. Von da an folgte jeder Rüstwechsel unabhängig von der bedienenden Person derselben Abfolge von 14 Schritten. Zusätzlich wurde die 5S-Methode angewendet, um den Arbeitsplatz zu organisieren, Suchzeiten zu verkürzen und die operative Disziplin zu stärken.
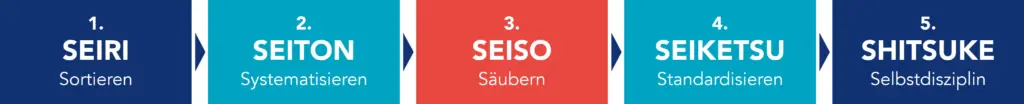
Abbildung 1 – 5S-Methode
Vorkommissionierung und Materialfluss
Neben dem Ausleger der Druckmaschine wurde ein Vorkommissionierplatz eingerichtet. Druckplatten, Waschsets und Farbvorgaben für den nächsten Auftrag wurden nun während des laufenden Auftrags bereitgestellt, wodurch pro Rüstwechsel rund 4 Minuten Stillstandszeit entfielen. Zudem machte die Übernahme der Farbzonenvoreinstellungen direkt aus der Druckvorstufe das manuelle Neueinstellen überflüssig und sparte pro Rüstwechsel weitere rund 2 Minuten. Außerdem wurde ein Kanban-System eingeführt, um den Materialfluss zu verbessern und Unterbrechungen im Betrieb zu reduzieren.
Vorbeugende Instandhaltung und Sicherung der Ergebnisse
Das Programm zur vorbeugenden Instandhaltung wurde ausgebaut, um die Anlagenzuverlässigkeit zu erhöhen und ungeplante Stillstandszeiten zu minimieren. Um die erzielten Verbesserungen zu sichern, wurde die Umsetzung auf PDCA-Zyklen und Maßnahmenpläne nach der 5W2H-Methode mit klar festgelegten Verantwortlichkeiten und Fristen ausgerichtet. Das Heidelberg Performance Portal diente als tägliches Scoreboard – OEE, Rüstzeit und Ergebnisse je Auftrag waren zu Beginn jeder Schicht für das gesamte Team sichtbar.
Die Kombination aus strukturierter Problemlösung, Verkürzung der Rüstzeit, Prozessstandardisierung, visuellem Management und Engagement des Teams schuf ein stabileres und besser planbares operatives System. Diese Methoden werden häufig in Lean-Transformationsprogrammen eingesetzt, um die Produktivität zu steigern, die Anlagenauslastung zu verbessern und Ergebnisse dauerhaft zu sichern.
Durch das Programm zur kontinuierlichen Verbesserung erzielte Ergebnisse
Die Einführung des operativen Lean-Systems führte zu deutlichen, messbaren Ergebnissen bei mehreren Leistungskennzahlen – alle im Zeitraum von Dezember 2025 bis März 2026 über das Heidelberg Performance Portal verifiziert und auditiert.
Quantitative Ergebnisse
- Die OEE stieg von 42,8% auf 48,8% (+14%) und erreichte allein durch Prozessverbesserungen in Woche 12 das Ziel von ≥48%.
- Die Rüstzeit sank von 23 auf 17 Minuten (−26%), wodurch +312 Stunden Maschinenzeit pro Jahr zurückgewonnen wurden.
- Die Produktivität pro Schicht stieg um 13,7%, was eine annualisierte Umsatzwirkung von +1,69 Mio.$ ohne Investitionsausgaben ergab.
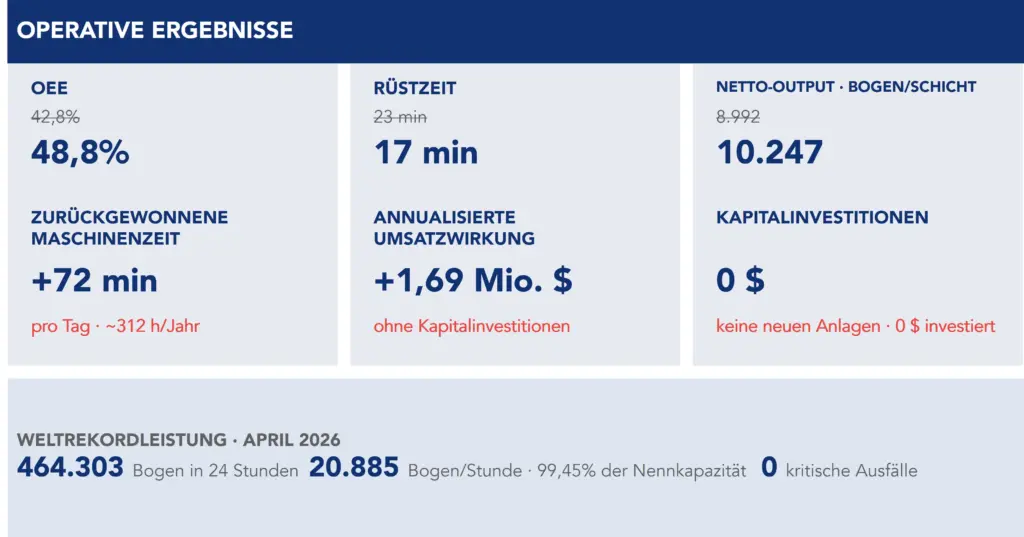
Abbildung 2 – Operative Ergebnisse des Verbesserungsprogramms
Qualitative Ergebnisse
Über die Leistungskennzahlen hinaus bewirkte das Programm einen deutlichen kulturellen Wandel in der Herangehensweise an den Betrieb. Probleme und Verschwendung wurden nun als Chancen für Analyse und Verbesserung betrachtet, was die Maschinenbedienenden ermutigte, sie proaktiv zu erkennen und zu melden.
Die aktive Beteiligung der Maschinenbesatzung an der Entwicklung von Lösungen – mit direkter Einbindung in den Überprüfungs- und Verbesserungsprozess – stärkte das individuelle Engagement für gemeinsame Ergebnisse und etablierte eine nachhaltige Praxis der kontinuierlichen Verbesserung, die auf andere Produktionslinien übertragen werden kann.
Ein weltweiter Leistungsmeilenstein
Im April 2026 auditierte Heidelberg – Hersteller der Speedmaster XL 106 und weltweit für die Zertifizierung der Leistung dieser Maschine zuständig – ein von Moquin Press erzieltes außergewöhnliches Ergebnis. Das Team produzierte 464.303 Bogen in 24 Stunden bei einer Durchschnittsgeschwindigkeit von 20.885 Bogen pro Stunde – das entspricht 99,45% der Nennkapazität der Druckmaschine –, ohne dass kritische Ausfälle verzeichnet wurden. Auch wenn dieses Ergebnis kein direktes Ziel des Verbesserungsprogramms war, ging es unmittelbar aus einem stabilen, optimierten und kontrollierten Produktionssystem hervor.
Die Operational Excellence von Moquin Press ist ein Beispiel dafür, was in der Druck- und Verpackungsindustrie möglich ist.
Das Kaizen Institute bietet spezialisierte Lösungen für die diskrete Fertigung und unterstützt Unternehmen dabei, Verschwendung zu beseitigen, Prozesse zu standardisieren und eine nachhaltige Kultur der kontinuierlichen Verbesserung aufzubauen.
Mehr zu Fertigungsbetrieb
Erfahren Sie mehr über die Verbesserung dieses Geschäftsbereichs