Artículo
OEE en la industria de automoción: cómo calcular y mejorar la eficiencia de los equipos


En la industria de la automoción, las oscilaciones mínimas en la disponibilidad, la velocidad o la calidad pueden tener un impacto sustancial en la capacidad de una línea de producción. La aparición de averías, aunque sean breves, secuencias de microparadas, reducciones de velocidad o aumentos en el número de piezas rechazadas pueden parecer sucesos aislados. Sin embargo, cuando son recurrentes a lo largo de los turnos, suponen una pérdida considerable de productividad.
El OEE (Overall Equipment Effectiveness) es uno de los principales indicadores utilizados para hacer visibles esas pérdidas. La combinación de las variables «Disponibilidad», «Rendimiento» y «Calidad», permite evaluar de forma eficaz la proporción del tiempo de producción que se convierte en producto conforme, de acuerdo con la velocidad prevista y sin interrupciones.
Más que un valor porcentual, el OEE es una herramienta de diagnóstico. Cuando se utiliza de forma consistente, permite identificar dónde se concentran las pérdidas, definir prioridades de mejora y hacer el seguimiento del impacto de las acciones implementadas.
En un sector en el que con frecuencia existen equipos interdependientes, ciclos cortos, volúmenes elevados y requisitos rigurosos de calidad, este análisis es particularmente relevante, sobre todo en un contexto de transformación de la industria de la automoción.
¿Qué es el OEE y por qué es un indicador importante en la industria de la automoción?
El Overall Equipment Effectiveness mide la eficiencia global de una máquina, equipo, línea o proceso de producción, considerando tres dimensiones fundamentales: cuánto tiempo estuvo disponible para producir, a qué velocidad produjo y cuánto de lo que produjo cumplió los requisitos de calidad.
En otras palabras, el OEE ayuda a responder a una cuestión esencial: ¿cuánto del tiempo de producción disponible se transformó realmente en producción conforme y al ritmo esperado?
Es precisamente esta visión la que hace que el indicador del OEE sea tan relevante para la productividad industrial. Un equipo puede estar aparentemente funcionando durante gran parte del turno y, aun así, presentar pérdidas significativas debido a pequeñas paradas, a una velocidad inferior a la prevista o a defectos.
Limitarse a observar el tiempo de funcionamiento de la máquina no permite identificar estas diferencias.
¿Sabes dónde se esconden las pérdidas de tus líneas de producción?
¿Qué mide el OEE?
El cálculo del OEE puede entenderse como la reducción progresiva del tiempo inicialmente disponible para la producción. A partir del horario total, algunos periodos pueden excluirse del tiempo de apertura, según las reglas definidas por la organización, como pausas o paradas planificadas. Sin embargo, en una lógica de mejora continua, cuanto más amplio sea el periodo considerado como tiempo de apertura, mayor será la visibilidad sobre las pérdidas y, en consecuencia, sobre las oportunidades de mejora, incluidas las asociadas a las paradas planificadas.
Durante el tiempo de apertura, surgen, después, diferentes tipos de pérdidas.
Las pérdidas de disponibilidad de los equipos reducen el tiempo durante el cual estos pueden producir de forma efectiva. Las pérdidas de rendimiento reducen la producción posible en ese periodo. Por último, las pérdidas de calidad corresponden al tiempo dedicado a la producción de unidades no conformes.
El resultado final es el tiempo efectivo, es decir, la parte del tiempo dedicada a la producción de valor añadido.
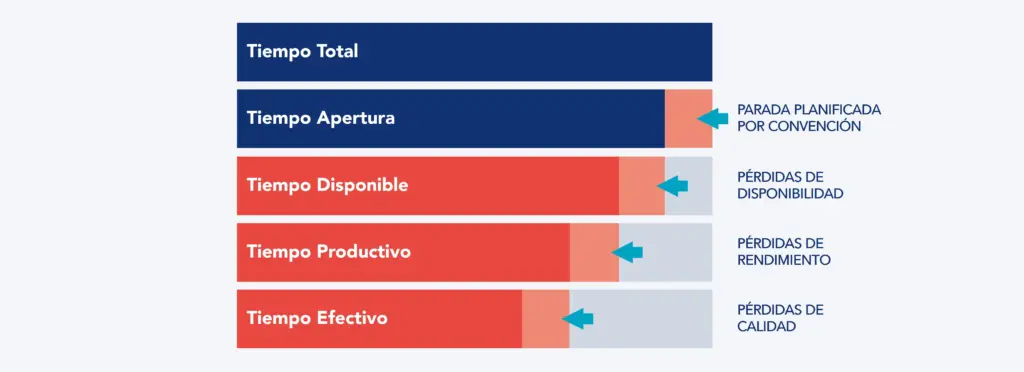
Figura 1 – Desglose del tiempo en el cálculo del OEE: del tiempo total al tiempo efectivo
Este desglose es importante porque dos equipos pueden presentar exactamente el mismo OEE, pero por razones totalmente diferentes. En un caso, la causa principal puede ser la indisponibilidad derivada de averías. En otro caso, el problema puede estar sobre todo en pérdidas de velocidad o en defectos.
¿Cuáles son los tres componentes del OEE?
El OEE resulta de la combinación de tres componentes, cada uno asociado a un tipo de pérdida:
- Disponibilidad: mide cuánto del tiempo de apertura quedó efectivamente disponible para la producción;
- Rendimiento: mide si el equipo produjo al ritmo o en el tiempo de ciclo esperado durante el periodo en que estuvo disponible;
- Calidad: mide la proporción de la producción que corresponde a piezas conformes.
El resultado global depende de los tres factores.
Fórmula de cálculo del OEE: Disponibilidad × Rendimiento × Calidad
La fórmula de cálculo del OEE es:
OEE = Disponibilidad × Rendimiento × Calidad
Los tres valores deben expresarse como fracciones decimales antes de la multiplicación. Aunque la fórmula sea sencilla, la calidad del indicador depende de una definición rigurosa de los tiempos, de las pérdidas y de los criterios de recopilación de datos.
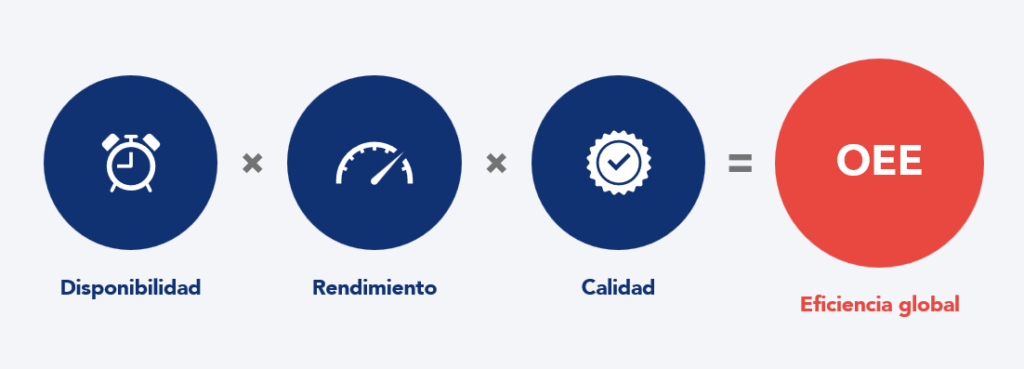
Figura 2 – Fórmula de cálculo del OEE
Cómo calcular la disponibilidad
La disponibilidad compara el tiempo disponible con el tiempo de apertura:
Disponibilidad = Tiempo Disponible ÷ Tiempo de Apertura
El tiempo de apertura representa el tiempo de producción planificado para el equipo, de acuerdo con las reglas definidas por la organización.
Al tiempo de apertura se le restan las pérdidas de disponibilidad, como, por ejemplo:
- Averías;
- Reparaciones;
- Setups y cambios de producto o referencia;
- Ajustes;
- Determinadas operaciones de mantenimiento e intervenciones técnicas;
- Arranques y paradas que impidan la producción.
El resultado es el tiempo durante el cual el equipo estuvo efectivamente disponible para producir.
Cómo calcular el rendimiento
Estar disponible no significa necesariamente producir al ritmo esperado.
El rendimiento, también denominado a menudo performance, evalúa esta segunda dimensión.
Una forma de calcularlo es:
Rendimiento = Tiempo Productivo ÷ Tiempo Disponible
El tiempo productivo puede determinarse en función de la cantidad producida y del tiempo de ciclo ideal:
Tiempo Productivo = Número total de piezas × Tiempo de ciclo
Por lo tanto:
Rendimiento = (Número total de piezas × Tiempo de ciclo) ÷ Tiempo Disponible
Las pérdidas de rendimiento incluyen situaciones como:
- Microparadas;
- Pequeñas interrupciones;
- Reducción de velocidad;
- Funcionamiento por debajo de la cadencia definida;
- Ciclos superiores al tiempo de ciclo de referencia;
- Tiempos de espera breves que no se registran como paradas de disponibilidad.
Esta distinción es particularmente importante en procesos de automoción de elevado volumen. Pequeñas pérdidas que se repiten cientos de veces a lo largo del turno pueden suponer una reducción significativa de la capacidad, aunque no se produzca ninguna avería importante.
Cómo calcular la calidad
La calidad mide la proporción de la producción que da lugar a piezas conformes.
Puede expresarse mediante la relación entre tiempo efectivo y tiempo productivo:
Calidad = Tiempo Efectivo ÷ Tiempo Productivo
Considerando el número de piezas conformes:
Calidad = (Número de piezas conformes × Tiempo de ciclo) ÷ Tiempo Productivo
Cuando se utiliza el mismo tiempo de ciclo para todas las unidades, esta expresión corresponde, en la práctica, a la relación entre las piezas conformes y las producidas.
Las pérdidas de calidad incluyen, entre otras:
- Chatarra;
- Rechazos;
- Defectos;
- Retrabajo;
- Piezas producidas en condiciones de arranque inestables o tras cambios de referencia.
Por lo tanto, una máquina puede presentar elevados niveles de disponibilidad y rendimiento y, aun así, tener un OEE reducido si una parte significativa de la producción no cumple los requisitos de calidad.
Cómo calcular el OEE final
Una vez calculados los tres factores, basta con multiplicarlos:
OEE = Disponibilidad × Rendimiento × Calidad
Esta multiplicación pone de manifiesto el efecto acumulado de las pérdidas. Por ejemplo, tres indicadores elevados individualmente no producen necesariamente un OEE igualmente elevado. Una disponibilidad del 90%, un rendimiento del 90% y una calidad del 90% dan como resultado un OEE de aproximadamente el 73%.
El objetivo no debe ser, por tanto, analizar cada indicador de forma aislada, sino comprender cómo se acumulan las diferentes pérdidas a lo largo del proceso.
Ejemplo de cálculo del OEE paso a paso
Consideremos un equipo con un turno de ocho horas.
La duración total del turno es de 480 minutos. Si se excluyen 30 minutos destinados a comidas o descansos, según lo establecido, el tiempo de apertura es de 450 minutos.
Durante ese periodo se registran diferentes pérdidas.
Cálculo de la disponibilidad
A lo largo del turno se produjeron, por ejemplo:
- Una avería de 15 minutos;
- Un setup de 60 minutos;
- Una segunda avería de 20 minutos;
- Un periodo de 10 minutos asociado al final del turno.
En total, estos sucesos representan 105 minutos.
Tiempo Disponible = 450 – 105 = 345 minutos
La disponibilidad es:
Disponibilidad = 345 ÷ 450 = 76,7%
Cálculo del rendimiento
Durante los 345 minutos disponibles, se produjeron 1.000 piezas.
Considerando un tiempo de ciclo de referencia de 20 segundos por pieza:
Tiempo Productivo = 1.000 × 20 segundos = 20.000 segundos
El rendimiento será entonces:
Rendimiento = 20.000 ÷ (345 × 60) = 96,6%
Aunque el equipo estuvo disponible durante 345 minutos, se produjeron pequeñas pérdidas de rendimiento que impidieron que todo ese tiempo se aprovechara a la velocidad de referencia.
Cálculo de la calidad
De las 1.000 piezas producidas, 55 presentan defectos. Hay, por lo tanto, 945 piezas conformes.
El tiempo correspondiente a la producción conforme es:
945 × 20 segundos = 18.900 segundos
La calidad será:
Calidad = 18.900 ÷ 20.000 = 94,5%
Cálculo del OEE
Con los tres componentes calculados:
- Disponibilidad = 76,7%;
- Rendimiento = 96,6%;
- Calidad = 94,5%.
Tenemos:
OEE = 0,767 × 0,966 × 0,945 ≈ 70%
También existe una forma equivalente de llegar directamente al mismo resultado:
OEE = (Número de piezas conformes × Tiempo de ciclo) ÷ Tiempo de Apertura
En este ejemplo:
OEE = (945 × 20) ÷ (450 × 60) = 70%
La ventaja de desglosar el indicador en disponibilidad, rendimiento y calidad es que permite identificar de dónde proceden las pérdidas y, por consiguiente, dónde concentrar las medidas de mejora.
Las seis grandes pérdidas del OEE
Una forma habitual de estructurar el análisis del OEE es mediante las seis grandes pérdidas, agrupadas según los tres componentes del indicador:
- Disponibilidad
- Paradas no planificadas, como fallos y averías de los equipos;
- Paradas planificadas, como setups, cambios de referencia y ajustes.
- Rendimiento
- Pequeñas paradas y microparadas, que interrumpen repetidamente el proceso;
- Ciclos lentos, cuando el equipo opera por debajo de la velocidad o del tiempo de ciclo de referencia.
- Calidad
- Rechazos durante la producción, asociados a defectos, chatarra o retrabajo;
- Rechazos en el arranque, relacionados con la estabilización del proceso tras un arranque, cambio o ajuste.
Esta clasificación permite pasar de un indicador agregado a una visión operativa de las pérdidas. En lugar de concluir solo que, por ejemplo, el OEE es del 70%, el equipo consigue entender dónde se perdió el potencial restante: en averías, setups, microparadas, reducción de velocidad, defectos o pérdidas de arranque. Es este desglose el que hace que el OEE resulte realmente útil para la mejora continua, ya que ayuda a identificar qué pérdidas deben abordarse en primer lugar.
Reduce las pérdidas y aumenta la capacidad productiva en la industria de la automoción
Cómo monitorizar el OEE e identificar las causas de las pérdidas
Un sistema de monitorización del OEE debe hacer algo más que presentar un porcentaje en un dashboard. Su principal objetivo debe ser proporcionar información lo suficientemente detallada para desencadenar acciones.
Recopilación de datos del OEE
Una recopilación de datos eficaz requiere normas claras.
Los equipos deben saber, por ejemplo, cuándo empieza y termina una parada, cómo clasificar los diferentes tipos de pérdida, cuál es el tiempo de ciclo de referencia y cuáles son las reglas utilizadas para determinar el tiempo de apertura.
Sin esta estandarización, dos turnos o dos fábricas pueden calcular el mismo indicador de maneras diferentes.
El primer requisito de un sistema de OEE robusto es, por lo tanto, la coherencia de la información.
Monitorización de las paradas y downtime
La monitorización de paradas debe permitir analizar tanto el downtime no planificado como las diferentes causas de indisponibilidad.
No basta con conocer el número total de minutos parados. Es importante distinguir entre averías, setups, esperas, ajustes, falta de materiales y otros sucesos relevantes para el proceso.
También es útil analizar simultáneamente la duración y la frecuencia.
Una pérdida rara, pero prolongada, y una pérdida corta que se produce decenas de veces por turno pueden representar tiempos totales similares, pero exigen soluciones diferentes.
OEE en tiempo real
La monitorización del OEE en tiempo real puede acelerar la identificación de desviaciones y permitir una reacción más rápida por parte de los equipos.
Sin embargo, digitalizar la recopilación de datos, o incluso recurrir a la IA en la industria de la automoción para analizar patrones de parada, no elimina la necesidad de normas.
Un sistema automático puede registrar con gran precisión cuándo se para una máquina, pero sigue siendo necesario determinar correctamente la causa de la parada y garantizar que esa clasificación sea útil para la gestión.
El valor de la monitorización en tiempo real no está solo en obtener datos más rápidamente, sino en hacer visibles los problemas en el momento en que aún es posible actuar sobre ellos.
Del valor del OEE al análisis de las causas
El OEE debe utilizarse como punto de partida para la resolución de problemas, y no como un fin en sí mismo.
Una vez identificada una pérdida relevante, el equipo debe buscar su causa raíz y definir contramedidas.
Este análisis puede integrarse en las rutinas de gestión diaria, utilizando datos del turno para identificar desviaciones, priorizar problemas y hacer el seguimiento de las acciones de mejora. Los problemas más sencillos pueden resolverse en estas rutinas diarias, mientras que los más complejos, con varias causas posibles o que implican diferentes áreas, deben analizarse en workshops multidisciplinares.
Cómo mejorar el OEE en la industria de la automoción
Mejorar el OEE significa actuar sobre las pérdidas que limitan la utilización efectiva de la capacidad existente.
La prioridad debe definirse en función de hechos: cuáles son las pérdidas más relevantes, dónde se producen y cuáles tienen mayor impacto en el flujo productivo.
Reducir las averías y las paradas no planificadas
Cuando las averías representan una parte relevante de las pérdidas de disponibilidad, es necesario actuar tanto en la prevención como en la resolución de las causas recurrentes.
Las prácticas de mantenimiento autónomo y planificado pueden contribuir a aumentar la estabilidad del equipo, mientras que la resolución estructurada de problemas ayuda a eliminar fallos recurrentes.
El objetivo no es solo reparar más rápidamente, sino también reducir la probabilidad de recurrencia.
Reducir tiempos de setup y de cambio
En entornos con elevada variedad de referencias, el tiempo de cambio puede consumir una parte significativa del tiempo disponible.
Metodologías como el SMED (Single-Minute Exchange of Die) ayudan a analizar detalladamente cada actividad del setup, separar tareas internas y externas, simplificar operaciones y reducir el tiempo necesario para realizar el cambio.
La reducción de los tiempos de cambio aumenta la flexibilidad y libera más capacidad para la producción.
Eliminar las microparadas y las pérdidas de velocidad
Las microparadas tienden a ser menos visibles que las averías, pero pueden representar una pérdida acumulada significativa.
Es importante identificar patrones: en qué estación se producen, en qué producto, con qué frecuencia y por qué causas.
La estandarización del trabajo, la mejora de los equipos y la eliminación de las causas recurrentes pueden ayudar a aproximar el ciclo real al tiempo de ciclo esperado.
Reducir los defectos y el retrabajo
La calidad debe construirse en el proceso y no solo verificarse al final.
Unos estándares claros, los mecanismos de prevención de errores, detección precoz de anomalías y resolución estructurada de las causas de los defectos ayudan a reducir las pérdidas de calidad.
Desde la perspectiva del OEE, cada unidad rechazada representa tiempo productivo que no se ha convertido en producto conforme.
Mejorar los cuellos de botella y aumentar la capacidad de producción
No todos los equipos tienen el mismo impacto en el rendimiento global de la fábrica.
Mejorar el OEE de una máquina con capacidad excedente puede producir poco efecto en el output total. Por el contrario, eliminar pérdidas en los cuellos de botella de producción (bottlenecks) puede traducirse directamente en una mayor capacidad de producción.
Por esa razón, el análisis del OEE debe encuadrarse en el flujo global de producción, como parte de una estrategia más amplia de optimización de la fabricación discreta.
La pregunta no debe ser solo «¿dónde hay un OEE bajo?», sino también «¿qué pérdidas están limitando la capacidad del proceso y el servicio al cliente?»
Buenas prácticas de OEE: cómo implementar y mejorar el indicador
La implementación del OEE, para ser eficaz, requiere algo más que instalar un sistema de medición.
Es importante empezar con definiciones comunes de tiempo de apertura, paradas, microparadas, producción conforme y tiempos de ciclo. Las categorías de pérdida deben ser lo suficientemente detalladas para respaldar el análisis, pero lo bastante sencillas para que los equipos las utilicen de forma consistente.
También es recomendable concentrar inicialmente el análisis en los procesos y equipos críticos. Los datos deben, después, formar parte de las rutinas de gestión. El análisis diario de las principales pérdidas permite transformar el OEE en un mecanismo de mejora continua: identificar el gap, comprender la causa, definir una acción, verificar el resultado y actualizar los estándares cuando sea necesario. Otro principio importante es evitar convertir el OEE en un objetivo aislado. Aumentar artificialmente el indicador mediante la modificación de las convenciones de cálculo no genera más productividad. El objetivo es utilizar el indicador para mejorar el rendimiento del sistema productivo.
Implementa el OEE de forma coherente y conviértelo en una mejora continua
OEE en la industria de la automoción: de la medición a la mejora continua
El verdadero valor del OEE no está en el porcentaje presentado al final del cálculo. Está en la capacidad de hacer visibles las pérdidas que impiden que un equipo o una línea convierta el tiempo disponible en producción conforme.
Al descomponer el resultado en disponibilidad, rendimiento y calidad, los equipos consiguen distinguir problemas muy diferentes que, de otro modo, quedarían ocultos en un único indicador de productividad.
En la industria de la automoción, esta visibilidad permite actuar de forma estructurada sobre averías, setups, microparadas, pérdidas de velocidad, defectos y otras fuentes de desperdicio.
En Kaizen Institute, este enfoque integra una recogida de datos consistente con la gestión diaria, la resolución estructurada de problemas y la mejora continua. Así, el OEE deja de ser solo un indicador de reporting y se transforma en acciones concretas sobre las principales pérdidas del proceso, con impacto directo en el rendimiento de las operaciones.
El principio es sencillo: medir para comprender las pérdidas, comprender para definir prioridades y mejorar para convertir una mayor parte del tiempo disponible en valor añadido. Es también en esta lógica en la que se basa el enfoque de Kaizen Institute en la consultoría para la industria de la automoción: utilizar la medición como punto de partida para una mejora continua, que se refleje en resultados concretos en el día a día de las operaciones.
¿Todavía tienes alguna duda sobre el OEE?
¿Cuál debe ser el valor de OEE de referencia para una fábrica?
No existe un valor universal adecuado para todos los procesos. Más importante que comparar el OEE con un benchmark genérico es garantizar que el cálculo sea consistente a lo largo del tiempo y utilizar la evolución del indicador para identificar pérdidas y hacer el seguimiento de las mejoras.
¿Tiene sentido comparar el OEE entre diferentes líneas o fábricas?
Sí, pero solo cuando las reglas de cálculo son equivalentes. Las diferencias en la definición del tiempo de apertura, en la clasificación de las paradas o en el tiempo de ciclo de referencia pueden hacer que la comparación sea poco fiable. Antes de comparar resultados, es esencial estandarizar los criterios de medición.
¿Qué tecnologías pueden utilizarse para medir el OEE?
El OEE puede calcularse a partir de registros manuales, sistemas MES (Manufacturing Execution System), datos de PLCs (Programmable Logic Controllers) y sensores conectados a los equipos, o plataformas específicas de monitorización. Cuanto mayor sea el nivel de automatización, mayor tiende a ser la rapidez y la granularidad de los datos. Sin embargo, la tecnología solo aporta valor cuando existen criterios claros para clasificar paradas, definir tiempos de ciclo e interpretar correctamente las causas de las pérdidas.
Ver más sobre Automoción
Encuentra más información sobre transformación en este sector