Caso de Estudio
Lograr la excelencia operacional en la fabricación por extrusión de aluminio
Objetivos: reducir las paradas y el desperdicio en extrusión, embalaje, planificación y logística, y crear una Cultura KAIZEN™ en toda la planta, apoyada en la gestión diaria y el trabajo estandarizado


+800.000 €
Ahorro
-40%
Stock en curso (work-in-progress)
-30%
Paradas en el proceso de extrusión
La empresa y su posición en el sector del aluminio
Desde su fundación en 1970, la empresa se ha convertido en un gran fabricante de extrusión de aluminio, que suministra perfiles de aluminio a los sectores de la construcción, la industria y la arquitectura en mercados nacionales e internacionales. La organización emplea a más de 600 personas y genera más de 120 millones de euros de facturación anual, combinando operaciones de extrusión, corte, mecanizado y embalaje, apoyadas por una estructura interna de logística y expedición.
Oportunidades identificadas en toda la operación
Un diagnóstico inicial de la planta identificó varias oportunidades de mejora en extrusión, embalaje, planificación, distribución en planta y logística interna:
Ineficiencias y paradas en la extrusión
El proceso de extrusión presentaba paradas e ineficiencias recurrentes, lo que limitaba la disponibilidad global de los equipos y restringía la capacidad de producción.
Elevado trabajo en curso y espacio limitado
El inventario de producto en curso era elevado en todas las secciones y las limitaciones de espacio restringían la posibilidad de introducir nuevos equipos de producción. El aumento del trabajo en curso llevó a la empresa a plantearse una inversión a gran escala en un almacén automático.
Integración limitada entre operaciones
Las operaciones no estaban bien integradas entre sí y la planificación seguía una lógica push en lugar de una lógica pull alineada con la demanda real.
Capacidad de envasado variable
La sección de embalaje tenía una capacidad limitada y variable, con equipos que funcionaban por debajo de su eficiencia potencial y con desperdicio (muda) presente en una plantilla de más de 120 operarios de envasado.
Ausencia de una cultura estructurada de mejora continua
Antes del proyecto, la organización aún no había establecido una Cultura KAIZEN™ estructurada, lo que limitaba su capacidad para mantener las mejoras una vez implementadas.
Convierte las paradas y el desperdicio en ahorro en toda tu empresa
El enfoque para transformar la operación
Extrusión
Las medidas incluyeron cuadros de indicadores y de comunicación en los cambios de turno, reuniones semanales de coordinación entre producción y mantenimiento, cuadros de mando diarios y mensuales de paradas, la implantación de las 5S y el desarrollo de estándares que abarcan parámetros de trabajo, rutinas de inspección, limpieza y mantenimiento básico, y protocolos de reacción ante problemas. Los workshops de mejora dieron lugar a más de 100 acciones de mejora, junto con un nuevo plan semanal de mantenimiento autónomo.
Embalaje
Para garantizar un suministro constante de materiales de embalaje a la línea, se asignó a la zona un operario logístico dedicado. La gestión del día a día se reforzó mediante reuniones diarias de equipo, mientras que el flujo de producto terminado se suavizó con la nivelación de cajas y soportes de paletizados hechos a medida. El propio puesto de trabajo se reorganizó en torno a las 5S, con zonas estructuradas de supermercado y consumibles, y todo el conjunto se apoyó en una nueva base de datos de planes de embalaje.
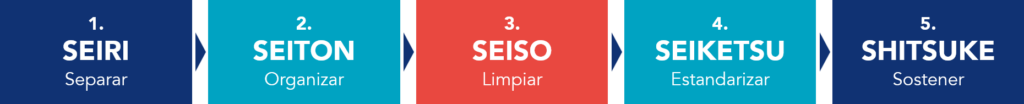
Figura 1 – Definición de las 5S
Planificación
La capacidad de envasado se ajustó a los picos de producto en curso, recurriendo a la subcontratación durante las sobrecargas. Un cuadro de mando diario, reuniones semanales con el departamento comercial, la revisión sistemática del stock de extrusión y las evaluaciones de capacidad por sección mejoraron la precisión de la planificación.
Logística interna y expedición
Las solicitudes de cestas se centralizaron según los niveles de planificación, los conductores utilizaron terminales portátiles (PDA) para el seguimiento en tiempo real de la ubicación del material, se introdujeron intercambios nocturnos de camiones para garantizar las ventanas de expedición; y una app móvil sustituyó a las solicitudes de cestas por teléfono y en persona.
Layout y flujo
Los equipos de film estirable se reubicaron más cerca del lacado vertical, se eliminó un contenedor de stock de film estirable y se integró el paletizado en la línea de lacado vertical, como parte de un rediseño más amplio de las zonas de corte, mecanizado y extrusión.
Gobernanza del proyecto y cultura
Una rutina semanal de kamishibai evaluaba el cumplimiento de los estándares; indicadores visuales hacían seguimiento de los beneficios diarios; los equipos recibieron formación en herramientas de mejora continua; y la planificación de KAIZEN™ Diario y Líderes KAIZEN™, junto con el sistema pull y la secuenciación entre operaciones, se desplegó con seguimientos visuales semanales.
Descubre nuestros servicios de consultoría en operaciones de fabricación
Resultados obtenidos con el proyecto
Resultados cuantitativos
- Se generaron ahorros de más de 800.000 € a través del proyecto;
- Las paradas de extrusión se redujeron hasta un 30%, mejorando la disponibilidad en torno a un 3%; en determinados equipos, las reducciones alcanzaron el 55%, mejorando la disponibilidad en torno a un 5%;
- El stock en curso (work-in-progress) se redujo de unas 550 t a 400 t, una disminución de aproximadamente el 40%;
- El valor del inventario inmovilizado se redujo de unos 1.400.000 € a 1.000.000 €, un ahorro de aproximadamente 400.000 €;
- La cobertura media de stock se redujo de 7 días a 5 días.
Resultados cualitativos
El proyecto reforzó el control de los procesos mediante nuevas métricas, estándares y evaluaciones de capacidad, e impulsó un cambio físico, procedimental y de comportamiento en toda la planta. El compromiso de la alta dirección se mantuvo fuerte durante todo el proceso; los equipos recibieron formación en herramientas de mejora continua y la percepción del desperdicio por parte de la organización mejoró de forma generalizada. Las prácticas de KAIZEN™ Diario, 5S y gestión visual, establecidas primero en las áreas piloto, se identificaron como una base que la organización prevé extender al resto de áreas de la planta.
La consultoría de operaciones de fabricación de Kaizen Institute trabaja con plantas de fabricación precisamente en esta combinación, tratando la solución técnica y el hábito de gestión diaria que la rodea como un único proyecto en lugar de dos. Las plantas que mantienen sus logros suelen ser las que construyen una cultura de KAIZEN™ Diario.
Respetamos los acuerdos de confidencialidad de nuestros clientes. Aunque hemos cambiado u omitido nombres, los resultados son reales.
Ver más sobre Operaciones de Fabricación
Encuentra más información sobre cómo mejorar esta área de negocio
Ver más sobre Productos de Consumo
Encuentra más información sobre transformación en este sector