Artikel
Hoe je afval en herbewerking in productie vermindert


Afval en herwerk betekenen aanzienlijke verliezen in de productieprocessen, met directe gevolgen voor kosten, productiviteit, capaciteitsverbruik en de uiteindelijke kwaliteit die aan de klant wordt geleverd. Naast materiaalverspilling kunnen deze problemen leiden tot extra menselijke en energiebronnen, onterechte machineuitval, vertragingen en een toegenomen operationele complexiteit.
Het verminderen van dergelijke verliezen vereist maatregelen die verder gaan dan het corrigeren van defecten nadat ze zijn ontstaan. Het wordt essentieel om de oorzaak van de problemen te identificeren, hun impact te beoordelen, hun onderliggende oorzaken te begrijpen en in te grijpen in de processen om herhaling te voorkomen.
Het hanteren van een gestructureerde aanpak van continue verbetering maakt het mogelijk variabiliteit te verminderen, de processtabiliteit te versterken en de productieopbrengst duurzaam te verbeteren.
In dit artikel analyseren we de belangrijkste oorzaken van productieafval en herwerking, de belangrijkste indicatoren voor het meten daarvan, en de methodologieën die helpen deze productieverliezen te verminderen.
Wat betekent afval en herbewerking in productie?
Afval en herbewerking zijn twee vormen van verlies die samenhangen met producten, componenten of materialen die de eerste keer niet aan de gedefinieerde eisen voldoen. Hoewel ze gerelateerd zijn aan kwaliteitsproblemen, hebben ze een duidelijke impact op het productieproces en moeten ze anders worden gemeten en aangepakt.
Afval verwijst naar materialen, componenten of producten die niet kunnen worden teruggewonnen of hergebruikt in het beoogde proces en daarom moeten worden weggegooid, gerecycled of voor een ander, minder waardevol gebruik worden gebruikt. Veelvoorkomende voorbeelden zijn onderdelen die buiten tolerantie vallen, onderdelen die tijdens de verwerking beschadigd raken, of grondstoffen die onbruikbaar zijn geworden door snij- of bewerkingsfouten.
Herwerking vindt plaats wanneer een product of component aanvankelijk niet aan de eisen voldoet, maar kan worden gecorrigeerd door aanvullende bewerkingen. Deze bewerkingen kunnen verdere bewerking, aanpassingen, reparaties, herinspectie of herhaling van een processtap omvatten.
Een productiefout verwijst echter naar elke afwijking van de gedefinieerde specificaties of eisen. Een defect kan leiden tot afval, herwerking vereisen, of, indien niet intern gedetecteerd, de klant bereiken en leiden tot retouren, klachten of garantiekosten.
Op deze manier genereren niet alle defecten afval, maar zowel afval als herbewerking ontstaan uit situaties waarin het proces de eerste keer niet correct werd geproduceerd.
Welke impact hebben afval en herbewerking op de industriële kosten?
De impact van afval en herbewerking op industriële kosten is aanzienlijk groter dan de waarde van het verloren grondstof of de extra uren die nodig zijn om een product te corrigeren. Deze verliezen beïnvloeden verschillende onderdelen van de operatie en kunnen de winstgevendheid van het productieproces aanzienlijk verminderen.
In het geval van afval omvat de kosten niet alleen het weggegooide materiaal, maar ook alle middelen die tot het moment dat het defect wordt ontdekt, worden verbruikt, zoals arbeid, machinetijd, energie, gereedschap, inspecties en materiaalbehandeling.
Hoe later het probleem in het proces wordt geïdentificeerd, hoe hoger de opgebouwde kosten doorgaans zijn. Herwerk voegt operaties toe die niet in de normale productieflow waren gepland. Dit betekent dat mensen, apparatuur en capaciteit opnieuw worden gebruikt om iets te corrigeren dat de eerste keer correct had moeten worden geproduceerd.
Naast de directe kosten kan herwerk wachtrijen creëren, het werk in uitvoering verhogen, de levertijden verlengen en andere productieorders verstoren.
Er zijn ook indirecte kosten, vaak minder zichtbaar, zoals verloren capaciteit, leveringsvertragingen, overuren, de noodzaak van extra voorraad, grotere kwaliteitsmanagementinspanningen en, wanneer defecten de klant bereiken, retouren, klachten of garantiekosten.
Om deze reden vereist het beoordelen van de werkelijke kosten van afval en herbewerking een uitgebreid beeld van de kosten van niet-kwaliteit.
Het kwantificeren van deze verliezen maakt het mogelijk om de problemen met de grootste economische impact te prioriteren en verbeteringsinspanningen te richten op de oorzaken met het grootste verbeteringspotentieel.
Ontdek de werkelijke kosten van gebrek aan kwaliteit in je productieproces
Hoe worden herwerk en afval gemeten?
Het correct meten van afval en herwerk is essentieel om de omvang van de verliezen te begrijpen, te identificeren waar de belangrijkste problemen geconcentreerd zijn en de effectiviteit van verbeteringsacties te volgen.
De analyse mag zich niet beperken tot het aantal afgekeurde onderdelen; het moet ook rekening houden met first-pass kwaliteit, de kosten die gepaard gaan met de verliezen en de impact op de algehele prestaties van het proces.
Afvalpercentage
Het afvalpercentage meet het aandeel eenheden, gewicht of waarde dat wordt afgewezen en niet kan worden teruggewonnen voor het beoogde proces.
Het kan bijvoorbeeld worden berekend met de volgende formule:
Afvalpercentage (%) = afgekeurde hoeveelheid ÷ totale geproduceerde hoeveelheid × 100
Deze indicator moet in de loop van de tijd worden gevolgd en, waar mogelijk, worden opgesplitst op product, proces, apparatuur, ploeg, materiaal of defecttype.
Deze segmentatie maakt het makkelijker om de belangrijkste bronnen van verlies te identificeren en helpt prioriteiten te stellen voor acties.
First Pass Yield en proceswinstgevendheid
De First Pass Yield (FPY) meet het percentage eenheden dat een proces de eerste keer correct voltooit, zonder dat er herwerk, reparatie, herinspectie of herhaling van bewerkingen nodig is.
FPY (%) = eenheden die de eerste keer zijn goedgekeurd ÷ totale aantal eenheden dat het proces binnenkomt × 100
Deze indicator is vooral belangrijk omdat hij verliezen laat zien die verborgen kunnen blijven wanneer alleen de uiteindelijke productie wordt geanalyseerd.
Een proces kan de geplande hoeveelheid halen en toch aanzienlijke capaciteit verbruiken bij herwerking.
Wanneer er meerdere productiefasen zijn, kan de totale procesopbrengst worden geanalyseerd door te kijken naar de cumulatieve prestaties over de verschillende operaties, waardoor het mogelijk wordt te identificeren waar in de flow de grootste kwaliteitsverliezen optreden.
Andere belangrijke kwaliteits- en prestatie-indicatoren
Voor een vollediger beeld moeten de sloopsnelheid en FPY worden aangevuld met andere indicatoren, zoals de herwerksnelheid, de kosten van niet-kwaliteit, het aantal defecten per eenheid, de tijd die aan correcties wordt besteed, klachten van klanten en garantiekosten.
Het is ook belangrijk om kwaliteitsindicatoren te koppelen aan operationele metrics zoals productiviteit, OEE, levertijd, naleving van het productieplan en capaciteitsbenutting.
Deze analyse maakt het mogelijk te begrijpen hoe kwaliteitsproblemen de algehele prestaties van de operatie beïnvloeden en om de potentiële winst van het verminderen ervan beter te kwantificeren.
Wat zijn de belangrijkste oorzaken van afval en herwerking?
De oorzaken van afval en herbewerking variëren afhankelijk van het productieproces, maar zijn over het algemeen gerelateerd aan een combinatie van materialen, apparatuur, werkmethoden en procesomstandigheden. Het identificeren en onderscheiden van deze oorzaken is essentieel om oppervlakkige corrigerende acties te vermijden en de werkelijke oorzaak van de problemen aan te pakken.
De meest voorkomende oorzaken zijn:
- Materialen- en leverancierskwaliteit: Grondstoffen of componenten buiten specificaties, variabiliteit per batch, schade tijdens transport of opslag, en kwaliteitsproblemen van leveranciers kunnen defecten veroorzaken gedurende het productieproces.
- Procesvariabiliteit en parameters: temperaturen, snelheden, drukken, cyclustijden, toleranties of andere parameters buiten de gedefinieerde omstandigheden kunnen instabiliteit veroorzaken en het voorkomen van niet-conforme producten verhogen.
- Apparatuur, gereedschap en onderhoud: slijtage van gereedschap, storingen, verkeerde uitlijningen, onjuiste kalibratie of gebrek aan onderhoud kunnen de precisie en herhaalbaarheid van het proces beïnvloeden.
- Werkregels en standaardisatie: het ontbreken van duidelijke standaarden, verouderde instructies of verschillende manieren om dezelfde werkwijze uit te voeren verhoogt de variabiliteit en het risico op defecten.
- Training, werkomstandigheden en menselijke fouten: onvoldoende training, onintuïtieve interfaces, onvoldoende ergonomische omstandigheden of processen die te afhankelijk zijn van menselijke tussenkomst kunnen bijdragen aan fouten van de operator. In deze gevallen is het belangrijk om de procesomstandigheden te analyseren die de fout mogelijk maakten, in plaats van deze uitsluitend de operator de schuld te geven.
De analyse van deze oorzaken moet gebaseerd zijn op gegevens en directe observatie van het proces. Het doel is te begrijpen waarom de defecten optreden en te handelen op de omstandigheden die ze veroorzaken, waardoor de kans op herhaling wordt verkleind.
Hoe verminder je afval en herwerking?
Het verminderen van afval en herbewerking vereist een progressieve, gestructureerde benadering van kwaliteit.
In plaats van de eindinspectie te versterken, is het doel om te evolueren van een reactieve benadering, gericht op het corrigeren van defecten, naar steeds stabielere en robuustere processen die problemen zo dicht mogelijk bij de bron kunnen voorkomen of detecteren.
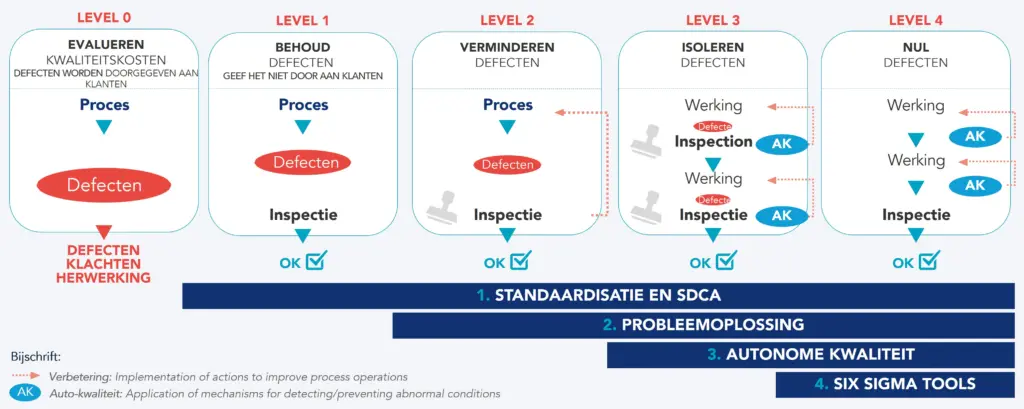
Figuur 1 – KAIZEN™ Total Quality Management (TQM) Model
Standaardiseer en stabiliseer processen
Het duurzaam verminderen van defecten begint met het creëren van stabiele, herhaalbare procesomstandigheden. Dit omvat het definiëren van duidelijke werknormen, procesparameters, kwaliteitscriteria en controlemethoden, zodat de werkzaamheden consistent worden uitgevoerd.
De SDCA-cyclus (Standardize, Do, Check, Act) helpt deze voorwaarden te behouden en snel afwijkingen te identificeren. Zonder stabiliteit en gestandaardiseerd werk wordt het moeilijk om eenmalige problemen te onderscheiden van structurele oorzaken en om de werkelijke impact van verbeteringsmaatregelen te beoordelen.
Problemen oplossen en de onderliggende oorzaken elimineren
Naarmate het proces gestabiliseerd is, is het noodzakelijk kwaliteitsproblemen op een gestructureerde manier aan te pakken, waarbij de diepgang van de analyse wordt aangepast aan hun complexiteit.
Voor eenvoudige problemen of die met een eenvoudigere oplossing kan het 3C-instrument bijvoorbeeld worden gebruikt, georganiseerd in de volgende stappen: het probleem definiëren, de oorzaken analyseren, tegenmaatregelen identificeren en implementeren, en de verkregen resultaten verifiëren. Root cause-analyse kan bijvoorbeeld putten uit het Ishikawa-diagram of de 5 Waarommen. Deze aanpak maakt het mogelijk om alledaagse problemen snel op te lossen zonder de strengheid te verliezen die nodig is om te voorkomen dat ze zich terugkeren.
Voor complexe, chronische problemen of problemen met meerdere mogelijke oorzaken is een diepgaande aanpak gerechtvaardigd, zoals kobetsu KAIZEN.™ Deze methode structureert het oplossingsproces in negen stappen, van het verduidelijken van de scope en het bestuderen van de beginsituatie tot worteloorzaakanalyse, oplossingstesten, resultaatbevestiging, standaardisatie en replicatie van de geleerde lessen.
In beide gevallen is het doel om niet alleen op symptomen te reageren en de omstandigheden die aan de basis liggen van afval en herwerking te elimineren, zodat de geïmplementeerde oplossingen duurzame resultaten opleveren.
Integreer kwaliteit in de operatie zelf
Naarmate het proces zich ontwikkelt, moet de kwaliteit worden gewaarborgd op het moment waar het werk wordt uitgevoerd. Om dit te doen is het belangrijk te beginnen met te begrijpen waar defecten worden gegenereerd en waar ze worden ontdekt tijdens de productiestroom.
De Autonomous Quality Matrix maakt het mogelijk om deze relatie te visualiseren tussen waar defecten ontstaan en waar ze worden gedetecteerd. Door de operatie te identificeren waarbij elk defect wordt gecreëerd en het punt waarop het wordt ontdekt, wordt het mogelijk te zien hoe ver problemen in het proces vorderen voordat ze worden geïdentificeerd. Hoe groter de afstand tussen generatie en detectie, hoe groter de impact doorgaans is.
Op basis van deze analyse moeten de middelen van Autonomous Quality worden versterkt, met als doel de detectie dichter bij de bron van het probleem te brengen en, waar mogelijk, het voorkomen van het defect.
De belangrijkste middelen omvatten uitvoerings- en zelfcontrolestandaarden, die het mogelijk maken de kwaliteit van het werk bij elke bewerking te verifiëren voordat het naar de volgende stap gaat; poka-yoke-apparaten, die helpen fouten te voorkomen of abnormale omstandigheden direct zichtbaar te maken; jidoka, die afwijkingen detecteert en het proces stopt of signaleert voordat het defect zich kan voortplanten; en tenslotte statistische procescontrole (SPC), gebruikt om procesvariabiliteit te monitoren en afwijkingen te identificeren voordat ze tot defecten leiden.
De beoogde evolutie is duidelijk: overgaan van een systeem waarin defecten aan het einde van het proces worden gevonden naar een systeem waarin ze bij de bron worden voorkomen of ontdekt, waardoor de verspreiding van problemen wordt verminderd en het vermogen om correct te produceren in eerste instantie wordt vergroot.
Verminder variabiliteit met Six Sigma-tools
In processen met een voldoende stabiliteitsniveau en betrouwbare data maken Six Sigma-tools het mogelijk om variabiliteit verder te verminderen en de procescapaciteit te verbeteren.
Technieken zoals capaciteitsstudies, meetsysteemanalyse en het ontwerp van experimenten helpen minder voor de hand liggende bronnen van variatie te identificeren, de relaties tussen variabelen te begrijpen en robuustere bedrijfsomstandigheden te definiëren.
Naarmate de variabiliteit afneemt en het proces robuuster wordt, neemt ook de kans op defecten af, waardoor de operatie dichter bij een toestand van nul defecten komt.
Hoe kan technologie helpen om defecten en verspilling te verminderen?
Technologie kan het vermogen van operaties versterken om afwijkingen eerder te detecteren, patronen van voorkomen te begrijpen en defecten te voorkomen voordat ze afval of herwerking veroorzaken.
Automatische procesgegevensverzameling maakt het mogelijk om kritieke parameters in realtime te monitoren en variaties te identificeren die de kwaliteit kunnen aantasten. Sensoren, machinevisiesystemen en geautomatiseerde inspectiemechanismen kunnen de detectie van afwijkingen versnellen, waardoor het dichter bij het punt komt waarop het probleem ontstaat en het risico op voortgezette productie onder verkeerde omstandigheden vermindert.
Data-analyse kan ook helpen defecten te relateren aan variabelen zoals apparatuur, gereedschap, grondstoffen, leverancier, shift- of bedrijfsparameters. In processen met meer volume en complexiteit kunnen analytische en kunstmatige intelligentiemodellen daarentegen patronen identificeren die moeilijk te herkennen zijn via conventionele analyse en de voorspelling ondersteunen van omstandigheden die gepaard gaan met een hoger risico op defecten.
Bij onderhoud kan het monitoren van de staat van apparatuur situaties zoals gereedschapsslijtage, misuitlijningen of onderdeeldegradatie anticiperen voordat deze de productkwaliteit beïnvloeden. Op dezelfde manier kunnen digitale systemen het beheer van standaarden, traceerbaarheid en snelle reactie op afwijkingen ondersteunen.
Technologie moet echter selectief en met een probleemgedreven focus worden toegepast.
Het leidende principe zou moeten zijn om te beginnen met het probleem en het proces, en vervolgens technologie toe te passen waar het preventie-, controle- en besluitvormingsmogelijkheden toevoegt.
Leer hoe je je defectdetectie dichter bij de kern van het probleem kunt brengen
Het verminderen van afval en herwerk vereist dat het probleem bij de wortel wordt aangepakt
Het duurzaam verminderen van afval en herwerk betekent verder gaan dan inspectie en correctie. De focus moet liggen op het creëren van stabiele processen, gestructureerde probleemoplossing, foutpreventie en het opsporen van afwijkingen zo dicht mogelijk bij het punt waar ze ontstaan.
De combinatie van standaardisatie, probleemoplossing, autonome kwaliteit, variabiliteitsvermindering en selectief toegepaste technologie maakt het mogelijk om procesprestaties geleidelijk te verbeteren en het vermogen om correct te produceren bij de eerste keer te vergroten.
Meer dan een geïsoleerd kwaliteitsproject zou deze aanpak deel moeten uitmaken van het dagelijkse beheer van de operatie. Wanneer problemen zichtbaar worden gemaakt, op basis van data worden geanalyseerd en omgezet in nieuwe standaarden, hangt defectvermindering niet langer af van eenmalige acties en wordt het onderdeel van een continu verbetersysteem.
Het resultaat is een operatie met minder verspilling, lagere productiekosten, hogere productiviteit, beter capaciteitsgebruik en grotere betrouwbaarheid in de kwaliteit die aan de klant wordt geleverd.
Het Kaizen Institute ondersteunt organisaties op deze reis door kwaliteitsadvies, gericht op standaardisatie, gestructureerde probleemoplossing en autonome kwaliteit, te combineren met digitaal advies in autonome en flexibele operaties, waarbij technologie selectief wordt toegepast om de detectie van afwijkingen te versnellen en de besluitvormingscapaciteit te versterken. Deze combinatie stelt bedrijven in staat om consequent te groeien naar stabielere, robuustere processen die steeds dichter bij nul defecten komen.
Heeft u nog vragen over het schrappen en herwerken?
Kan AI productiefouten en afval verminderen?
Ja. Kunstmatige intelligentie in de industrie kan helpen productiefouten, afval en herwerking te verminderen door grote hoeveelheden data te analyseren, patronen te identificeren en abnormale omstandigheden vroegtijdig te detecteren. Het kan bijvoorbeeld worden toegepast op defectvoorspelling, machine vision, voorspellend onderhoud, optimalisatie van procesparameters en het identificeren van relaties tussen variabelen die moeilijk handmatig te detecteren zijn.
Hoe verhoudt PFMEA zich tot het verminderen van afval en herwerk?
PFMEA (Process Failure Mode and Effects Analysis) helpt afval en herwerking te verminderen door een preventieve benadering van procesrisico’s. In plaats van alleen te handelen nadat een defect is opgetreden, maakt het het mogelijk om potentiële faalmodi, hun oorzaken en effecten vooraf te identificeren.
De analyse helpt de meest relevante risico’s te prioriteren en acties te definiëren om de kans op optreden te verkleinen of de detectiecapaciteit te verbeteren. Wanneer het dynamisch wordt gebruikt en wordt bijgewerkt met leerervaringen van echte problemen, helpt PFMEA het proces robuuster te maken en de terugkeer van defecten, afval en herwerk te verminderen.
Hoe hangt Lean Manufacturing samen met het verminderen van afval en herbewerking?
Lean Manufacturing streeft ernaar verspilling te elimineren en stabielere, efficiëntere processen te creëren. Defecten, afval en herbewerking vormen verspilling omdat ze materialen, tijd, capaciteit, energie en middelen verbruiken zonder waarde voor de klant toe te voegen.
In deze context is kwaliteit ook een essentiële voorwaarde voor het creëren van flow. Wanneer er hoge niveaus van defecten en herwerk zijn, wordt het moeilijk om consistent te produceren met lage voorraadniveaus, kleine batchgroottes of pull-productie, wat de behoefte aan buffers, herinspecties en herplanning vergroot. Veel Lean Manufacturing-tools helpen processen te stabiliseren, fouten te voorkomen, variabiliteit te verminderen en afwijkingen eerder te detecteren, waardoor het vermogen om correct te produceren de eerste keer versterkt (Right First Time, RFT).
Deze principes zijn van toepassing op elk type werkzaamheden. In discrete productie-industrieën, bijvoorbeeld, ligt de focus op verspaning, assemblage of laswerkzaamheden, terwijl het bij continue processen vooral gericht is op het beheersen van procesparameters en -omstandigheden.
Meer over Kwaliteit
Meer informatie over het verbeteren van dit bedrijfsgebied