Artikel
Hoe je Work-in-Process (WIP) en productiedoorlooptijd kunt verminderen


Een fabriek met te veel werk in uitvoering gedraagt zich als een drukke snelweg: elke auto die de oprit oprijdt, maakt de afrit verder weg, niet dichterbij. Om de doorlooptijd in de productie te verkorten, moet je eerst de WIP verlagen in verhouding tot hoe snel je bottleneck het kan verwerken. Deze relatie is niet subjectief; het is een formule. WIP-management begint met wiskunde, niet met intuïtie. Dit artikel legt de relatie uit tussen work-in-progress voorraad, doorvoer en doorlooptijd, en beschrijft vervolgens de stappen om de snelst meetbare vermindering van de doorlooptijd te bereiken zonder het aantal medewerkers of de capaciteit te vergroten.
Wat de doorlooptijd in de productie daadwerkelijk meet.
De productiedoorlooptijd is de totale verstreken tijd vanaf het moment dat een bestelling je systeem binnenkomt tot het moment dat het eindproduct het verlaat, inclusief elke minuut die een onderdeel wacht, niet alleen de minuten die een machine eraan werkt. De meeste operations managers onderschatten de doorlooptijd omdat ze de toegevoegde waarde, de daadwerkelijke snij-, lassen- of assemblagetijd bijhouden en de wachtrijtijd tussen de operaties missen. In een typische afzonderlijke productieomgeving is wachtrijtijd goed voor het grootste deel van de totale doorlooptijd, vaak tachtig procent of meer. Daarom beïnvloedt het aanvallen van processnelheid zelden de leveringsprestatie: de klok blijft lopen terwijl het onderdeel stilstaat.
Doorlooptijd versus cyclustijd
Cyclustijd en doorlooptijd worden vaak door elkaar gebruikt op de werkvloer, en die verwarring leidt tot slechte beslissingen. Cyclustijd is hoe lang een enkele eenheid nodig heeft om één bewerking te voltooien zodra het werk begint. Doorlooptijd is de volledige bestelling-tot-levering-klok, inclusief elke wachtrij tussen die bewerkingen. Een machine kan een uitstekende cyclustijd aanbrengen terwijl de fabriek nog een verschrikkelijke doorlooptijd heeft, omdat het gat volledig in het wachten ligt. Het verkorten van de cyclustijd op een niet-constraint machine verschuift nauwelijks de doorlooptijd; het verkorten van wachttijd vóór de bottleneck verschuift deze onmiddellijk.
De formule die WIP, doorvoer en doorlooptijd verbindt
De wet van Little, bewezen door operationeel onderzoeker John Little in 1954, stelt dat werkvoorraad gelijk is aan doorvoer vermenigvuldigd met doorlooptijd. Herschikt is doorlooptijd gelijk aan werktijd gedeeld door doorvoer. Dat is de Wet van Little’s WIP-wiskunde in zijn eenvoudigste vorm, en het is de meest bruikbare vergelijking op een fabrieksvloer, omdat het een klacht over doorlooptijd omzet in een berekening.
Je vermindert de productiedoorlooptijd door werk in proces te verlagen ten opzichte van de doorvoersnelheid van je bottleneck, in dezelfde relatie. In de praktijk betekent dit dat je WIP beperkt met een pull-systeem, batchgroottes verkleint door snellere overschakelingen en de werkelijke beperking beschermt, niet overal tegelijk sneller werkt.
De formule bevat drie lessen die de meeste gidsen afzonderlijk noemen, maar zelden verbinden. Als de doorvoer vlak blijft, is het verlagen van WIP de enige manier om de doorlooptijd te verkorten; meer werk naar de vloer laten gaan verhoogt de voorraad van de wachtrij, niet de output. De relatie gaat ook uit van een stabiel systeem, waarbij werk in- en uitkomt met ongeveer gelijke snelheden. Als WIP sneller klimt dan de plantschepen, blijft de formule gelden, maar het geeft aan dat het systeem verdrinkt, en daar piekt de variabiliteit in de doorlooptijd, omdat wachttijd nabij een verzadigde beperking stopt met zich als een stabiel gemiddelde te gedragen. De doorvoer zelf wordt bepaald door de bron met de minste capaciteit, daarom moet de bottleneckanalyse vóór WIP-limieten, batchgroottes of planningsregels plaatsvinden.
Work-in-process inventaris is ook de moeilijkste van de drie variabelen om eerlijk te meten. Eenheden op pallets tussen afdelingen, halfafgewerkte assemblages voor een afwezige operator en partijen die wachten op een kwaliteitsreservering tellen allemaal als WIP, en de meeste Enterprise Resource Planning (ERP)-systemen tellen ze te weinig omdat ze WIP alleen bij formele transactiepunten bijhouden. Voordat je een WIP-limiet stelt, loop je de vloer af en tel je wat er tussen stations staat; het aantal is bijna altijd hoger dan de systeemrapporten.
Zoek de echte bottleneck voordat je iets anders aanraakt
Managers richten zich gewoonlijk op de drukst ogende machine als knelpunt, en die aanname is meestal onjuist. De werkelijke beperking is de resource waarvan het outputplafond het plafond voor de hele lijn bepaalt: downtime daar kost voltooide units één op één, terwijl downtime elders meestal wordt opgenomen door bestaande WIP-buffers. Je bevestigt een echte bottleneck op drie manieren: de wachtrij groeit aanhoudend in plaats van leeg te lopen bij shiftwissels, de dagelijkse output volgt de dagelijkse output van de centrale over meerdere diensten, en werk dat dat station overslaat verhoogt de voltooide output, terwijl werk dat andere stations overslaat dat niet doet.
Achterna de verkeerde machine als je bottleneck?
Kaart de flow end-to-end met een Value Stream Mapping (VSM)-oefening voordat een enkele WIP-limiet wordt ingesteld. Het raden van de beperking en het afsluiten van een WIP rond de verkeerde bron verzwakt een niet-bottleneck aan werk terwijl de echte beperking blijft wachten. Zodra data de beperking bevestigt, bestaat alles wat downstream in dit artikel voorkomt om de output van die ene bron te beschermen.
Stel WIP-limieten in: Kanban, constant work-in-process (CONWIP), of First In, First Out (FIFO)
Zodra je de beperking hebt bevestigd, is het beperken van WIP de snelste en goedkoopste hefboom die beschikbaar is, omdat het geen nieuwe apparatuur of aantal medewerkers vereist. De output wordt bepaald door de doorvoer van de bottleneck, niet door hoeveel materiaal ervoor staat; het vrijgeven van meer werk dan de beperking kan absorberen, verlengt alleen de wachttijd; het verhoogt nooit de uiteindelijke output. Dit is WIP-reductie in zijn puurste vorm: minder materiaal op de vloer, dezelfde of betere output. Drie mechanismen handhaven een limiet, en elk past bij een ander productiepatroon.
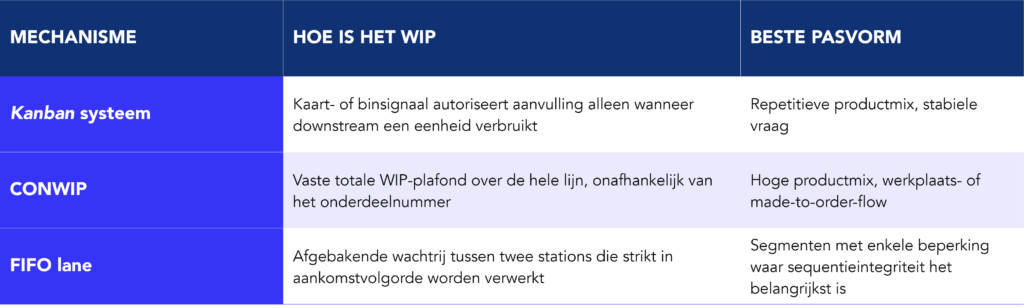
Figuur 1 – Drie manieren om WIP te beperken
Een kanban-systeem past bij een lijn die een smalle set producten maakt in een stabiel tempo, omdat elke kaart overeenkomt met een specifiek artikelnummer en een aanvulling hoeveelheid. Het wordt onhandig in een omgeving met veel mix waar honderden artikelnummers elk hun eigen kaartpopulatie nodig hebben. CONWIP lost dat op door het totale WIP over de route te beperken, ongeacht wat erin zit, ten koste van enige planningsdiscretie die kanban je gratis geeft. FIFO-lanes zijn de eenvoudigste van de drie en werken goed voor één bevestigde beperking, waardoor de wachtrij wordt gedisciplineerd en de verleiding wordt weggenomen om de verkeerde partij te versnellen.
Welk mechanisme je ook kiest, stel de limiet laag genoeg om een beetje pijn te doen. Een limiet die nooit wordt bereikt is decoratie, geen controle. Gebruik op of boven ongeveer tachtig tot vijfentachtig procent van de capaciteit van een grondstof is wanneer de wachttijd stopt met opschalen in een rechte lijn en scherp begint te stijgen, dus een limiet die de beperking comfortabel onder die drempel houdt, zonder deze uit te hongeren, doet zijn werk.
Verklein batchgrootte door snellere wissels
Grote batchgroottes bestaan om één reden: de overstappen zijn zo traag dat het spreiden van de kosten over meer eenheden goedkoper lijkt dan kleinere partijen vaker draaien. Die afweging weerspiegelt de opsteltijd, niet de wet van de productie. De verkorte omschakeltijd en de economische aspecten van batchgrootte verschuiven daarmee; economische batchgrootte schaalt met de vierkantswortel van de opstelkosten, dus een vermindering van vijfenzeventig procent in opsteltijd kan de batchgrootte die financieel logisch is ongeveer halveren. Dat is batchgroottevermindering zonder de capaciteitsstraf waar fabrikanten het meest bang voor zijn.
SMED, Single-Minute Exchange of Die, werd ontwikkeld bij Toyota om productie in kleine batches haalbaar te maken. Het splitst omschakelwerk op in interne stappen waarbij de machine moet stoppen en externe stappen die kunnen plaatsvinden terwijl hij draait, en zet interne stappen waar mogelijk om naar externe. Onze SMED-gids behandelt de volledige vijfstappenmethode; het directe voordeel is direct: kortere omschakeltijden laten kleinere batches draaien zonder capaciteit te verliezen, en kleinere batches betekenen minder WIP in de wachtrij, minder doorlooptijd in batchwachten en snellere respons bij schemawijzigingen. Een fabriek die de omschakeltijd halveert bij de beperking kan daar doorgaans ook zijn batchgrootte halveren, wat direct samenwerkt in de WIP-limieten van het vorige gedeelte.
Bouw een pull-systeem en maak het schema nivelleren
Een push-schema geeft werk vrij op basis van een plan dat dagen of weken van tevoren is opgebouwd, ongeacht welke downstream-operaties klaar zijn om te consumeren, en het resultaat is overproductie die als WIP blijft staan waar plan en realiteit van elkaar verschillen. Een pull-systeem keert die logica om: het geeft werk alleen vrij wanneer een downstream-signaal dat vereist, waardoor WIP verankerd blijft aan het daadwerkelijke verbruik in plaats van aan voorspelde fouten. Dit is het werkprincipe achter Just-in-Time (JIT) voorraad, en daarom draagt een goed gerund pull-systeem doorgaans veel minder vloervoorraad dan een push-geplande lijn die hetzelfde volume opbouwt.
Eén-stuk flow, waarbij één eenheid per keer tussen bewerkingen wordt verplaatst in plaats van per stap te batchen, is het uiterste van deze logica en levert de kortste wachttijd per eenheid waar haalbaar. Het is niet overal haalbaar; apparatuur met lange, vaste cyclitijden of gedeeld over productfamilies heeft vaak een kleine buffer nodig. Ons gedocumenteerde Pull-flowmodel uit een discrete assemblage-omgeving toont een pull-systeem en herorganiseerde logistiek waarbij wachtrijtijd werd verminderd zonder volledige overgang naar één stuk flow.
Productieplanning heeft nog steeds een rol binnen een pull-systeem: het moet de mix en het volume dat in het pull-signaal wordt vrijgegeven in balans brengen, zodat upstream capaciteit en materiaal in een patroon aankomen dat de lijn kan absorberen, in plaats van variatie op de vloer te dumpen en WIP-limieten te vragen om alleen de schok te dempen.
Laat de gain blijven hangen
Geen van deze hefbomen overleeft contact met de vloer zonder discipline die langer duurt dan het initiële project. Standaardwerk, de momenteel bekendste volgorde, timing en methode die voor elke operatie is gedocumenteerd, voorkomt dat een WIP-limiet weer omhoog kruipt zodra het team dat het heeft ingesteld naar de volgende prioriteit gaat. Zonder een geschreven standaard gaan operators terug naar wat gisteren goed voelde, wat vrijwel zeker vóór het treksignaal werd opgebouwd, omdat dat productief voelt, zelfs als het de flow vernietigt. Flow-efficiëntie, de verhouding van toegevoegde waarde tot totale doorlooptijd, is hier de maatstaf om te volgen; het stijgt alleen wanneer de wachttijd echt daalt, waardoor elke verandering zichtbaar wordt die er op papier goed uitziet maar op de vloer niets doet.
De juiste volgorde om de doorlooptijd van WIP en productie te verkorten
Zo kun je de productiedoorlooptijd verkorten zonder nieuwe apparatuur of personeel, toegepast in de juiste volgorde, omdat elke stap de waarde van de volgende beschermt.
- Bevestig de echte bottleneck met data, niet met aannames.
- Stel een WIP-limiet in rond die bottleneck met een Kanban-systeem , CONWIP of een FIFO-lane, afhankelijk van wat bij jouw productmix past.
- Verminder de omschakeltijd bij de beperking en verklein de batchgrootte evenredig.
- Zet push releases om naar een pull-systeem en vlak het schema dat het voedt.
- Documenteer standaardwerk en volg de stroomefficiëntie zodat de winst niet afneemt.
Breng in 60 minuten uw grootste operationele knelpunt in kaart
Vooruit springen, het instellen van WIP-limieten voordat de bottleneck wordt bevestigd, of het verkleinen van de batchgrootte op een niet-constraint machine, is de meest voorkomende reden waarom leadtime-projecten stagneren na een bemoedigende eerste maand. Voor fabrieken waar de beperking verschuilt tussen productfamilies, kan de adviesondersteuning van Kaizen Institute Manufacturing Operations bottleneck-bevestiging versnellen met dezelfde discipline, en hun Discrete Manufacturing-adviesprogramma ’s passen deze volgorde toe in gemengde assemblage- en bewerkingsomgevingen.
Heeft u nog meer vragen over het verminderen van WIP en productiedoorlooptijd?
Vermindert het verlagen van WIP de output?
Nee. De output wordt bepaald door de doorvoer van de bottleneck, niet door hoeveel voorraad ervoor ligt. Het verlagen van WIP verkort de wachttijd en de doorlooptijd, terwijl de outputsnelheid van de beperking hetzelfde blijft, zolang de limiet de beperking voedt.
Wat is een goede WIP-limiet om mee te beginnen?
Er is geen universeel getal. Een werkbaar startpunt is het huidige gemiddelde WIP bij de beperking min twintig tot dertig procent, nauwlettend gevolgd en aangepast op basis van of de resource-uitputting of de wachttijd afneemt.
Hoe verschilt het verlagen van de doorlooptijd van het verlagen van de cyclustijd??
Vermindering van de cyclustijd versnelt individuele bewerkingen; reductie van de doorlooptijd richt zich op de wachttijd ertussen, die meestal het grootste deel van de totale klok uitmaakt. Het verkorten van de cyclustijd op een niet-beperking verkort zelden de doorlooptijd.
Kunnen WIP-limieten werken met een hoge productmix?
Ja, hoewel een enkel kanban-systeem onpraktisch wordt na een bepaald aantal artikelnummers. Constant Work-in-Process (CONWIP), dat het totale WIP over de routering begrenst in plaats van per artikelnummer, past doorgaans beter bij omgevingen met veel mix en laag volume.
Meer over Productieoperaties
Meer informatie over het verbeteren van dit bedrijfsgebied
Meer over Lean
Meer informatie over het verbeteren van dit bedrijfsgebied