Article
Comment réduire les travaux en cours (WIP) et le lead time de production


Une usine qui accumule trop de travaux en cours (WIP) se comporte comme une autoroute engorgée : chaque véhicule qui s’engage sur la bretelle d’accès éloigne la sortie au lieu de la rapprocher. Pour réduire le lead time de production, il faut d’abord réduire le WIP proportionnellement à la vitesse à laquelle le goulot d’étranglement peut l’absorber. Cette relation n’est pas subjective : c’est une formule. La gestion du WIP commence par le calcul, non par l’intuition. Le présent article explique le lien entre les stocks de produits en cours, le débit et le lead time, pour obtenir la réduction mesurable la plus rapide du lead time, sans augmenter les effectifs ni la capacité.
Ce que mesure réellement le lead time de production
Le lead time de production correspond au temps total écoulé entre l’entrée d’une commande dans le système et la sortie du produit fini, chaque minute d’attente d’une pièce comprise, et non les seules minutes pendant lesquelles une machine travaille dessus. La plupart des responsables des opérations sous-estiment le lead time, car ils suivent les minutes à valeur ajoutée, c’est-à-dire le temps de découpe, de soudage ou d’assemblage proprement dit, et passent à côté du temps d’attente entre les opérations. Dans un environnement de production discrète traditionnel, le temps d’attente représente la majeure partie du lead time total, souvent quatre-vingts pour cent ou plus. C’est la raison pour laquelle agir sur la vitesse des processus améliore rarement la performance de livraison : le chronomètre continue de tourner pendant que la pièce reste immobile.
Lead time vs. temps de cycle
Le temps de cycle et le lead time sont souvent employés de manière interchangeable en atelier, et cette confusion conduit à de mauvaises décisions. Le temps de cycle correspond à la durée nécessaire à une unité pour achever une opération une fois le travail commencé. Le lead time correspond au temps total, de la commande à la livraison, y compris le temps d’attente entre les opérations. Une machine peut afficher un excellent temps de cycle alors que l’usine affiche un lead time déplorable, car l’écart se loge entièrement dans l’attente. Ainsi, réduire le temps de cycle sur une machine qui ne constitue pas un goulot d’étranglement n’a pratiquement aucun effet sur le lead time ; en revanche, réduire le temps d’attente en amont du goulot d’étranglement a un effet immédiat sur le lead time.
La formule qui relie le WIP, le débit et le lead time
La loi de Little, démontrée en 1954 par John Little, spécialiste en recherche opérationnelle, établit que les travaux en cours sont égaux au débit multiplié par le lead time. À l’inverse, le lead time est égal au stock en cours de fabrication divisé par le débit. Il s’agit là de la formule mathématique de la loi de Little dans sa forme la plus simple, et c’est l’équation la plus utile dans un atelier de production, car elle permet de transformer une plainte concernant le lead time en un simple calcul.
Pour réduire le lead time, il faut diminuer le WIP par rapport au débit du goulot d’étranglement, en respectant cette même relation. En pratique, cela implique de limiter le WIP grâce à un système en flux tiré, de réduire la taille des lots grâce à des changements de série plus rapides et de préserver le débit de la véritable contrainte, plutôt que de chercher à travailler plus vite partout en même temps.
La formule renferme trois enseignements que la plupart des guides évoquent séparément, mais relient rarement. Si le débit reste constant, réduire le WIP est le seul moyen de réduire le lead time : lancer davantage de travail en production augmente les stocks en attente, et non la production. La relation suppose également un système stable, dans lequel les entrées et les sorties s’équilibrent approximativement. Si le WIP progresse plus vite que les expéditions de l’usine, la formule reste vraie, mais elle signale que le système est submergé. C’est là que la variabilité du lead time s’envole, car le temps d’attente à proximité d’une contrainte saturée cesse de se comporter comme une moyenne stable. Le débit lui-même est déterminé par la ressource dont la capacité est la plus faible, ce qui explique pourquoi l’analyse du goulot d’étranglement doit précéder les limites de WIP, les tailles de lots ou les règles d’ordonnancement.
Les stocks de produits en cours sont également la variable la plus difficile des trois à évaluer avec précision. Les unités sur palettes entre les services, les assemblages à mi-parcours mis de côté en attendant un opérateur absent et les lots en attente de contrôle qualité comptent tous comme des travaux en cours, et la plupart des progiciels de gestion intégrés (PGI) les sous-estiment car ils ne les enregistrent qu’aux points de transaction officiels. Avant de fixer des limites pour les travaux en cours, il convient de parcourir l’atelier et de compter ce qui se trouve entre les postes de travail ; le chiffre est presque toujours supérieur à celui indiqué par le système.
Identifier le véritable goulot d’étranglement avant toute autre action
Les responsables désignent par habitude comme goulot d’étranglement la machine qui paraît la plus chargée, et cette hypothèse est le plus souvent fausse. La véritable contrainte, c’est la ressource dont le plafond de production fixe celui de la ligne entière : un arrêt à cet endroit se traduit aussitôt par une unité finie perdue, alors qu’un arrêt ailleurs est en général absorbé par les stocks tampons de WIP existants. Un véritable goulot d’étranglement se confirme de trois façons : d’abord, sa file d’attente s’allonge durablement au lieu de se résorber au changement d’équipe ; ensuite, sa production quotidienne suit celle de l’usine sur plusieurs équipes ; enfin, le travail qui contourne ce poste augmente la production finie, alors que le travail qui contourne les autres postes ne le fait pas.
Pensez-vous que le goulot d’étranglement réside dans la mauvaise machine ?
Une cartographie de la chaîne de valeur (VSM) de bout en bout s’impose avant de fixer la moindre limite de WIP. Une estimation erronée de la contrainte et la limitation du WIP autour d’une ressource inadaptée privent de travail une partie du processus qui n’est pas un goulot d’étranglement, tandis que la véritable contrainte continue de s’accumuler. Une fois que les données ont confirmé la contrainte, toutes les mesures décrites en aval dans cet article ont pour but de protéger le débit de cette ressource spécifique.
Fixer des limites de WIP : kanban, constant work-in-process (CONWIP) ou First In, First Out (FIFO)
Une fois la contrainte confirmée, le plafonnement du WIP est le levier le plus rapide et le moins coûteux, car il n’exige ni nouvel équipement ni effectif supplémentaire.
La production est gouvernée par le débit du goulot d’étranglement, et non par la quantité de matière qui s’accumule devant lui. Lancer plus de travail que la contrainte ne peut absorber ne fait qu’allonger le temps d’attente : cela n’augmente jamais la production finie.
C’est la réduction du WIP dans sa forme la plus pure : moins de matière en atelier, pour une production identique ou supérieure. Ce sont trois mécanismes qui permettent d’imposer une limite, chacun adapté à un modèle de production différent.
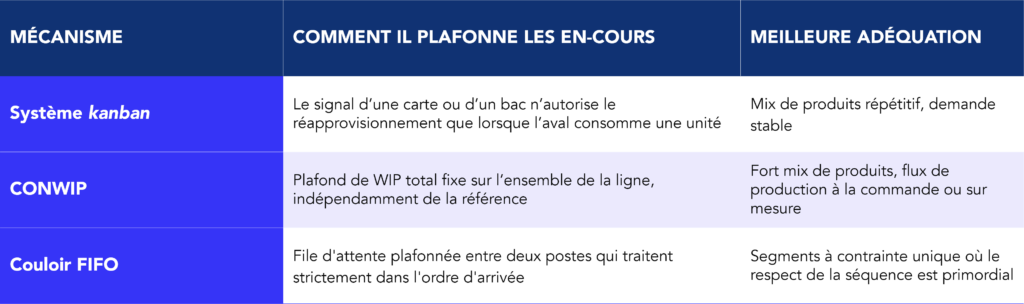
Figure 1 – Trois façons de plafonner le WIP
Un système kanban convient à une ligne qui fabrique un éventail restreint de produits à un rythme régulier, puisque chaque carte correspond à une référence et à une quantité de réapprovisionnement précises. Il devient ingérable dans un environnement à mix de produits élevé, où des centaines de références exigeraient chacune son propre parc de cartes.
CONWIP résout cette difficulté en plafonnant le WIP total sur l’ensemble de la gamme opératoire, quel qu’en soit le contenu. Cela se fait au prix d’une partie de la latitude d’ordonnancement que le kanban offre gratuitement.
Les couloirs FIFO sont les plus simples des trois et fonctionnent bien en amont d’une contrainte unique confirmée : ils disciplinent la file d’attente et suppriment la tentation de faire passer le mauvais lot en urgence.
Quel que soit le mécanisme choisi, il convient de fixer la limite à un niveau suffisamment bas pour que cela se fasse légèrement sentir. Une limite qui n’est jamais atteinte n’est qu’une simple décoration, et non un moyen de contrôle. C’est lorsque l’utilisation atteint ou dépasse environ 80 à 85 % de la capacité d’une ressource que le temps d’attente cesse d’augmenter de manière linéaire et commence à augmenter fortement ; ainsi, une limite qui maintient la contrainte bien en dessous de ce seuil, sans pour autant priver la ressource, remplit son rôle.
Réduire la taille des lots par des changements de série plus rapides
Les grandes tailles de lots n’existent que pour une raison : les changements de série sont suffisamment lents pour qu’étaler leur coût sur davantage d’unités paraisse moins cher que de lancer des lots plus petits plus souvent. Ce compromis reflète le temps de changement de série, ce n’est pas une loi de la production.
Réduire le temps de changement de série déplace directement l’équation économique de la taille des lots : la taille économique de lot évolue comme la racine carrée du coût de changement de série, de sorte qu’une réduction de soixante-quinze pour cent du temps de changement de série peut environ diviser par deux la taille de lot financièrement pertinente.
C’est là la réduction de la taille des lots sans la pénalité de capacité que les industriels redoutent le plus.
Le SMED, Single-Minute Exchange of Die, a été mis au point chez Toyota pour rendre viable la production en petits lots. Il sépare les opérations de changement de série en deux types d’étapes : les étapes internes, qui exigent l’arrêt de la machine, et les étapes externes, qui peuvent être réalisées pendant qu’elle tourne. La méthode consiste ensuite à convertir les étapes internes en étapes externes chaque fois que possible. Notre guide SMED détaille l’intégralité de la méthode en cinq étapes.
Le bénéfice immédiat est direct : des temps de changement de série plus courts permettent de lancer des lots plus petits sans perte de capacité. Des lots plus petits, à leur tour, signifient moins de WIP en attente, moins de lead time enfoui dans l’attente de lot, et une réaction plus rapide lorsque le planning change.
Une usine qui divise par deux le temps de changement de série au niveau de la contrainte peut en général y diviser aussi par deux la taille de ses lots — ce qui se cumule directement avec les limites de WIP de la section précédente.
Mettre en place un système en flux tiré et lisser le planning
Un ordonnancement en flux poussé lance le travail à partir d’un plan établi des jours ou des semaines à l’avance, sans considération de ce que les opérations en aval sont prêtes à consommer. Il en résulte une surproduction qui se stocke sous forme de WIP partout où le plan et la réalité divergent.
Un système en flux tiré inverse cette logique : il ne lance le travail que lorsqu’un signal aval le réclame, ce qui ancre le WIP sur la consommation réelle plutôt que sur une erreur de prévision. C’est le principe de fonctionnement des stocks en Juste-à-Temps (JAT). C’est pourquoi un système en flux tiré bien mené tend à porter beaucoup moins de stock en atelier qu’une ligne ordonnancée en flux poussé produisant le même volume.
Le flux unitaire consiste à déplacer une seule unité à la fois entre les opérations, au lieu de constituer un lot à chaque étape. Il représente l’aboutissement extrême de cette logique et procure, lorsqu’il est réalisable, le temps d’attente par unité le plus court. Il ne l’est pas partout : les équipements aux temps de cycle longs et fixes, ou partagés entre plusieurs familles de produits, exigent souvent un petit stock tampon. Notre modèle documenté de flux tiré, issu d’un environnement de production discrète, montre comment un système en flux tiré et une logistique réorganisée réduisent le temps d’attente sans passer intégralement au flux unitaire.
La planification de la production conserve un rôle au sein d’un système en flux tiré : elle doit lisser le mix et le volume injectés dans le signal tiré. L’objectif est que la capacité et les matières amont arrivent selon un modèle que la ligne peut absorber, plutôt que de déverser la variabilité en atelier en demandant aux seules limites de WIP d’en amortir le choc.
Pérenniser les gains
Aucun de ces leviers ne survit au contact de l’atelier sans une discipline qui perdure au-delà du projet initial.
Le travail standard, c’est-à-dire la séquence, le rythme et la méthode actuellement reconnus comme les meilleurs et documentés pour chaque opération, est ce qui empêche une limite de WIP de remonter dès que l’équipe qui l’a fixée passe à la priorité suivante. Sans standard écrit, les opérateurs s’en remettent à ce qui leur semblait juste la veille — c’est-à-dire, presque à coup sûr, produire en avance sur le signal tiré, parce que cela donne un sentiment de productivité. Pourtant, cela détruit le flux.
L’efficacité du flux, soit le rapport entre le temps à valeur ajoutée et le lead time total, est l’indicateur à suivre ici. Elle ne progresse que lorsque le temps d’attente diminue réellement, ce qui révèle tout changement flatteur sur le papier mais sans effet en atelier.
Le bon ordre pour réduire le WIP et le lead time de production
Voilà comment réduire le lead time de production sans nouvel équipement ni effectif supplémentaire, en appliquant les étapes dans le bon ordre, car chacune protège la valeur de la suivante.
- Confirmer le véritable goulot d’étranglement par des données, et non par des hypothèses ;
- Fixer une limite de WIP autour de ce goulot d’étranglement à l’aide d’un système kanban, de CONWIP ou d’un couloir FIFO, selon ce qui convient au mix de produits ;
- Réduire le temps de changement de série au niveau de la contrainte et diminuer la taille des lots en proportion ;
- Convertir les lancements en flux poussé en un système en flux tiré et lisser le planning qui l’alimente ;
- Documenter le travail standard et suivre l’efficacité du flux afin que le gain ne s’érode pas.
Identifiez votre principale contrainte opérationnelle en 60 minutes
Brûler les étapes, en fixant des limites de WIP avant d’avoir identifié le goulot d’étranglement, ou réduire la taille des lots sur une machine qui ne constitue pas une contrainte, est la raison la plus courante pour laquelle les projets axés sur le lead time s’enlisent après un premier mois encourageant. Pour les usines où la contrainte varie selon les familles de produits, l’accompagnement en conseil du Kaizen Institute en matière d’opérations de production peut accélérer l’identification du goulot d’étranglement grâce à cette même discipline, et ses programmes de conseil en production discrète appliquent cette séquence dans des environnements mixtes d’assemblage et d’usinage.
Avez-vous encore des questions sur la réduction du WIP et du lead time de production ?
La réduction du WIP diminue-t-elle la production ?
Non. La production est déterminée par le débit du goulot d’étranglement, et non par le volume de stock qui s’accumule devant lui. Réduire le WIP raccourcit le temps d’attente et le lead time tandis que le rythme de production de la contrainte reste identique, dès lors que la limite maintient la contrainte alimentée.
Quelle est une bonne limite de WIP pour commencer ?
Il n’existe pas de chiffre universel. Un point de départ valable consiste à prendre la moyenne actuelle du WIP au niveau du goulot d’étranglement et à la réduire de 20 à 30 %, en surveillant de près l’évolution et en ajustant ce chiffre en fonction de l’apparition d’une pénurie de ressources ou d’une diminution du temps d’attente.
En quoi la réduction du lead time diffère-t-elle de la réduction du temps de cycle ?
La réduction du temps de cycle accélère les opérations prises isolément ; la réduction du lead time cible le temps d’attente qui les sépare, lequel représente en règle générale la majeure partie du temps total. Réduire le temps de cycle sur une ressource qui n’est pas la contrainte raccourcit rarement le lead time.
Les limites WIP fonctionnent-elles avec un mix de produits élevé ?
Oui, même si un seul système kanban devient impraticable au-delà d’un certain nombre de références. Les travaux en cours constants (CONWIP), qui plafonnent le WIP total sur l’ensemble de la gamme opératoire plutôt que par référence, sont généralement mieux adaptés aux environnements caractérisés par une grande diversité de produits et de faibles volumes de production.
Lean
Découvrez plus d’informations sur ce type de solutions
Opérations de production
Découvrez comment améliorer ce secteur d’activité