Article
Efficacité productive : formule, indicateurs et comment la maintenir


La plupart des entreprises manufacturières connaissent leur niveau d’efficacité productive. Cependant, on accorde généralement moins d’importance au développement des systèmes qui leur permettent de fonctionner et de conserver leur position. Pour les responsables d’usine qui se concentrent sur l’efficacité productive, c’est dans l’écart entre la mesure de la performance et son amélioration que se joue l’acquisition ou la perte d’un avantage concurrentiel. Cet article propose une vue d’ensemble complète de l’efficacité productive, notamment son calcul, les KPIs les plus déterminants dans le secteur manufacturier, ainsi que les méthodes permettant d’instaurer une discipline opérationnelle pour obtenir des gains de productivité à long terme.
Qu’est-ce que l’efficacité productive ?
L’efficacité productive mesure la capacité d’une activité de production à transformer les intrants (main-d’œuvre, matières, temps d’utilisation des équipements, énergie) en sorties par rapport à sa capacité théorique maximale. Lorsque la production réelle correspond à la production maximale possible dans des conditions idéales, l’activité fonctionne à 100 % de son efficacité productive. Dans la pratique, les pertes dues aux temps d’arrêt, aux défauts de qualité et aux réductions de cadence font que la plupart des sites se situent bien en deçà de ce plafond.
Dans le domaine de l’économie, en revanche, le terme est employé de manière plus précise. L’efficacité productive décrit une situation dans laquelle une entreprise ou une économie produit sur sa Frontière des Possibilités de Production (FPP), c’est-à-dire qu’elle utilise ses ressources de manière à obtenir la production la plus élevée possible. Cela signifie produire la quantité maximale d’un bien sans réduire la quantité produite d’un autre, compte tenu des ressources et des technologies disponibles. Dès lors que la production de deux biens se situe en deçà de la FPP, il y a inefficacité productive : l’entreprise ou l’économie pourrait produire davantage de l’un des deux biens, voire des deux, avec les ressources disponibles, sans réduire la production de l’autre. Cela signifie que certaines ressources sont gaspillées ou sous-utilisées.
L’efficacité allocative, quant à elle, s’interroge sur l’orientation des ressources vers un usage de plus grande valeur. Une usine peut être efficace sur le plan productif, en fonctionnant à pleine capacité, tout en étant inefficace sur le plan allocatif si elle produit le mauvais mix de produits par rapport à la demande du marché. Ces deux aspects sont importants, mais dans les opérations de fabrication, combler l’écart d’efficacité productive génère en règle générale un retour plus immédiat et plus mesurable
La formule de l’efficacité productive
Le calcul standard est simple :
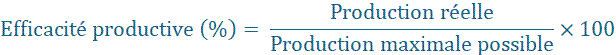
Si une ligne peut théoriquement produire 500 unités par poste dans des conditions idéales et en produit 380, son efficacité productive est de 76 %. L’écart de 24 % correspond à une capacité récupérable, c’est-à-dire une production pouvant être générée à partir des actifs et de la main-d’œuvre existants, sans investissement de capital.
En pratique, l’indicateur Taux de Rendement Synthétique (TRS) opérationnalise cette formule sous la forme d’un indicateur composite fondé sur trois facteurs :
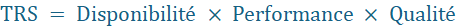
- Disponibilité – le pourcentage du temps planifié pendant lequel l’équipement fonctionne (pertes : pannes, changements de série, arrêts non planifiés)
- Performance – la cadence réelle par rapport à la vitesse idéale (pertes : micro-arrêts, réduction du débit, temps d’inactivité)
- Qualité – les unités conformes en pourcentage du total des unités lancées (pertes : défauts, retouches, rebuts de démarrage)
Un TRS de référence de classe mondiale est généralement fixé à 85 % ou plus. La plupart des sites de production fonctionnent à un taux compris entre 40 et 60 %, ce qui signifie que la majeure partie des gains de capacité disponibles réside dans le parc d’équipements existant.
Les six sources de pertes identifiées par la Maintenance Productive Totale (TPM), telles que les pannes d’équipements, temps de setup et ajustements, temps d’inactivité et micro-arrêts, réduction de la vitesse de fonctionnement, défauts et retouches, et pertes au démarrage, correspondent directement aux trois composantes du TRS. La réduction des temps d’arrêt imprévus constitue généralement la mesure la plus efficace, car les pannes d’équipement représentent à la fois la catégorie de pertes la plus visible et celle sur laquelle il est le plus facile d’agir.
Pourquoi les gains d’efficacité productive sont difficiles à pérenniser
Mesurer ne signifie pas s’améliorer. Toutes les entreprises qui suivent le TRS et les KPIs de production le savent, et pourtant le cycle se répète : une démarche d’efficacité génère des gains, ceux-ci s’érodent au cours des trimestres suivants, et la prochaine initiative démarre à partir d’un niveau de référence inférieur à celui escompté.
Trois modèles expliquent l’essentiel de cette régression. Premièrement, les améliorations sont ponctuelles plutôt que systémiques. Un Événement KAIZEN™ permet de supprimer un goulot d’étranglement, mais sans documentation ni application rigoureuse des méthodes de travail standard, le processus revient à son état initial.
Deuxièmement, la gestion de la performance reste dans une perspective globale ; les rapports hebdomadaires sur le TRS sont examinés dans les salles de réunion, plutôt que d’analyser quotidiennement les données au niveau de la ligne de production, sur le gemba. Lorsque les chiffres hebdomadaires signalent un problème, trois à cinq jours de perte de capacité se sont déjà écoulés.
Troisièmement, la chaîne causale entre les pertes spécifiques et leurs causes racines n’est jamais bouclée. Les initiatives de réduction des temps d’arrêt s’attaquent aux symptômes ; elles ne mettent pas en évidence les raisons pour lesquelles les équipements tombent en panne de manière répétée.
Pour maintenir l’efficacité productive, il faut donc disposer d’un système opérationnel, et non d’un système de mesure. Cette distinction est déterminante.
Faites évaluer le système opérationnel de votre usine, et pas seulement les KPs
Comment améliorer l’efficacité productive
Les étapes clés suivantes constituent le cadre de référence pour construire un environnement de production pérenne et performant :
Cartographier le flux de valeur avant d’intervenir
Avant de cibler des pertes spécifiques, la Cartographie de la Chaîne de Valeur (VSM) offre une vision bout en bout de l’endroit où les mudas (gaspillage) s’accumulent dans le flux de production. Une optimisation des processus qui ferait l’impasse sur cette étape risquerait d’améliorer un élément qui ne constitue pas un goulot d’étranglement, ce qui entraînerait une modification mobilisant des ressources sans pour autant augmenter le débit. La méthode VSM met en évidence le temps de cycle, les points d’accumulation des stocks et les écarts dans le flux d’informations que les KPIs agrégés masquent. Elle permet également de déterminer si la contrainte est liée à l’équipement, à la main-d’œuvre ou au flux de matières, ce qui permet de définir la séquence d’intervention appropriée.
Établir le travail standard comme référence
On ne peut pas améliorer ce qui n’est pas défini. Le travail standard, documenté comme la meilleure méthode actuelle pour chaque opération, comprenant le temps de cycle, la séquence des tâches et les en-cours, constitue le point de référence à partir duquel les écarts sont visibles. Sans lui, chaque opérateur exécute un procédé légèrement différent, et le TRS agrégé masque la variance. Une fois le travail standard en place, les superviseurs peuvent immédiatement voir si une ligne respecte la méthode ou dérive, et intervenir avant la fin du poste plutôt que de découvrir le problème dans les données de la semaine suivante.
Déployer la TPM
Le principal facteur de perte d’efficacité productive dans la plupart des environnements de production discrète est l’arrêt non planifié. La TPM y remédie en transférant la responsabilité de la maintenance d’une fonction réactive spécialisée vers une discipline partagée entre les opérateurs et les équipes de maintenance. Les bonnes pratiques de maintenance autonome donnent aux opérateurs les compétences et l’autorité nécessaires pour effectuer des inspections, des nettoyages et des interventions mineures de routine, créant ainsi les conditions d’une détection précoce de la dégradation avant qu’elle ne devienne une panne. Cela réduit les temps d’arrêt et prolonge la durée de vie des équipements, tout en améliorant la disponibilité et en réduisant le coût unitaire.
Mettre en place des routines de gestion quotidienne
Les opérations de production qui maintiennent un haut niveau d’efficacité partagent une caractéristique structurelle : elles gèrent la performance au quotidien, et non pas chaque semaine. Les routines du KAIZEN™ Quotidien, qui consistent en de brefs bilans structurés au niveau de la ligne de production à chaque poste, créent un rythme de réaction qui empêche les petits écarts de se transformer en grosses pertes. Les superviseurs comparent la production réelle à l’objectif, identifient les deux ou trois principales pertes de la période précédente, puis attribuent et suivent les mesures correctives. C’est ce mécanisme qui ferme la boucle entre la mesure et l’action. Qu’est-ce que le KAIZEN™ dans ce contexte ? C’est la discipline qui consiste à traiter chaque écart entre la performance réelle et la performance standard comme un problème à résoudre, plutôt que d’accepter une sous-performance persistante comme « normale ».
Aborder l’optimisation des processus de manière systématique
L’optimisation des flux de travail dans le secteur manufacturier repose sur trois axes : le flux (élimination du traitement par lots et de l’accumulation de files d’attente entre les opérations), l’utilisation des ressources (adaptation du déploiement de la main-d’œuvre et des équipements à la demande réelle plutôt qu’à des plans théoriques) et l’utilisation des capacités (alignement de la planification de la production sur les contraintes réelles plutôt que sur la capacité nominale). Ensemble, ces axes permettent de réduire les temps sans valeur ajoutée qui allongent le temps de cycle et font baisser le rendement dès le premier passage. L’excellence opérationnelle dans le secteur manufacturier résulte de la cumulation de ces améliorations progressives au fil du temps, et non d’une intervention isolée.
Pour les opérations cherchant à quantifier l’impact financier, le lien est direct : un débit plus élevé, un taux de rebut réduit et une diminution des temps d’arrêt contribuent collectivement à abaisser le coût unitaire. Or, les stratégies de réduction des coûts fondées sur des gains d’efficacité s’avèrent structurellement plus durables que celles reposant sur la négociation des prix ou la réduction des effectifs, dans la mesure où elles améliorent le système de production sous-jacent plutôt que d’en extraire simplement la marge.
Assurez un flux continu sur toutes les lignes de production
Principaux KPIs de production pour le suivi de l’efficacité productive
Un suivi efficace nécessite un ensemble restreint de métriques complémentaires plutôt qu’un seul indicateur de synthèse. Les KPIs de production suivants offrent une vue d’ensemble complète de la qualité, de la vitesse, de la disponibilité et des coûts :
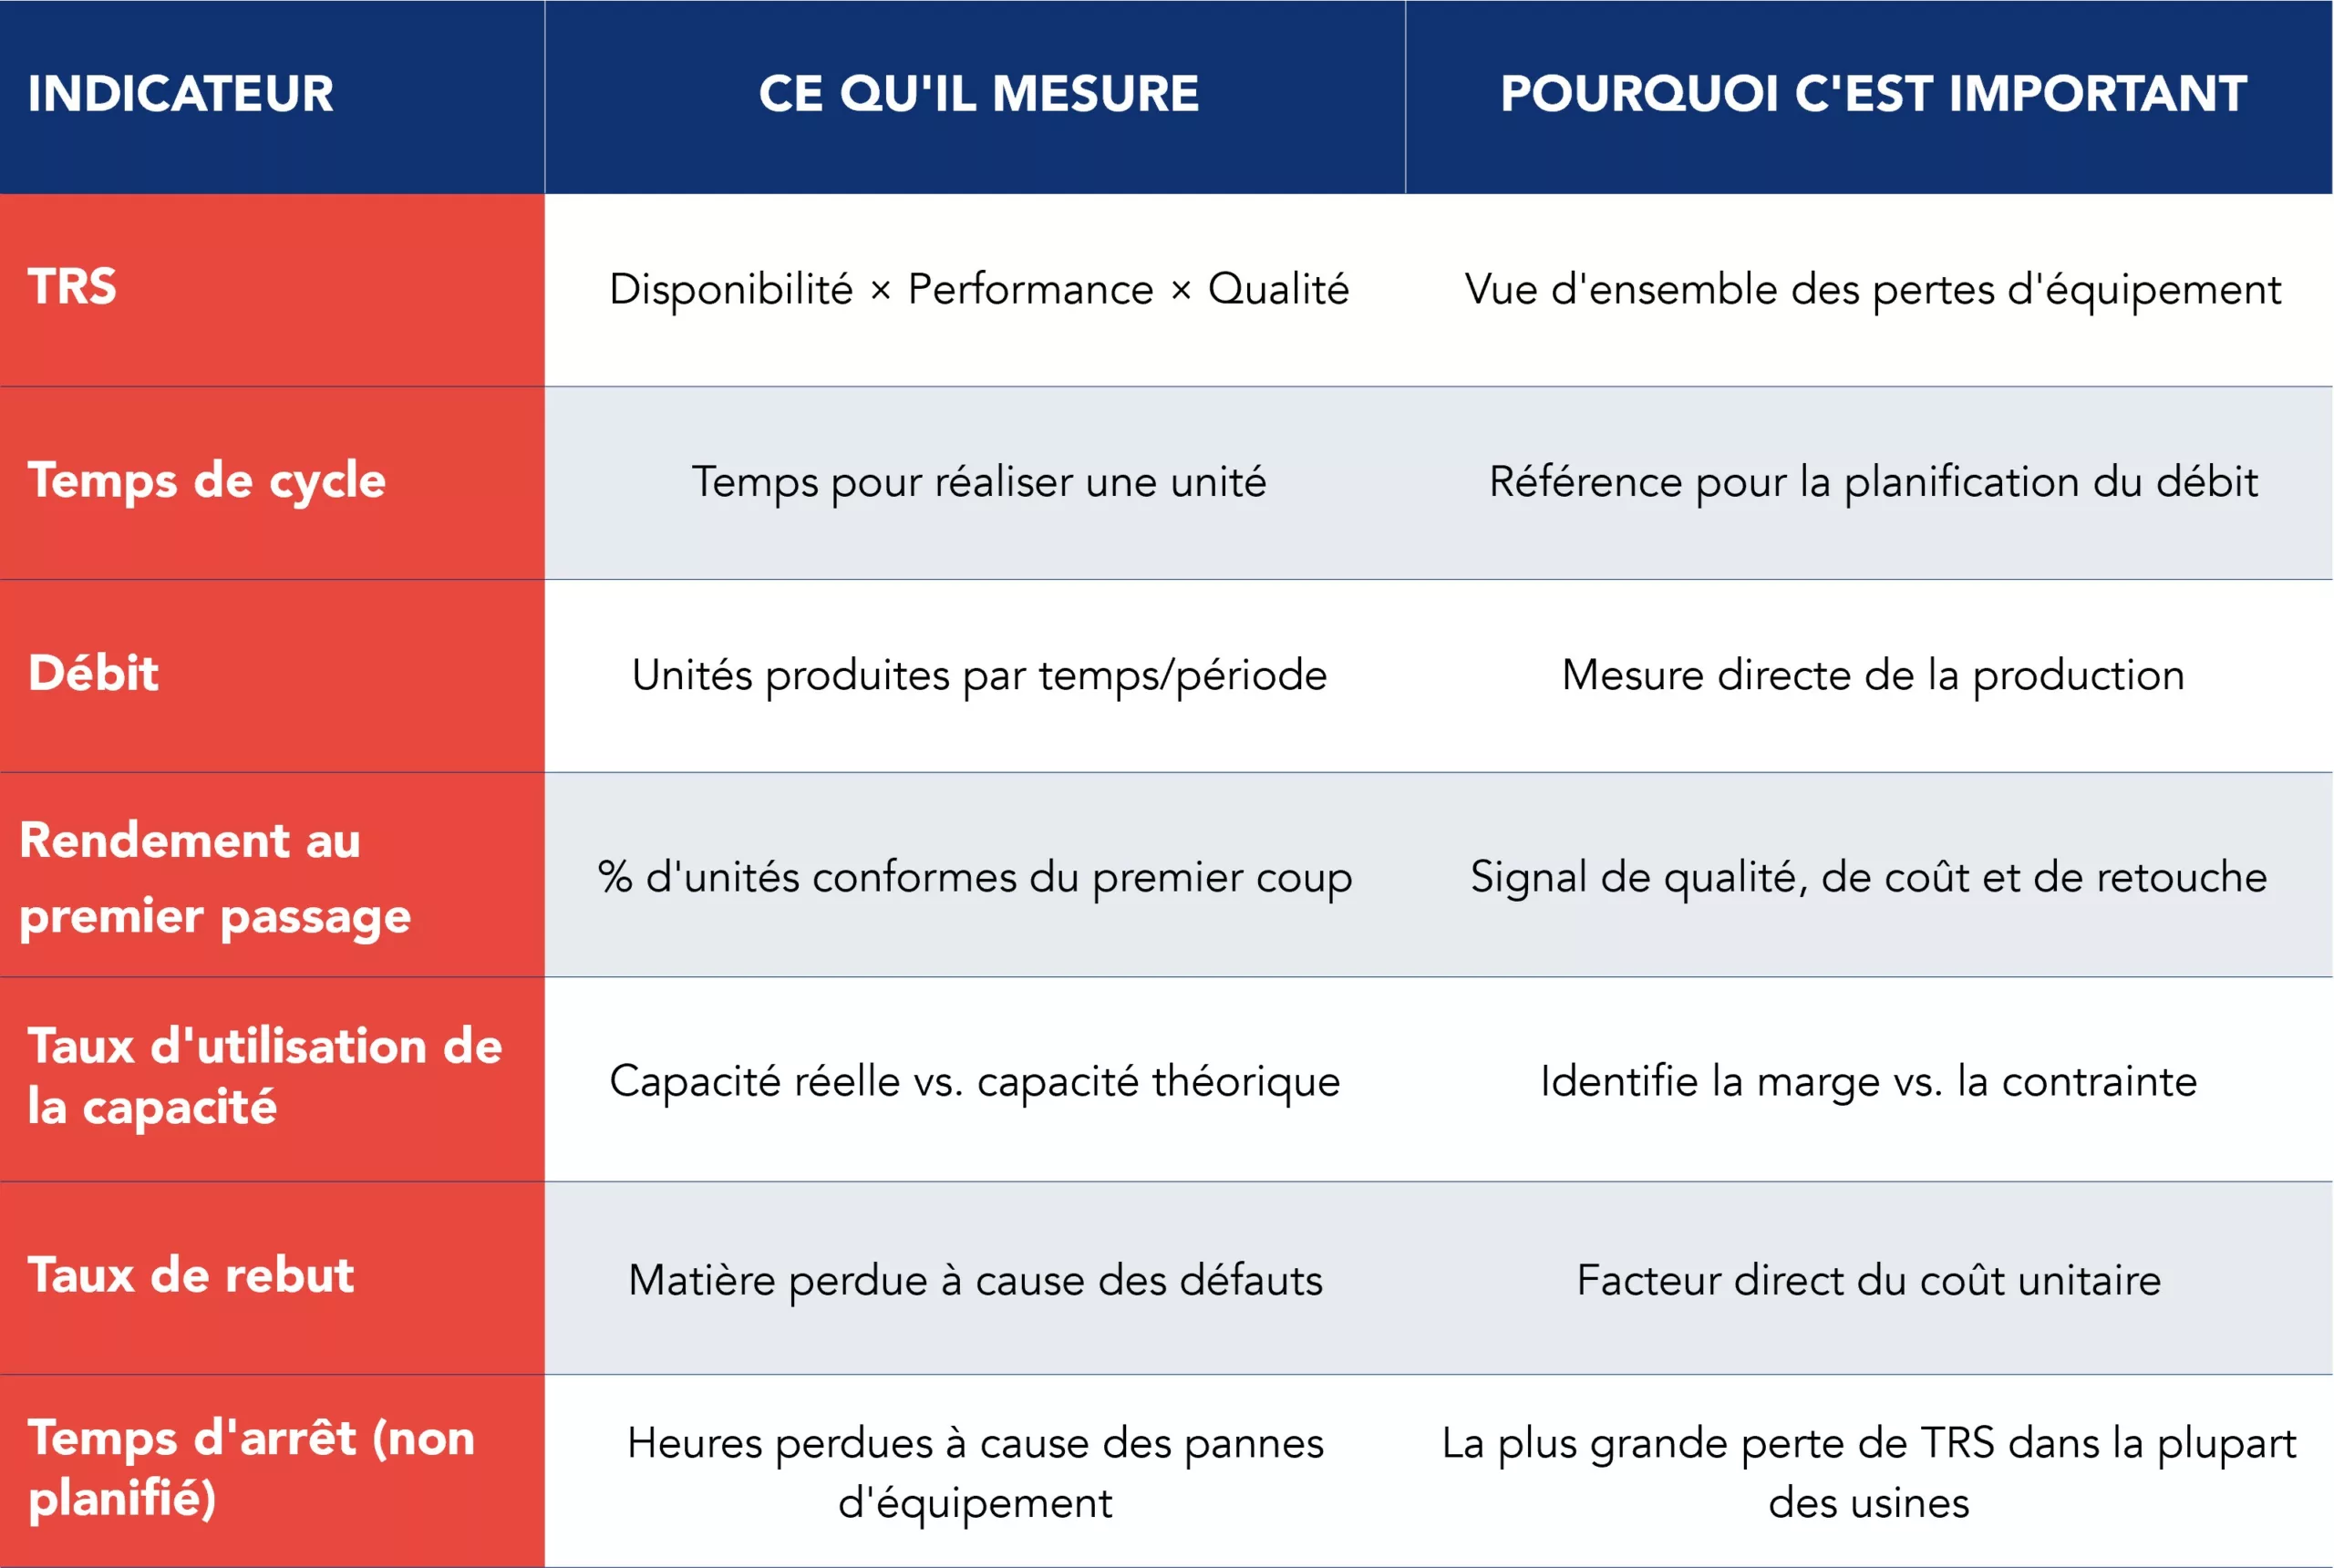
Tableau 1 – Principaux KPIs de production pour le suivi de l’efficacité productive
La pertinence de chaque KPI dépend, naturellement, du contexte de production. Dans la production de polymères et les opérations alimentaires, par exemple, le rendement au premier passage et le taux de rebut méritent une attention particulière, compte tenu du coût élevé des matières premières. En revanche, dans les environnements caractérisés par une grande diversité de produits et de faibles volumes de production, le temps de changement de série et son impact sur la disponibilité sont souvent les facteurs dominants du profil TRS.
Construire une efficacité à effet cumulatif
L’efficacité productive est en définitive une question de discipline opérationnelle, et non de sophistication du calcul. La formule est simple et les indicateurs sont bien établis. Ce qui distingue les opérations de production les plus performantes des autres, c’est l’infrastructure de gestion qui répond aux écarts quotidiennement, referme systématiquement les causes racines, et maintient le travail standard à l’aune duquel toute amélioration est mesurée.
Les organisations qui considèrent l’amélioration continue dans la production comme une initiative occasionnelle obtiendront des résultats ponctuels. Celles qui l’intègrent dans leur fonctionnement quotidien grâce à un leadership ancré sur le gemba, à des routines quotidiennes structurées et à un développement continu des compétences verront leur efficacité s’accroître au fil des années, et non pas des trimestres.
Grâce à nos services de conseil en opérations de production, nous aidons les entreprises industrielles à mettre en œuvre le concept d’efficacité cumulative dans leurs activités quotidiennes. L’approche du Kaizen Institute en matière d’amélioration des processus repose sur une collaboration pratique avec vos équipes sur le terrain. Nous ne nous contentons pas de mettre en œuvre des outils isolés ; nous intégrons des pratiques de gestion et des processus standardisés indispensables au maintien d’une stabilité opérationnelle et à la préservation des marges bénéficiaires. Cette approche systémique transforme la résolution quotidienne des problèmes en une compétence organisationnelle fondamentale, garantissant ainsi que votre système de production gagne en résilience et en efficacité trimestre après trimestre.
Avez-vous encore des questions sur l’efficacité productive ?
Quelle est la différence entre l’efficacité productive et l’efficacité allocative ?
L’efficacité productive consiste à atteindre la production maximale possible avec les ressources disponibles, en se situant sur la frontière des possibilités de production et en évitant le gaspillage de ressources. L’efficacité allocative, quant à elle, consiste à orienter les ressources vers les produits ou les outputs qui génèrent la plus grande valeur au regard des préférences des consommateurs. Une usine peut atteindre l’efficacité productive (en fonctionnant à pleine capacité sans gaspillage) tout en étant inefficace sur le plan allocatif si elle produit le mauvais mix de produits. Dans la plupart des programmes d’amélioration de la production, l’efficacité productive est traitée en premier, car combler l’écart de TRS et de capacité génère un retour financier immédiat et mesurable.
Qu’est-ce qu’un TRS de classe mondiale ?
Un TRS de classe mondiale est généralement considéré comme tel à partir de 85 %, ce qui correspond à environ 85 % de disponibilité, 95 % de performance et plus de 99 % de qualité. La plupart des sites entament leur parcours d’amélioration avec un TRS compris entre 40 et 60 %, ce qui indique un potentiel de gain considérable. Atteindre 85 % est un objectif réalisable pour la plupart des opérations de production discrète en deux à trois ans d’efforts d’amélioration soutenus, à condition que le système de gestion sous-jacent le permette. Chercher à atteindre 85 % en se basant uniquement sur la mesure, sans s’attaquer aux causes racines et sans mettre en place des routines de gestion quotidiennes, donne rarement des résultats pérennes.
Qu’est-ce que la frontière des possibilités de production, et pourquoi est-elle importante pour les entreprises ?
La frontière des possibilités de production est le concept économique qui décrit les combinaisons maximales de production réalisables avec des ressources fixes. Une entreprise qui opère à l’intérieur de sa frontière est inefficace sur le plan productif ; elle produit moins qu’elle ne pourrait avec les inputs disponibles. Pour les fabricants, la FPP constitue un outil d’analyse utile pour comprendre que chaque perte de capacité causée par des arrêts, des défauts ou une sous-utilisation correspond à un niveau de production inférieur au maximum possible. Cela signifie qu’avant d’investir dans de nouvelles capacités, de nombreuses opérations peuvent augmenter significativement la production grâce à une meilleure utilisation des actifs existants, en réduisant l’écart entre la performance réelle et le niveau de production théoriquement possible.
Opérations de production
Découvrez comment améliorer ce secteur d’activité