Article
Comment réduire le rebut et les retouches en production


Le rebut et les retouches constituent des pertes significatives dans les processus de production, avec une incidence directe sur les coûts, la productivité, l’utilisation de la capacité et la qualité finale fournie au client. Au-delà du gaspillage de matière, ces problèmes peuvent entraîner une consommation supplémentaire de main-d’œuvre et d’énergie, des temps machine injustifiés, des retards et une complexité opérationnelle accrue.
La réduction de telles pertes requiert des mesures qui vont au-delà de la correction des défauts après leur survenue. Il devient indispensable d’identifier l’origine des problèmes, d’en évaluer l’impact, d’en comprendre les causes racines et d’intervenir sur les processus afin d’en prévenir la récurrence.
L’adoption d’une démarche structurée d’amélioration continue permet de réduire la variabilité, de renforcer la stabilité des processus et d’améliorer durablement le rendement de la production.
Le présent article analyse les principales causes de rebut et de retouches en production, les indicateurs les plus pertinents pour les mesurer ainsi que les méthodologies qui permettent de réduire ces pertes en production.
Que sont le rebut et les retouches en production ?
Les rebuts et les retouches sont deux types de pertes liées aux produits, composants ou matériaux qui ne répondent pas dès le départ aux exigences définies. Bien qu’ils soient tous deux liés à des problèmes de qualité, leurs effets sur le processus de production diffèrent ; ils doivent donc être mesurés et traités différemment.
Les rebuts désignent les matériaux, composants ou produits qui ne peuvent être récupérés ou réutilisés dans le cadre du processus prévu et qui, de ce fait, doivent être mis au rebut, recyclés ou affectés à un autre usage de moindre valeur. Parmi les exemples courants figurent les pièces hors tolérance, les composants endommagés en cours de transformation ou la matière première rendue inutilisable par des erreurs de découpe ou d’usinage.
Les retouches, quant à elles, interviennent lorsqu’un produit ou un composant ne répond pas initialement aux exigences, mais peut être corrigé au moyen d’opérations supplémentaires. Ces opérations peuvent comprendre un nouvel usinage, des ajustements, des réparations, une réinspection ou la répétition d’une étape du processus.
Quant au défaut de production, il désigne tout écart par rapport aux spécifications ou aux exigences définies. Un défaut peut donner lieu à du rebut, exiger une retouche ou, s’il n’est pas détecté en interne, parvenir jusqu’au client et engendrer des retours, des réclamations ou des coûts de garantie.
Ainsi, tous les défauts ne génèrent pas de rebut, mais le rebut comme les retouches résultent de situations où le processus n’a pas produit le résultat attendu dès le premier coup.
Quel est l’impact du rebut et des retouches sur les coûts industriels ?
L’impact du rebut et des retouches sur les coûts industriels est nettement supérieur à la valeur de la matière première perdue ou des heures supplémentaires nécessaires à la correction d’un produit. Ces pertes affectent plusieurs composantes des opérations et peuvent réduire sensiblement la rentabilité du processus de production.
Dans le cas du rebut, le coût comprend non seulement la matière mise au rebut, mais également l’ensemble des ressources consommées jusqu’au moment où le défaut est détecté : la main-d’œuvre, le temps machine, l’énergie, l’outillage, les inspections et les déplacements.
Plus le problème est identifié tardivement dans le processus, plus le coût cumulé tend à être élevé. La retouche, pour sa part, ajoute des opérations qui n’étaient pas prévues dans le flux normal de production. Cela revient à mobiliser de nouveau des personnes, des équipements et de la capacité pour corriger ce qui aurait dû être produit correctement dès le premier coup
Au-delà du coût direct, la retouche peut créer des files d’attente, augmenter les travaux en cours, allonger les lead times et interférer avec d’autres ordres de production.
À cela s’ajoutent des coûts indirects, souvent moins visibles : perte de capacité, retards de livraison, heures supplémentaires, besoin de stocks additionnels, effort accru de gestion de la qualité. Lorsque les défauts parviennent jusqu’au client, viennent s’y ajouter les retours, les réclamations ou les coûts de garantie.
C’est pourquoi l’évaluation du véritable coût du rebut et des retouches exige une vision globale du coût de la non-qualité.
Quantifier ces pertes permet de hiérarchiser les problèmes ayant le plus fort impact économique et d’orienter les efforts d’amélioration vers les causes qui offrent le plus grand potentiel de gain.
Découvrez le véritable coût de la non-qualité dans votre processus de production
Comment mesurer le rebut et les retouches ?
Il est essentiel de mesurer correctement les rebuts et les retouches pour prendre la mesure des pertes, identifier où se concentrent les principaux problèmes et suivre l’efficacité des mesures d’amélioration.
L’analyse ne doit toutefois pas se limiter au nombre de pièces rejetées : elle doit également prendre en compte la qualité obtenue du premier coup, le coût associé aux pertes et l’incidence sur la performance globale du processus.
Taux de rebut
Le taux de rebut mesure la proportion d’unités, de poids ou de valeur produite qui est rejetée et ne peut être récupérée pour le processus prévu.
Il peut être calculé, par exemple, à l’aide de la formule suivante :
Taux de rebut (%) = Quantité rejetée ÷ Quantité totale produite × 100
Cet indicateur doit être analysé dans la durée et, dans la mesure du possible, stratifié par produit, processus, équipement, équipe, matière ou type de défaut.
Cette segmentation facilite l’identification des principales sources de perte et aide à définir les priorités d’action.
Rendement au premier passage et rendement du processus
Le rendement au premier passage (FPY) mesure le pourcentage d’unités qui achèvent un processus correctement du premier coup, sans nécessiter de retouche, de réparation, de réinspection ou de répétition d’opérations.
FPY (%) = Unités validées du premier coup ÷ Total des unités entrant dans le processus × 100
Cet indicateur est particulièrement important, car il rend visibles des pertes qui peuvent rester masquées lorsque seule la production finale est analysée.
Un processus peut en effet respecter la quantité planifiée tout en consommant une capacité significative en retouches.
Lorsque plusieurs étapes de production se succèdent, le rendement global du processus peut être analysé en considérant la performance cumulée au fil des différentes opérations, ce qui permet d’identifier les points du flux où surviennent les plus fortes pertes de qualité.
Autres indicateurs de qualité et de performance pertinents
Pour obtenir une vision plus complète, le taux de rebut et le FPY doivent être complétés par d’autres indicateurs, tels que le taux de retouche, le coût de la non-qualité, le nombre de défauts par unité, le temps consacré aux corrections, les réclamations des clients et les coûts de garantie.
Il convient également de mettre en relation les indicateurs de qualité avec des métriques opérationnelles telles que la productivité, le TRS, le lead time, le respect du plan de production et l’utilisation de la capacité.
Cette analyse permet de comprendre comment les problèmes de qualité affectent la performance globale des opérations et de mieux quantifier le potentiel de réduction associé.
Quelles sont les principales causes de rebut et de retouches ?
Les causes de rebut et de retouches varient selon le processus de production, mais elles tiennent généralement à une combinaison de matériaux, d’équipements, de méthodes de travail et de conditions de processus. Identifier et distinguer ces causes est fondamental pour éviter les actions correctives superficielles et agir sur la véritable origine des problèmes.
Parmi les causes les plus fréquentes figurent les suivantes :
- Matériaux et qualité des fournisseurs : des matières premières ou des composants hors spécification, une variabilité entre lots, des dommages survenus lors du transport ou de l’entreposage ainsi que des problèmes de qualité des fournisseurs peuvent générer des défauts tout au long du processus de production.
- Variabilité et paramètres du processus : des températures, des vitesses, des pressions, des temps de cycle, des tolérances ou d’autres paramètres situés en dehors des conditions définies peuvent engendrer de l’instabilité et accroître l’apparition de produits non conformes.
- Équipements, outillage et maintenance : l’usure des outils, les pannes, les désalignements, un étalonnage inadéquat ou un défaut de maintenance peuvent affecter la précision et la répétabilité du processus.
- Méthodes de travail et standardisation : l’absence de standards clairs, des instructions obsolètes ou des façons différentes d’exécuter une même opération augmentent la variabilité et le risque de défauts.
- Formation, conditions de travail et erreur humaine : une formation insuffisante, des interfaces peu intuitives, des conditions ergonomiques inadaptées ou des processus excessivement dépendants de l’intervention humaine peuvent favoriser la survenue d’erreurs des opérateurs. Dans ces cas-là, il convient d’analyser les conditions du processus qui ont permis à l’erreur de se produire, plutôt que de l’attribuer à la seule responsabilité de l’opérateur.
L’analyse de ces causes doit s’appuyer sur des données et sur l’observation directe du processus. L’objectif est de comprendre pourquoi les défauts surviennent et d’agir sur les conditions qui les engendrent, afin d’en réduire la probabilité de répétition.
Comment agir pour réduire le rebut et les retouches ?
La réduction du rebut et des retouches exige une approche progressive et structurée de la qualité.
Au-delà du renforcement de l’inspection finale, l’objectif est de passer d’une démarche réactive, centrée sur la correction des défauts, à des processus toujours plus stables et plus robustes, capables de prévenir ou de détecter les problèmes au plus près de leur origine.
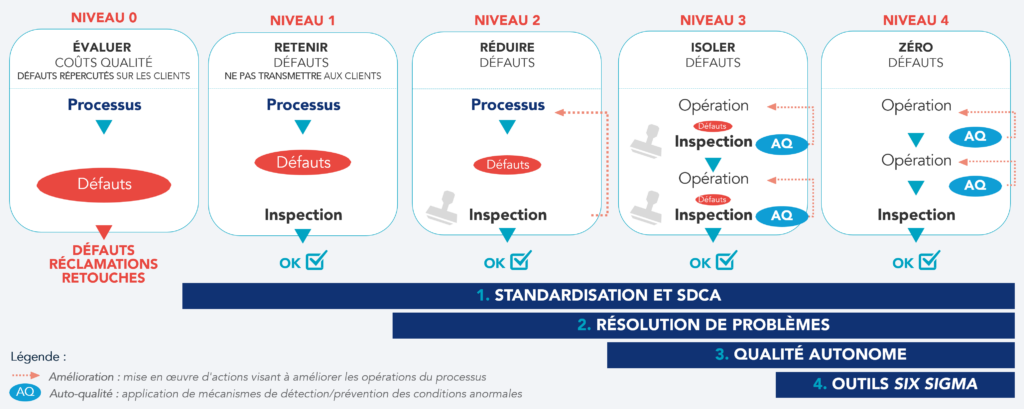
Figure 1– Modèle KAIZEN™ de gestion de la qualité totale (TQM)
Standardiser et stabiliser les processus
La réduction des défauts commence par la création de conditions de processus stables et reproductibles. Cela suppose de définir des standards de travail, des paramètres de processus, des critères de qualité et des méthodes de contrôle clairs, afin que les opérations soient exécutées de manière homogène.
Le cycle SDCA (Standardize, Do, Check, Act) aide à maintenir ces conditions et à repérer rapidement les écarts. En effet, sans stabilité ni travail standard, il devient difficile de distinguer les problèmes ponctuels des causes structurelles et d’évaluer le véritable impact des actions d’amélioration.
Résoudre les problèmes et éliminer les causes racines
Au fur et à mesure que le processus se stabilise, il devient nécessaire d’agir de façon structurée sur les problèmes de qualité, en adaptant la profondeur de l’analyse à leur complexité.
Pour les problèmes simples ou de résolution plus directe, il est possible de recourir, par exemple, à l’outil 3C, organisé selon les étapes suivantes : définir le problème, en analyser les causes, identifier et mettre en œuvre des contre-mesures, puis vérifier les résultats obtenus. L’analyse des causes racines peut s’appuyer, par exemple, sur le diagramme d’ishikawa ou sur les 5 Pourquoi. Cette approche permet de résoudre rapidement les problèmes du quotidien sans perdre la rigueur nécessaire pour en éviter la répétition.
Pour les problèmes complexes, réguliers ou présentant de multiples causes potentielles, une approche approfondie s’impose, comme le kobetsu KAIZEN™. La méthode structure la résolution en neuf étapes, depuis la clarification du périmètre et l’étude de la situation initiale jusqu’à l’analyse des causes racines, le test des solutions, la confirmation des résultats, la standardisation et la réplication des enseignements.
Dans les deux cas, l’objectif est de cesser d’agir sur les seuls symptômes pour éliminer les conditions à l’origine du rebut et des retouches, en garantissant que les solutions mises en œuvre produisent des résultats pérennes.
Intégrer la qualité au cœur même des opérations
Au fur et à mesure que le processus évolue, la qualité doit être assurée à l’endroit même où le travail est réalisé. Pour cela, il convient de commencer par comprendre où les défauts sont générés et où ils sont détectés tout au long du flux de production.
La matrice d’auto-qualité permet de visualiser la relation entre l’origine et la détection des défauts. En identifiant, pour chaque opération, à quel moment chaque défaut est créé et découvert, il devient possible de comprendre jusqu’où les problèmes progressent dans le processus avant d’être repérés. Plus la distance entre la génération et la détection est grande, plus l’impact tend à être important.
Sur la base de cette analyse, il convient de renforcer les moyens d’auto-qualité, avec pour objectif de rapprocher la détection de l’origine du problème et, dans la mesure du possible, d’en prévenir l’apparition.
Parmi les principaux moyens figurent les standards d’exécution et d’autocontrôle, qui permettent de vérifier la qualité du travail à chaque opération avant son transfert à l’étape suivante ; les poka-yoke, qui aident à prévenir les erreurs ou à rendre immédiatement visibles les conditions anormales ; le jidoka, qui permet de détecter les anomalies et d’arrêter ou de signaler le processus avant que le défaut ne se propage ; et, enfin, la maîtrise statistique des procédés (MSP), utilisée pour surveiller la variabilité du processus et identifier les écarts avant qu’ils n’engendrent des défauts.
L’évolution recherchée est claire : passer d’un système où les défauts sont découverts en fin de processus à un système où ils sont prévenus ou détectés à la source, ce qui réduit la propagation des problèmes et renforce la capacité à produire correctement dès le premier coup.
Réduire la variabilité avec les outils Six Sigma
Dans les processus présentant un niveau de stabilité adéquat et des données fiables, les outils Six Sigma permettent d’approfondir la réduction de la variabilité et d’améliorer la capabilité du processus.
Des techniques telles que les études de capabilité, l’analyse des systèmes de mesure et les plans d’expériences aident à identifier des sources de variation moins évidentes, à comprendre les relations entre les variables et à définir des conditions opératoires plus robustes.
Au fur et à mesure que la variabilité se réduit et que le processus gagne en robustesse, la probabilité d’apparition de défauts diminue elle aussi, rapprochant les opérations d’un niveau zéro défaut.
Comment la technologie peut-elle contribuer à réduire les défauts et les gaspillages ?
La technologie peut renforcer la capacité des opérations à détecter les écarts plus tôt, à comprendre les modèles d’occurrence et à prévenir les défauts avant qu’ils n’engendrent du rebut ou des retouches.
La collecte automatique des données de processus permet de surveiller en temps réel les paramètres essentiels et d’identifier les variations susceptibles de compromettre la qualité. Les capteurs, les systèmes de vision artificielle et les dispositifs d’inspection automatique peuvent accélérer la détection des anomalies en la rapprochant du point où le problème est généré, réduisant ainsi le risque d’une production prolongée dans des conditions incorrectes.
L’analyse des données peut également aider à relier les défauts à des variables telles que l’équipement, l’outil, la matière première, le fournisseur, l’équipe ou les paramètres opératoires. Par ailleurs, dans les processus à fort volume et à forte complexité, les modèles analytiques et d’intelligence artificielle peuvent identifier des schémas difficiles à détecter par des analyses conventionnelles et appuyer la prévision des conditions associées à un risque de défaut accru.
En matière de maintenance, la surveillance de l’état des équipements permet d’anticiper des situations telles que l’usure des outils, les désalignements ou la dégradation de composants avant qu’elles n’affectent la qualité du produit. De même, les systèmes numériques peuvent soutenir la gestion des standards, la traçabilité et la réaction rapide aux écarts.
La technologie doit toutefois être appliquée de manière sélective et orientée vers le problème.
Le principe consiste à partir du problème et du processus, puis à recourir à la technologie là où elle apporte une capacité supplémentaire de prévention, de contrôle et de prise de décision.
Comment rapprocher votre détection des défauts de la source du problème
Réduire les rebuts et les retouches nécessite d’agir à la source
Réduire durablement le rebut et les retouches implique d’aller au-delà de l’inspection et de la correction des défauts. L’accent doit porter sur la création de processus stables, sur la résolution structurée des problèmes, sur la prévention des erreurs et sur la détection des anomalies au plus près du point où elles sont générées.
La combinaison de la standardisation, de la résolution de problèmes, de l’auto-qualité, de la réduction de la variabilité et d’une technologie appliquée de manière sélective permet d’améliorer progressivement la performance des processus et de renforcer la capacité à produire correctement dès le premier coup.
Plus qu’un projet qualité isolé, cette démarche doit s’inscrire dans la gestion quotidienne des opérations. Lorsque les problèmes sont rendus visibles, analysés à partir de données et transformés en nouveaux standards, la réduction des défauts cesse de dépendre d’actions ponctuelles pour s’intégrer à un système d’amélioration continue.
Il en résulte des opérations caractérisées par moins de gaspillage, des coûts de production réduits, une productivité accrue, une meilleure utilisation de la capacité et une plus grande fiabilité de la qualité livrée au client.
Le Kaizen Institute accompagne les organisations dans ce parcours, en combinant le conseil en qualité, orienté vers la standardisation, la résolution structurée des problèmes et l’auto-qualité, avec le conseil numérique en opérations autonomes et flexibles, qui applique la technologie de manière sélective pour accélérer la détection des anomalies et renforcer la capacité de décision. Cette combinaison permet aux entreprises de progresser de façon constante vers des processus plus stables, plus robustes et toujours plus proches du zéro défaut.
Avez-vous encore des questions sur le rebut et les retouches ?
L’IA peut-elle réduire les erreurs de production et le rebut ?
Oui. L’intelligence artificielle dans l’industrie peut contribuer à réduire les erreurs de production, le rebut et les retouches grâce à l’analyse de grands volumes de données, à l’identification de tendances et à la détection précoce de conditions anormales. Elle peut être appliquée, par exemple, à la prévision des défauts, à la vision artificielle, à la maintenance prédictive, à l’optimisation des paramètres de processus et à l’identification de relations entre variables difficiles à détecter manuellement.
Comment le PFMEA se rattache-t-il à la réduction du rebut et des retouches ?
L’AMDE de processus (PFMEA – Process Failure Mode and Effects Analysis) aide à réduire le rebut et les retouches grâce à une approche préventive des risques du processus. Plutôt que d’intervenir uniquement après la survenue d’un défaut, elle permet d’identifier à l’avance les modes de défaillance potentiels, leurs causes et leurs effets.
L’analyse aide à hiérarchiser les risques les plus significatifs et à définir des actions visant à réduire la probabilité d’occurrence ou à améliorer la capacité de détection. Lorsqu’elle est utilisée de manière dynamique et actualisée à partir des enseignements tirés des problèmes réels, l’AMDE de processus contribue à rendre le processus plus robuste et à réduire la récurrence des défauts, des rebuts et des retouches.
Quel est le lien entre le Lean Manufacturing et la réduction des rebuts et des retouches ?
Le Lean Manufacturing (production Lean)vise à éliminer les gaspillages et à créer des processus plus stables et plus efficients. Les défauts, le rebut et les retouches constituent un gaspillage, car ils consomment des matières, du temps, de la capacité, de l’énergie et des ressources sans apporter de valeur au client.
Dans ce cadre, la qualité constitue également une condition essentielle à la création de flux. En effet, lorsque les niveaux de défauts et de retouches sont élevés, il devient difficile de produire de manière constante avec de faibles niveaux de stock, des lots réduits ou une production en flux tiré, ce qui accroît le besoin de stocks tampons, de réinspections et de replanifications. Les outils de la production Lean aident à stabiliser les processus, à prévenir les erreurs, à réduire la variabilité et à détecter les anomalies plus tôt, renforçant ainsi la capacité à produire du bon du premier coup (RFT).
Ces principes s’appliquent à tout type d’opérations. Dans les industries de production discrète, par exemple, l’action peut porter sur des opérations d’usinage, d’assemblage ou de soudage, tandis que dans les processus continus elle se concentre avant tout sur la maîtrise des paramètres et des conditions de processus.
Qualité
Découvrez comment améliorer ce secteur d’activité