Artikel
Umlaufbestand (WIP) und Durchlaufzeit in der Fertigung reduzieren


Ein Werk mit zu hohem Umlaufbestand verhält sich wie eine verstopfte Autobahn: Jedes Auto, das auf die Auffahrt fährt, rückt die Ausfahrt weiter in die Ferne, statt sie näherzubringen. Um die Durchlaufzeit in der Fertigung zu reduzieren, muss zunächst der Umlaufbestand (WIP) im Verhältnis dazu gesenkt werden, wie schnell der Engpass ihn verarbeiten kann. Dieser Zusammenhang ist nicht subjektiv, sondern eine Formel. Das WIP-Management beginnt mit Mathematik, nicht mit Intuition. Dieser Artikel erläutert den Zusammenhang zwischen Umlaufbestand, Durchsatz und Durchlaufzeit und stellt anschließend die Schritte dar, mit denen sich die schnellste messbare Verringerung der Durchlaufzeit erzielen lässt – ohne zusätzliches Personal oder zusätzliche Kapazität.
Was die Durchlaufzeit in der Fertigung tatsächlich misst
Die Durchlaufzeit in der Fertigung ist die gesamte verstrichene Zeit von der Auftragserfassung im System bis zum Verlassen des fertigen Artikels – einschließlich jeder Minute, die ein Teil wartend verbringt, nicht nur der Minuten, in denen eine Maschine daran arbeitet. Die meisten Betriebsleiter unterschätzen die Durchlaufzeit, weil sie die wertschöpfenden Minuten – die eigentliche Schneid-, Schweiß- oder Montagezeit – erfassen und dabei die Wartezeit zwischen den Arbeitsgängen übersehen. In einem typischen Umfeld der diskreten Fertigung macht die Wartezeit den Großteil der gesamten Durchlaufzeit aus, häufig achtzig Prozent oder mehr. Deshalb verbessert eine höhere Prozessgeschwindigkeit die Lieferleistung nur selten: Die Uhr läuft weiter, während das Teil stillsteht.
Durchlaufzeit vs. Zykluszeit
Zykluszeit und Durchlaufzeit werden auf dem Shopfloor häufig synonym verwendet, und diese Verwechslung führt zu falschen Entscheidungen. Die Zykluszeit gibt an, wie lange eine einzelne Einheit für einen Arbeitsgang benötigt, sobald die Bearbeitung beginnt. Die Durchlaufzeit ist die gesamte Zeit vom Auftrag bis zur Auslieferung, einschließlich jeder Wartezeit zwischen diesen Arbeitsgängen. Eine Maschine kann eine hervorragende Zykluszeit erzielen, während das Werk weiterhin eine miserable Durchlaufzeit aufweist, weil die Differenz vollständig im Warten liegt. Eine Verkürzung der Zykluszeit an einer Nicht-Engpassmaschine verändert die Durchlaufzeit kaum; eine Verkürzung der Wartezeit vor dem Engpass wirkt sich unmittelbar aus.
Die Formel, die WIP, Durchsatz und Durchlaufzeit miteinander verbindet
Little’s Law, 1954 vom Operations-Research-Wissenschaftler John Little bewiesen, besagt, dass der Umlaufbestand dem Durchsatz, multipliziert mit der Durchlaufzeit, entspricht. Umgestellt ergibt sich: Die Durchlaufzeit entspricht dem WIP geteilt durch den Durchsatz. Das ist Little’s-Law-WIP-Rechnung in ihrer einfachsten Form, und sie ist die nützlichste Gleichung auf dem Werksboden, weil sie aus einer Beschwerde über die Durchlaufzeit eine Berechnung macht.
Die Durchlaufzeit in der Fertigung lässt sich senken, indem der Umlaufbestand im Verhältnis zur Durchsatzrate des Engpasses reduziert wird – nach demselben Zusammenhang. In der Praxis bedeutet dies, den Umlaufbestand mit einem Pull-System zu begrenzen, die Chargengröße durch schnellere Rüstvorgänge zu verkleinern und den Output des tatsächlichen Engpasses zu schützen, statt überall gleichzeitig schneller zu arbeiten.
Die Formel enthält drei Erkenntnisse, die die meisten Ratgeber zwar einzeln erwähnen, aber selten miteinander verknüpfen. Bleibt der Durchsatz konstant, ist die Senkung des WIP der einzige Weg, um die Durchlaufzeit zu verkürzen; wird mehr Arbeit auf den Shopfloor freigegeben, steigt lediglich der Bestand in der Warteschlange, nicht der Output. Der Zusammenhang setzt zudem ein stabiles System voraus, bei dem Arbeit in etwa im gleichen Tempo eintritt und austritt. Steigt der WIP schneller, als das Werk ausliefert, gilt die Formel weiterhin – sie zeigt dann jedoch an, dass das System überlastet ist, und genau dort schlägt die Durchlaufzeit-Variabilität aus, da sich die Wartezeit in der Nähe eines ausgelasteten Engpasses nicht mehr wie ein stabiler Durchschnitt verhält. Der Durchsatz selbst wird von der Ressource mit der geringsten Kapazität bestimmt, weshalb die Engpassanalyse vor WIP- Grenzwerte, Chargengrößen oder Planungsregeln stehen muss.
Der Umlaufbestand ist zudem die von den drei Variablen am schwersten ehrlich zu messende. Einheiten auf Paletten zwischen Abteilungen, halbfertige Baugruppen, die auf einen abwesenden Bediener warten, und Lose, die auf eine Qualitätsfreigabe warten, zählen alle als WIP – und die meisten Enterprise-Resource-Planning-Systeme (ERP) erfassen sie zu niedrig, da sie WIP nur an formalen Buchungspunkten erfassen. Bevor WIP- Grenzwerte festgelegt werden, sollte der Shopfloor begangen und gezählt werden, was tatsächlich zwischen den Stationen steht; die Zahl liegt fast immer höher, als das System ausweist.
Den wahren Engpass finden, bevor etwas anderes bearbeitet wird
Führungskräfte zielen gewohnheitsmäßig auf die am stärksten ausgelastet wirkende Maschine als Engpass, und diese Annahme ist meist falsch. Der tatsächliche Engpass ist die Ressource, deren Output-Obergrenze die Obergrenze für die gesamte Linie bestimmt: Stillstand dort kostet eins zu eins fertige Einheiten, während Stillstand anderswo meist von vorhandenen WIP-Puffern aufgefangen wird. Ein echter Engpass lässt sich auf drei Arten bestätigen: Seine Warteschlange wächst dauerhaft, statt sich bei Schichtwechsel zu leeren, sein Tages-Output folgt über mehrere Schichten hinweg dem Tages-Output des Werks, und Arbeit, die diese Station überspringt, erhöht den fertigen Output, während dies bei anderen Stationen nicht der Fall ist.
Haben Sie die falsche Maschine als Engpass identifiziert?
Der E2E-Fluss sollte mit einer Wertstromanalyse abgebildet werden, bevor auch nur ein einziger WIP- Grenzwert festgelegt wird. Wird der Engpass geraten und der WIP um die falsche Ressource herum begrenzt, hungert eine Nicht-Engpassressource aus, während sich vor dem tatsächlichen Engpass weiterhin Arbeit staut. Sobald Daten den Engpass bestätigen, dient alles Folgende in diesem Artikel einzig dem Schutz des Outputs dieser einen Ressource.
WIP-Grenzwerten festlegen: Kanban, durchgängige Arbeitsbestände (CONWIP) oder „First In, First Out“ (FIFO)
Sobald der Engpass bestätigt ist, ist die Begrenzung des WIP der schnellste und günstigste verfügbare Hebel, da weder neue Ausrüstung noch zusätzliches Personal erforderlich sind. Der Output wird vom Durchsatz des Engpasses bestimmt, nicht davon, wie viel Material davor liegt; wird mehr Arbeit freigegeben, als der Engpass aufnehmen kann, verlängert dies lediglich die Wartezeit – der fertige Output steigt dadurch nie. Das ist WIP-Reduzierung in ihrer reinsten Form: weniger Material auf dem Shopfloor bei gleichem oder besserem Output. Drei Mechanismen setzen einen Grenzwert durch, und jeder passt zu einem anderen Produktionsmuster.
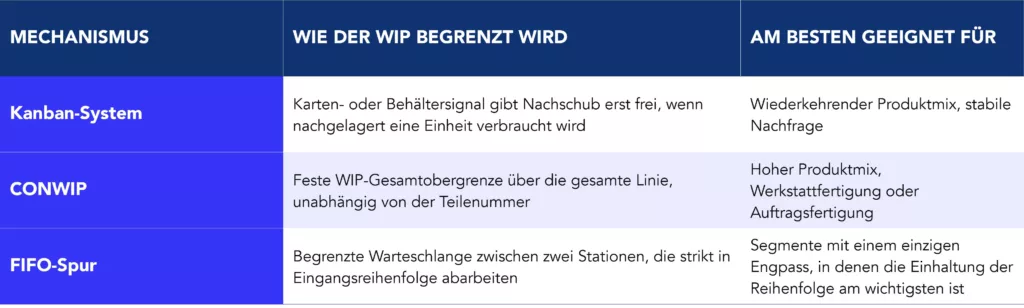
Abbildung 1 – Drei Mechanismen zur Begrenzung des WIP
Ein Kanban-System eignet sich für eine Linie, die eine begrenzte Anzahl von Produkten mit gleichbleibender Rate herstellt, da jede Karte einer bestimmten Teilenummer und Nachschubmenge entspricht. In einem Umfeld mit hohem Produktmix wird es unhandlich, da Hunderte von Teilenummern jeweils eine eigene Kartenpopulation benötigen würden. CONWIP löst dies, indem der WIP über den gesamten Routing-Weg hinweg begrenzt wird, unabhängig davon, was sich darin befindet – auf Kosten eines gewissen Planungsspielraums, den Kanban kostenlos bietet. FIFO-Spuren sind die einfachste der drei Varianten und funktionieren gut vor einem einzigen bestätigten Engpass, da sie die Warteschlange diszipliniert und die Versuchung beseitigt, das falsche Los zu beschleunigen.
Unabhängig vom gewählten Mechanismus sollte der Grenzwert niedrig genug angesetzt werden, um leicht zu schmerzen. Ein Grenzwert, der nie erreicht wird, ist Dekoration, keine Steuerung. Ab einer Auslastung von etwa achtzig bis fünfundachtzig Prozent der Kapazität einer Ressource steigt die Wartezeit nicht mehr linear, sondern beginnt steil anzusteigen. Ein Grenzwert, der den Engpass komfortabel unterhalb dieser Schwelle hält, ohne ihn auszuhungern, erfüllt daher seinen Zweck.
Chargengrößen durch schnellere Umrüstungen verringern
Hochvolumen-Chargen haben einen einzigen Grund: Rüstvorgänge sind so langsam, dass die Verteilung ihrer Kosten auf mehr Einheiten günstiger erscheint, als häufiger kleinere Lose zu fertigen. Dieser Kompromiss spiegelt die Rüstzeit wider, kein Naturgesetz der Fertigung. Wird die Rüstzeit verkürzt, verschiebt sich damit auch die Wirtschaftlichkeit der Chargengröße; die wirtschaftliche Chargengröße skaliert mit der Quadratwurzel der Rüstkosten, sodass eine Verkürzung der Rüstzeit um fünfundsiebzig Prozent die wirtschaftlich sinnvolle Chargengröße etwa halbieren kann. Das ist Chargengrößenreduzierung ohne den Kapazitätsverlust, den Hersteller am meisten fürchten.
SMED (Single-Minute Exchange of Die) wurde bei Toyota entwickelt, um die Kleinserienfertigung wirtschaftlich zu machen. Die Methode trennt die Rüstarbeit in interne Schritte, die einen Maschinenstillstand erfordern, und externe Schritte, die bei laufender Maschine erledigt werden können, und wandelt anschließend interne Schritte wo immer möglich in externe um. Unser SMED-Leitfaden führt durch die vollständige fünfstufige Methode; der unmittelbare Nutzen hier ist direkt: Kürzere Rüstzeiten ermöglichen kleinere Lose ohne Kapazitätsverlust, und kleinere Lose bedeuten weniger WIP in der Warteschlange, weniger in Losbildungswartezeit vergrabene Durchlaufzeit und eine schnellere Reaktion bei Planänderungen. Ein Werk, das die Rüstzeit am Engpass halbiert, kann dort in der Regel auch die Chargengröße halbieren, was sich direkt auf die WIP- Grenzwerte aus dem vorherigen Abschnitt auswirkt.
Ein Pull-System einrichten und den Zeitplan abstimmen
Ein Push-Zeitplan verteilt die Arbeit auf der Basis eines Plans, der Tage oder Wochen im Voraus erstellt wurde, unabhängig davon, was nachgelagerte Arbeitsgänge tatsächlich verarbeiten können – das Ergebnis ist Überproduktion, die überall dort als WIP liegen bleibt, wo Plan und Realität auseinanderlaufen. Ein Pull-System kehrt diese Logik um: Arbeit wird erst freigegeben, wenn ein nachgelagertes Signal danach verlangt, sodass der WIP am tatsächlichen Verbrauch verankert bleibt statt an Prognosefehlern. Dies ist das Funktionsprinzip hinter Just-in-Time-Bestand (JIT), und deshalb führt ein gut geführtes Pull-System in der Regel deutlich weniger Bestand auf dem Shopfloor als eine push-geplante Linie, die dasselbe Volumen fertigt.
Einzelstückfluss, bei dem jeweils nur eine Einheit zwischen den Arbeitsgängen bewegt wird, statt zwischen jedem Schritt in Losen zu arbeiten, bildet das äußerste Ende dieser Logik und liefert, wo erreichbar, die kürzeste Wartezeit pro Einheit. Erreichbar ist dies nicht überall; Anlagen mit langen, fixen Zykluszeiten oder gemeinsamer Nutzung über mehrere Produktfamilien hinweg benötigen häufig stattdessen einen kleinen Puffer. Unser dokumentiertes Pull-Flow-Modell aus einem Umfeld der diskreten Montage zeigt, wie ein Pull-System und eine neu eingerichtete Logistik die Wartezeit verkürzen, ohne vollständig auf Einzelstückfluss umzustellen.
Produktionsplanung behält auch innerhalb eines Pull-Systems eine Rolle: Sie muss den Mix und das Volumen, das in das Pull-Signal eingespeist wird, glätten, damit vorgelagerte Kapazität und Material in einem Muster eintreffen, das die Linie aufnehmen kann, statt Schwankungen ungefiltert auf den Shopfloor zu geben und allein die WIP- Grenzwerte den Stoß abfedern zu lassen.
Aufrechterhaltung des Gewinns
Keiner dieser Hebel übersteht den Kontakt mit dem Shopfloor ohne eine Disziplin, die über das ursprüngliche Projekt hinaus Bestand hat. Standardarbeit – die aktuell beste bekannte Abfolge, Taktung und Methode für jeden Arbeitsgang – verhindert, dass ein WIP- Grenzwert wieder langsam hoch geht, sobald das Team, das es festgelegt hat, sich der nächsten Priorität zuwendet. Ohne einen schriftlichen Standard verfallen Bediener in das, was sich gestern richtig anfühlte – fast immer die Vorproduktion über das Pull-Signal hinaus, weil sich das produktiv anfühlt, auch wenn es den Fluss zerstört. Flusseffizienz, das Verhältnis von wertschöpfender Zeit zur gesamten Durchlaufzeit, ist die hier zu verfolgende Kennzahl; sie steigt nur, wenn die Wartezeit tatsächlich sinkt, und deckt so jede Veränderung auf, die auf dem Papier gut aussieht, auf dem Shopfloor aber nichts bewirkt.
Die richtige Reihenfolge zur Reduzierung des WIP und der Fertigungsdurchlaufzeit
Das ist die Methode, um die Durchlaufzeit in der Fertigung zu reduzieren – ohne neue Ausrüstung oder zusätzliches Personal –, angewendet in der richtigen Reihenfolge, weil jeder Schritt den Wert des nächsten schützt.
- Den tatsächlichen Engpass anhand von Daten bestätigen, nicht anhand von Annahmen.
- Ein WIP- Grenzwert um diesen Engpass herum festlegen, mithilfe eines Kanban-Systems, CONWIP oder einer FIFO-Spur, je nachdem, was zum jeweiligen Produktmix passt.
- Die Rüstzeit am Engpass verkürzen und die Chargengröße entsprechend verkleinern.
- Push-Freigaben in ein Pull-System umwandeln und den zuführenden Plan glätten.
- Standardarbeit dokumentieren und die Flusseffizienz verfolgen, damit der Gewinn nicht schwindet.
Identifizieren Sie innerhalb von 60 Minuten Ihren größten operativen Engpass
Weiter zum nächsten Abschnitt, um die WIP- Grenzwerte festzulegen,, bevor der Engpass bestätigt ist, oder die Chargengröße an einer Nicht-Engpassmaschine zu verkleinern, ist der häufigste Grund, warum Durchlaufzeit-Projekte nach einem vielversprechenden ersten Monat ins Stocken geraten. Für Werke, bei denen der Engpass zwischen Produktfamilien wechselt, kann die Manufacturing-Operations-Beratung des Kaizen Institute die Engpassbestätigung mit derselben Disziplin beschleunigen, und die Discrete-Manufacturing-Beratungsprogramme wenden diese Abfolge über gemischte Montage- und Bearbeitungsumgebungen hinweg an.
Noch Fragen zur Reduzierung von WIP und Durchlaufzeit in der Fertigung?
Führt eine Senkung des WIP zu weniger Output?
Nein. Der Output wird vom Durchsatz des Engpasses bestimmt, nicht davon, wie viel Bestand davor liegt. Eine Senkung des WIP verkürzt Wartezeit und Durchlaufzeit, während die Output-Rate des Engpasses gleich bleibt, solange der Grenzwert den Engpass weiterhin versorgt.
Was ist ein guter WIP-Grenzwert als Ausgangspunkt?
Es gibt keine universelle Zahl. Ein praktikabler Ausgangspunkt ist der aktuelle durchschnittliche WIP am Engpass minus zwanzig bis dreißig Prozent, engmaschig überwacht und angepasst, je nachdem, ob die Ressource ausgehungert wird oder die Wartezeit sinkt.
Inwiefern unterscheidet sich die Verkürzung der Durchlaufzeit von der Verkürzung der Zykluszeit?
Zykluszeit-Reduzierung beschleunigt einzelne Arbeitsgänge; die Reduzierung der Durchlaufzeit zielt auf die Wartezeit zwischen ihnen ab, die in der Regel den Großteil der Gesamtzeit ausmacht. Eine Verkürzung der Zykluszeit an einer Nicht-Engpassressource verkürzt die Durchlaufzeit nur selten.
Können WIP-Grenzwerte bei einem umfangreichen Produktmix funktionieren?
Ja, allerdings wird ein einzelnes Kanban-System ab einer bestimmten Anzahl von Teilenummern unpraktikabel. Constant Work-in-Process (CONWIP), das den gesamten WIP über den Routing-Weg begrenzt statt nach Teilenummer, eignet sich in der Regel besser für Umgebungen mit hohem Produktmix und geringem Volumen.
Mehr zu Fertigungsbetriebe
Erfahren Sie mehr über die Verbesserung dieses Geschäftsbereichs
Mehr zu Lean
Erfahren Sie mehr über die Verbesserung dieses Geschäftsbereichs